Uneven Moisture After Veneer Drying: Causes and Troubleshooting
SOBRE NÓS
Xiangying é um fabricante profissional de secadores de lâminas de madeira e equipamentos para compensado.
Nossa área de 18.000 m² inclui 15.000 m² de edifícios, que dão suporte ao desenvolvimento de produtos, à fabricação e à prestação de serviços para clientes na China e no exterior.
SOLICITE UM ORÇAMENTO GRÁTIS
Erro: Formulário de contato não encontrado.
-
Lar

-
Blog
-
Atualizações de notícias
- Uneven Moisture After Veneer Drying: Causes and Troubleshooting
Uneven Moisture After Veneer Drying: Causes and Troubleshooting
-
 administrador
- 19,novembro
Uneven moisture after veneer drying means that sheets, or different areas of one sheet, leave the dryer at different moisture contents. The cause may be in the incoming veneer, the drying conditions or the way moisture is measured. Raising the temperature before identifying the pattern can leave the wetter material unresolved while overdrying sheets that were already acceptable.
For a plywood mill, the useful starting point is a record of where and when the variation appears. That record helps the production team decide whether to sort the material, inspect the dryer or revise its operating settings.
Confirm Where the Moisture Variation Occurs
An average moisture reading can hide a wet edge or a small group of wet sheets. Establish the acceptable range for the adhesive and production process, then compare individual readings against that range.
Compare Measurements Across Sheets and Dryer Decks
Use a repeatable sampling pattern across the sheet, including its edges and centre. Label readings by deck, feeding position, material batch and collection time. Follow the meter manufacturer's instructions for veneer thickness, species settings and any temperature correction. Readings taken using different methods are difficult to compare.
A wet band repeatedly appearing in the same feeding lane suggests a local condition worth investigating. Scattered wet sheets may instead reflect differences in incoming material. These patterns narrow the search; neither proves the cause by itself. Keep the observations alongside the mill's routine veneer drying checks.
Separate Uneven Drying from Moisture Regain
Compare results after cooling with readings taken before gluing, using comparable measurement conditions. If the veneer meets the agreed range after drying but changes during storage, inspect the storage environment and handling interval. A later moisture problem should not automatically trigger a hotter dryer setting.
Check Incoming Veneer Before Changing Dryer Settings
Once the variation is mapped, compare the affected sheets with the material entering the line. Species, thickness and initial moisture influence how much drying a sheet needs. Two sheets that look similar can require different residence times.
Check actual thickness rather than relying entirely on the nominal peeling setting. Where incoming moisture varies widely, trial a more consistent material group through the existing process. If its outlet readings become more consistent, improve sorting before making broad equipment adjustments.
Keep feeding reasonably steady during the comparison. Results from a lightly loaded start-up period may differ from those under sustained production. Record interruptions and loading changes so they are not mistaken for an unexplained machine fault.
Inspect Airflow, Heat Supply and Exhaust
If variation persists with comparable incoming veneer, use its location to guide the equipment inspection. Complete internal cleaning and mechanical checks only after the machine has been stopped, isolated and made safe under its operating procedures.
Trace Wet Areas to Air Distribution
Hot air must reach the veneer across the working width. Debris in jet boxes or heat exchangers can restrict circulation. A fan problem may also leave one area receiving different drying conditions from another.
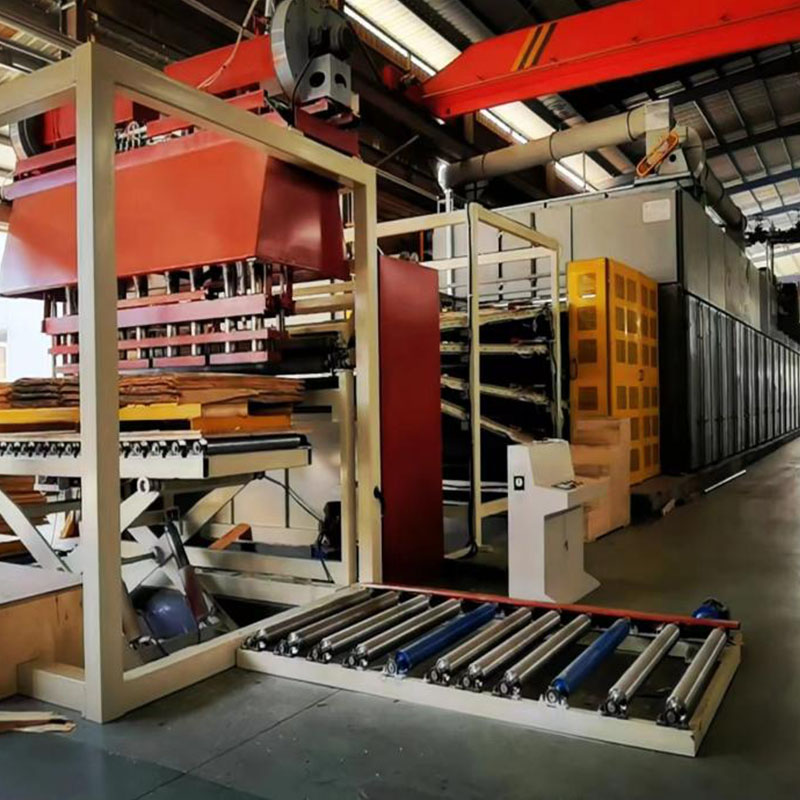
For example, the Secador de lâminas de rolo de quatro decks BG1334 uses circulating hot air delivered through jetting bellows, with heating fans arranged on both sides of its front and rear heating areas. A recurring wet lane therefore warrants checking the relevant air path and fan operation, rather than assuming every deck needs a higher temperature.
Check Heat Transfer and Moisture Removal
When several decks become wetter at the same time, compare the production record with heat-supply conditions. On a steam-heated machine, reduced supply pressure or poor condensate discharge can reduce heating performance. Dirty heat-exchanger surfaces also deserve attention.
Exhaust settings affect the removal of moist air and the demand for replacement air. Opening exhaust further without checking the rest of the system may increase heat loss. Inspect the exhaust path and controls against the equipment specification. Xiangying's roller veneer dryer troubleshooting guide identifies heat-supply, fan, heater-cleanliness and exhaust faults as inspection points.
Adjust Line Speed and Verify the Next Batch
After correcting identified faults, review residence time using a consistent veneer group. Slower conveying gives material more time inside the heating sections, but it does not correct a blocked air path. It may also dry the acceptable sheets further.
Change one operating setting at a time within the manufacturer's limits. Record the change and allow the affected material to travel through the dryer before judging the result. Repeated adjustments based on sheets that entered under earlier settings can make the process harder to control.
Repeat the original sampling pattern under a comparable load. Check the range of readings, the number of sheets outside the agreed limits and visible damage. A lower average is not sufficient if wet areas remain or splitting increases. Retain the successful settings with the material conditions to which they apply.
For a hypothetical trial, suppose wet readings repeatedly occur on the left side of one deck. After an air-path obstruction is removed, sample that position again along with the centre and right side. Keep the incoming veneer group and conveying speed comparable. If the left-side readings improve while the other positions remain acceptable, the result supports the repair. If the pattern returns with a different material batch, compare its incoming condition before repeating the same adjustment. This is a way to test a suspected cause, rather than evidence that every wet lane has an airflow fault.
Veneer Drying Troubleshooting Support from Xiangying
Xiangying manufactures mesh belt, roller and combined veneer dryers. Its published troubleshooting information covers heating, airflow, conveying and cooling faults.
If the cause remains unclear, contact the team for help identifying the next inspection steps. A machine model and a brief description of the moisture pattern are useful starting points. Available operating records, photographs or video can help explain what changed and where the problem occurs.
Conclusion
Investigate uneven veneer moisture by locating the variation first. Compare incoming material, inspect the relevant air and heating systems, then verify any setting change with consistent measurements. This sequence gives the mill a clearer basis for adjustment than responding to every wet sheet with more heat or a slower line.
FAQs
Can Touch or Colour Confirm That Veneer Is Dry Enough?
No. Appearance and touch can flag a concern, but acceptance should rely on an appropriate moisture measurement method. The required moisture range comes from the adhesive and manufacturing process.
Should Wet Veneer Always Go Through the Dryer Again?
No. Segregate it and confirm its moisture before deciding on re-drying. Use an approved procedure for that material; another pass can overdry areas that already meet the requirement.
Does Moisture Variation Mean the Dryer Needs Replacing?
No. Review material variation, maintenance and operating records first. Equipment modification or replacement becomes a separate assessment when the required duty cannot be met under verified operating conditions.

Produtos relacionados
Produtos mais vendidos
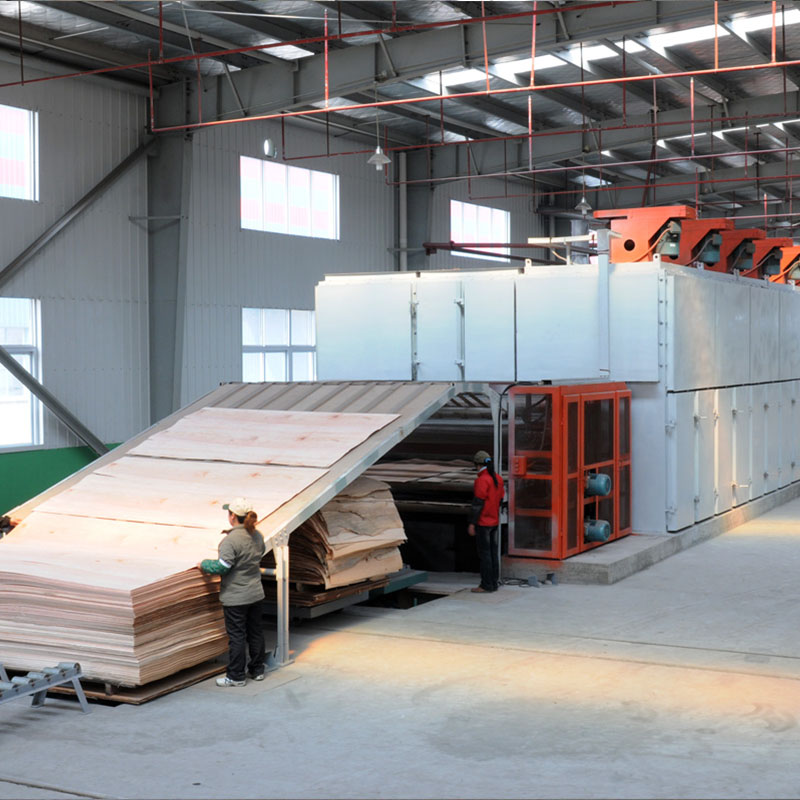
Secador de lâminas combinado de rolos de malha de três decks BG1933B
Nosso produto é um tipo de secador de rolos com rede e circulação transversal de transporte reto, equipado com estruturas de rede e rolos. O secador de lâminas de madeira com rede e rolos possui duas camadas de rede e rolos; ele pode secar simultaneamente lâminas de revestimento e lâminas de núcleo espesso. Apresenta as vantagens de ocupar menos espaço e ser multifuncional em uma única máquina.
Nosso produto é um secador de rolos com circulação transversal e transporte reto, que combina as vantagens dos secadores europeus. Ele utiliza ventiladores centrífugos laterais (vazão de ar de 62.000 m³/h). Um novo trocador de calor e caixas de pulverização retangulares com seção transversal variável garantem a uniformidade da superfície da lâmina de madeira para o aquecimento do ar. Os ventiladores das seções de aquecimento frontal e traseira são instalados à esquerda e à direita, garantindo que as lâminas apresentem a mesma umidade final após a secagem. Além disso, para climas úmidos, o secador possui seções abertas de resfriamento, o que evita a umidade excessiva nas lâminas.
O sistema de aquecimento da secadora utiliza caldeira a vapor ou a óleo. Quando se utiliza caldeira a óleo, é necessário conhecer as normas de segurança do sistema. Os tubos do sistema de aquecimento e os permutadores de calor devem ser protegidos contra depósitos de carbono e incêndios. Não se deve permitir a entrada de água, substâncias ácidas ou materiais com baixo ponto de ebulição no sistema.
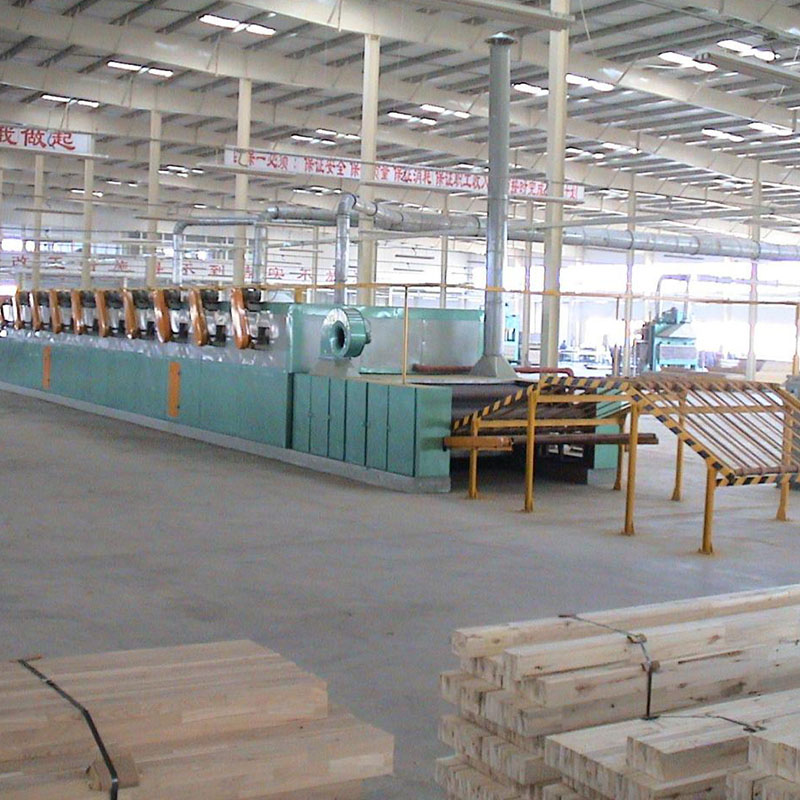
Secador de lâminas combinado de rolos de malha de dois decks BG1932
O secador de lâminas BG1932 de 2 camadas com rolos e tela possui dois tipos de camadas; ele pode secar simultaneamente lâminas de revestimento e lâminas de núcleo espesso. Suas vantagens incluem ocupar menos espaço e ser multifuncional em uma única máquina.
A secadora de rolos BG1932 foi projetada com base no princípio de estrutura unitária, sendo o modelo padrão de 10 seções. Cada seção possui 2 metros quadrados de área de secagem, câmara de resfriamento, sistema de acionamento, mesa de rolos de entrada e mesa de rolos de saída. O cliente pode escolher o número de seções da secadora de acordo com suas necessidades (de 5 a 15 seções).
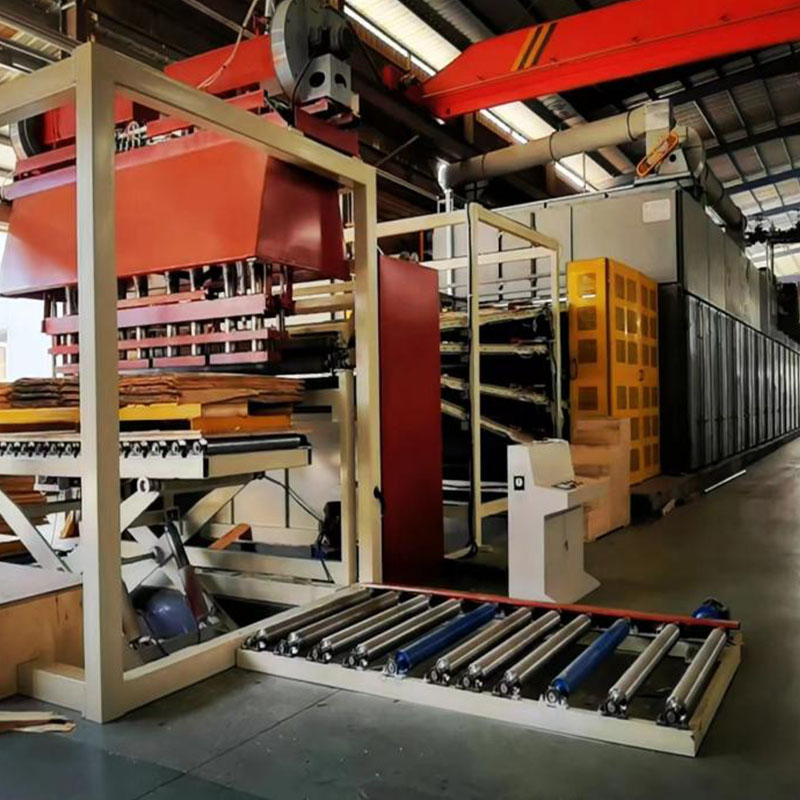
Secador de lâminas de rolo de quatro decks BG1334
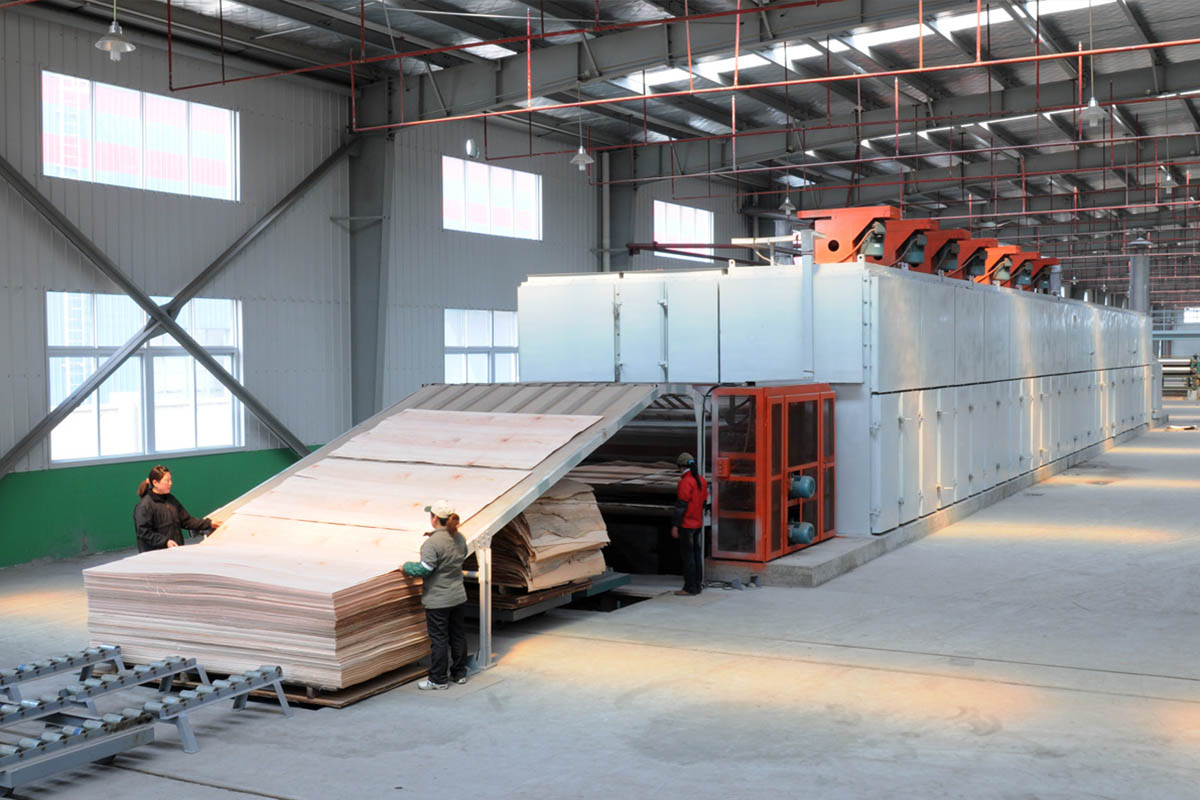
O secador de lâminas de rolos de jateamento BG1334 de 4 decks consiste em sistema de transporte, seção de aquecimento, sistema de vapor, seção de resfriamento, sistema de exaustão e sistema de rolos de entrada e saída. A seção de aquecimento é composta por duas partes, frontal e traseira, com ventiladores de aquecimento instalados em ambos os lados para garantir umidade final consistente em cada ponto.
No processo de aquecimento, o ar é comprimido em aquecedores por ventiladores centrífugos verticais para aquecimento e, em seguida, comprimido em foles de jato. Posteriormente, o ar quente é injetado sobre as lâminas transportadas entre rolos para secagem. O ar quente e úmido é então novamente aspirado pelos ventiladores centrífugos para circulação. Parte do ar quente e úmido é expelida através do sistema de exaustão, sendo substituída por ar fresco para manter a umidade adequada. O processo adapta-se às seguintes condições tecnológicas: primeiro, corte; segundo, secagem. É utilizado principalmente com placas de núcleo de lâminas para secagem. A orientação das lâminas secas deve ser a mesma das lâminas iniciais, e a largura deve ser superior a 350 mm, caso contrário, ocorrerá o fenômeno de aglomeração das lâminas.
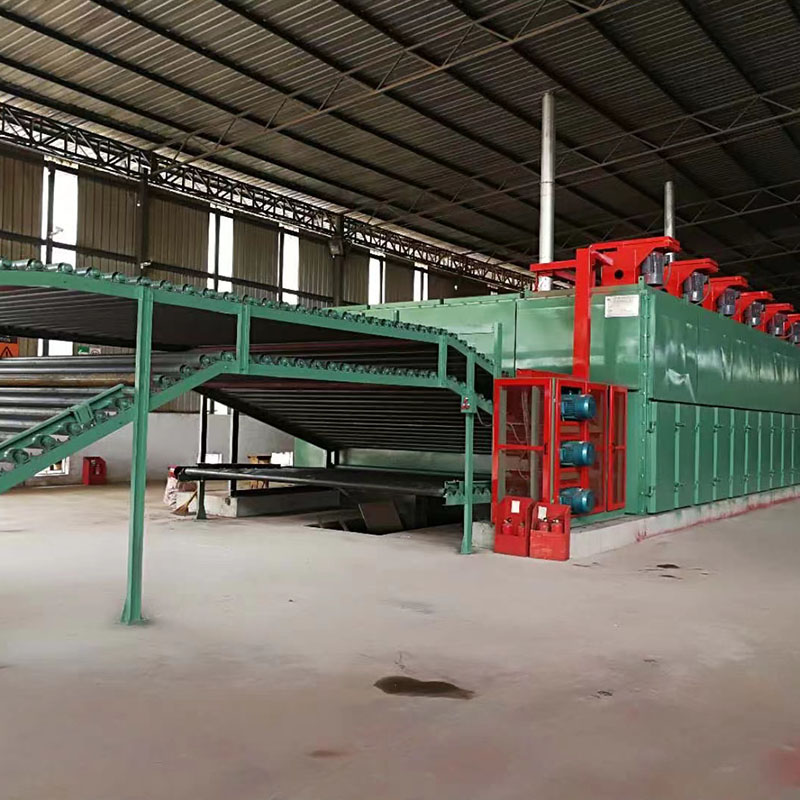
Secador de lâminas de rolo de três decks BG1333
O secador de lâminas de rolos de jateamento de 3 decks BG1333 consiste em sistema de transporte, seção de aquecimento, sistema de vapor, seção de resfriamento, sistema de exaustão e sistema de rolos de entrada e saída. A seção de aquecimento é composta por duas partes, frontal e traseira, com ventiladores de aquecimento instalados em ambos os lados para garantir umidade final consistente em cada ponto.
No processo de aquecimento, o ar é comprimido em aquecedores por ventiladores centrífugos verticais para aquecimento e, em seguida, comprimido em foles de jateamento. Posteriormente, o ar quente é jateado sobre lâminas de madeira transportadas entre rolos para secagem. O ar quente e úmido é então novamente aspirado por ventiladores centrífugos para circulação. Parte do ar quente e úmido é expelida através de um sistema de exaustão, sendo substituída por ar fresco para manter a umidade adequada.
Adapta-se às condições tecnológicas: primeiro, corta; segundo, seca. Utiliza-se principalmente placas de núcleo de lâminas de madeira para secagem. A orientação das lâminas secas é a mesma das lâminas iniciais, e a largura deve ser superior a 350 mm, caso contrário, ocorrerá o fenômeno de aglomeração das lâminas.
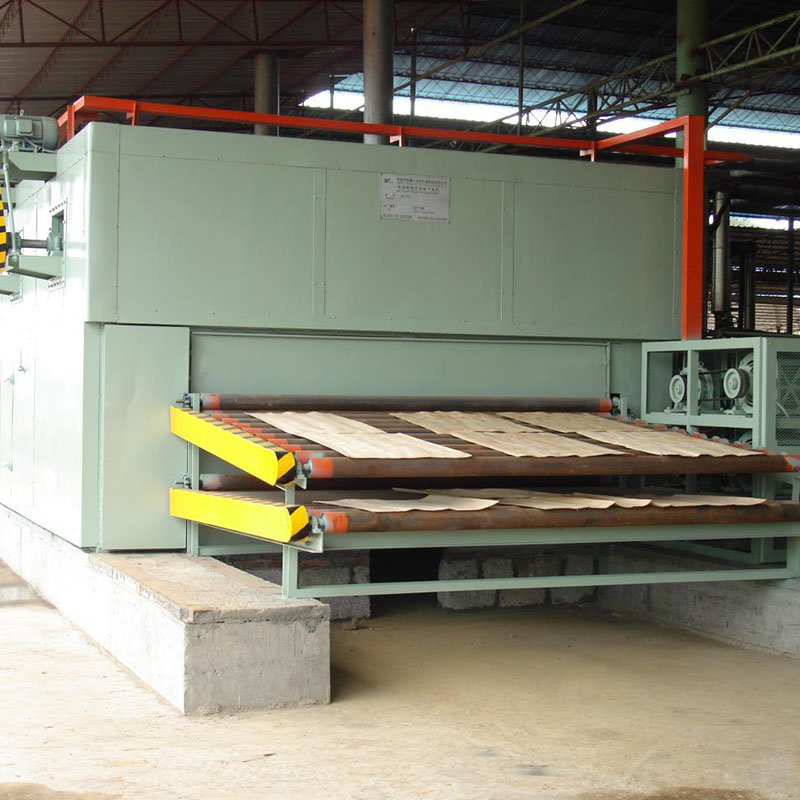
Secador de lâminas de rolo de dois decks BG1332
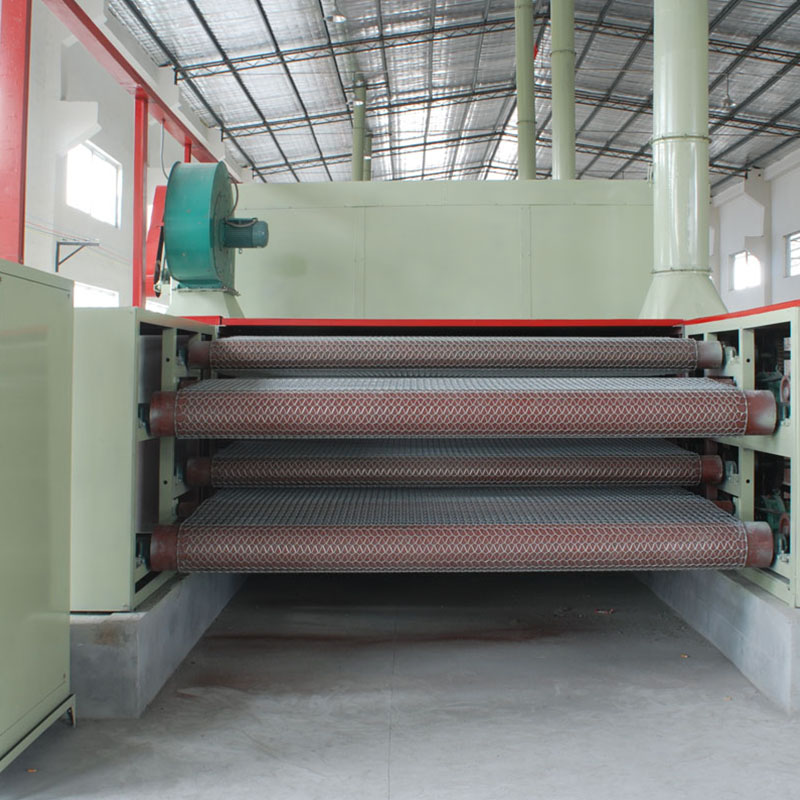
O secador de lâminas de madeira BG1332, com rolos de jateamento de dois decks, é um equipamento essencial na produção de lâminas de madeira. Adapta-se às seguintes condições tecnológicas: primeiro, cortar; segundo, secar. É utilizado principalmente para a secagem de lâminas de madeira maciça. A orientação das fibras da lâmina seca deve ser a mesma da lâmina de entrada, e a largura deve ser superior a 350 mm, caso contrário, ocorrerá o fenômeno de aglomeração das lâminas. Há um ventilador em cada área de secagem; adota um método de jateamento transversal com circulação direta, permitindo a entrada de calor e a saída da umidade, acelerando significativamente o processo de secagem. Além disso, garante uma secagem uniforme da lâmina, reduzindo a taxa de empenamento. O produto apresenta diversas vantagens: facilidade de manutenção, confiabilidade e segurança. Portanto, é um produto ideal para a secagem de lâminas espessas no processo de produção de lâminas de madeira.
Secador de lâminas de madeira com correia de malha de dois decks BG183
Nosso produto é um secador de esteira com jato vertical de circulação transversal, um tipo de equipamento de secagem contínua. Ele pode ser aplicado no processo de secagem de lâminas de madeira, tanto superiores quanto inferiores, para a produção de molduras arquitetônicas, painéis para marcenaria, pisos, fundos de contêineres, entre outros. Com dimensões reduzidas e maior versatilidade, e incorporando as vantagens dos mais avançados secadores de lâminas de madeira, tanto nacionais quanto internacionais, nosso produto foi projetado para ser econômico, confiável e de alta qualidade. Garantimos o aumento da produtividade, a melhoria dos produtos, a redução do consumo de energia e dos custos de produção, além de um aumento satisfatório da rentabilidade.
O modelo padrão inclui 13 seções de aquecimento, uma seção de resfriamento (à esquerda), e podemos adicionar ou remover seções de aquecimento conforme necessário e ajustar o tipo de cabeçote para atender às suas demandas de produção, considerando rendimento, disposição e localização. Faremos o possível para ajudá-lo a obter a maior capacidade de produção com o menor investimento.