О НАС
Компания Xiangying является профессиональным производителем сушилок для шпона и оборудования для обработки фанеры.
Наша производственная площадка площадью 18 000 м² включает в себя 15 000 м² зданий, предназначенных для разработки продукции, производства и обслуживания клиентов в Китае и за рубежом.
ПОЛУЧИТЕ БЕСПЛАТНУЮ ЦЕНУ
Ошибка: Контактная форма не найдена.
-
Дом

-
Блог
-
Часто задаваемые вопросы
- Как сушка шпона и нанесение клея взаимодействуют в производстве фанеры
Как сушка шпона и нанесение клея взаимодействуют в производстве фанеры
-
 администратор
- 29 июля
В производстве фанеры сушка и нанесение клея часто рассматриваются как отдельные этапы. В действительности же они образуют единую цепочку контроля качества. Сушилка обеспечивает влажность, температуру и ровность поверхности шпона, поступающего в укладку; затем устройство для нанесения клея контролирует равномерность распределения клея по поверхности. Если какой-либо из этапов нестабилен, горячий пресс не сможет надежно исправить проблему.
Поэтому предприятиям, стремящимся к более прочному склеиванию, меньшему расходу клея и более предсказуемому качеству панелей, следует оценивать взаимодействие между сушилкой для шпона и клеераспределителем, а не только отдельные машины.
1. Почему влажность шпона влияет на качество склеивания
Свежий шпон содержит слишком много влаги для надежного нанесения клея и горячего прессования. Сушка удаляет воду до диапазона, соответствующего технологическому процессу, и облегчает транспортировку, сортировку и сборку листа. Однако цель состоит не просто в том, чтобы «сделать его как можно суше». Пересушенный шпон может стать хрупким, слишком быстро впитывать клей или потреблять дополнительную тепловую энергию. Слишком влажный шпон может разбавить клеевой шов, замедлить отверждение клея и увеличить риск расслоения или дефектов, связанных с обработкой паром, во время прессования.
Правильный целевой показатель зависит от породы древесины, толщины шпона, клеевой системы, времени хранения и режима прессования. Сушилка должна обеспечивать контролируемый диапазон с низкими колебаниями как по всей поверхности листа, так и между последовательными листами. Стабильность важнее, чем изолированное среднее значение.
2. Равномерное распределение воздуха и охлаждение защищают последующий процесс.
Современная сушилка для шпона использует циркуляцию воздуха, теплообменники и форсунки для подачи тепла по всей рабочей ширине. Например, в конструкции сетчатого ролика Сянъин вентиляторы расположены с обеих сторон передней и задней зон нагрева, чтобы обеспечить одинаковую конечную влажность слева направо. Это важно, поскольку влажный край и сухая середина будут по-разному впитывать и удерживать клей.
Охлаждение также имеет важное значение. Шпон, выходящий из зоны нагрева, горячий и может продолжать терять или набирать влагу во время штабелирования. Правильно подобранный охлаждающий участок помогает стабилизировать материал перед сортировкой, хранением или нанесением клея. Во влажном климате дополнительная открытая охлаждающая длина может снизить вероятность немедленного повторного впитывания влаги.
3. Роль четырехвалкового клеевода
Четырехвалковый клеераспределитель дозирует клей и наносит его на поверхности шпона перед укладкой. Модель SDJ2700 от Xiangying, длиной 8 футов, предназначена для равномерного распределения клея по сердцевине шпона и является необходимым оборудованием в производстве панелей на основе шпона. Четырехвалковая конструкция разделяет процесс нанесения клея и дозирования, позволяя оператору более точно контролировать толщину клеевого слоя, чем при ручном нанесении.
Равномерное нанесение обеспечивает достижение трех бизнес-целей: надежное покрытие, меньший расход клея и более чистый и стабильный процесс укладки. Точный расход клея по-прежнему должен быть выбран с учетом типа клея, породы дерева, состояния поверхности и стандарта продукта.
4. Типичные дефекты указывают на несоответствие на входе и выходе.
| Наблюдаемая проблема | Возможная причина выше по течению | Что нужно проверить |
| Расслоение или слабая связь | Слишком влажный шпон; недостаточное или неравномерное количество клея. | Распределение влаги, расход, зазор между валиками, состояние клея. |
| Чрезмерное использование клея | Неровная поверхность шпона или неправильная дозировка | Плоскостность сушки, чистота валков, зазор и однородность подачи. |
| Мозоли / нестабильность давления | Высокая или переменная влажность шпона | Окончательный диапазон влажности, влажные карманы, охлаждение и хранение |
| Видимые сухие пятна | Неравномерная передача материала или загрязнение роликов | Покрытие по всей ширине, поверхности ролика, выравнивание подачи. |
5. Создайте рабочее окно вместо одной заданной точки.
Для стабильного производства необходимо согласовать рабочие параметры для обеих машин. Для сушилки необходимо зафиксировать влажность на входе, температуру, состояние вентилятора и вытяжки, скорость конвейера, конечную влажность и результат охлаждения. Для клеевода необходимо зафиксировать вязкость и температуру клея, зазор между роликами, скорость линии, скорость нанесения и визуальное покрытие.
При возникновении дефектов эти записи позволяют быстрее проводить диагностику. Проблема склеивания может быть связана с изменением влажности, подготовкой клея, переносом клея, временем сборки или прессованием, а не решаться путем многократного изменения графика прессования.
6. Контрольный список выбора оборудования для подключенной линии.
- Подберите конструкцию конвейера сушилки в соответствии с процентным соотношением тонкого лицевого шпона и толстого сердцевинного шпона.
- Подтвердите допустимую рабочую ширину для самого большого формата шпона, включая допуск на подачу.
- Укажите целевой диапазон и вариации влажности, а не только средний показатель.
- Укажите параметры пара или термомасла, а также местные требования к электропитанию.
- Выберите ширину распределителя клея и расположение валиков в зависимости от размера шпона, типа клея и желаемой дальности нанесения.
- Спланируйте буферное пространство, охлаждение и перемещение материалов между этапами сушки, сортировки, склеивания и укладки.
- Согласовать порядок приемочных испытаний, используя предоставленную покупателем модель и реалистичные условия эксплуатации.
7. Почему опыт работы с поставщиками имеет значение
Поставщик оборудования для производства шпона должен понимать, как взаимодействуют материал, тепло, воздушный поток и последующее склеивание. Компания Xiangying имеет более чем 30-летний опыт разработки оборудования для производства шпона и предлагает многоярусные сетчатые, роликовые и сетчато-роликовые комбинированные сушилки, а также четырехроликовые клеераспределители. В числе опубликованных проектов компании – роликовые и сетчатые ленточные сушилки, используемые производителями фанеры и древесных панелей, оборудование поставляется клиентам более чем в 30 странах.
Этот опыт наиболее полезен, когда он преобразуется в проектное предложение: образцы шпона и производственные данные должны определять рекомендуемые размеры панелей, профилей, рабочую ширину, источник тепла, компоновку линии и вспомогательные требования.
Вывод: контролировать интерфейс, улучшить панель.
Качество фанеры формируется еще до закрытия пресса. Правильно подобранная сушилка для шпона обеспечивает стабильную влажность, ровность и температуру; затем правильно отрегулированный четырехвалковый клеераспределитель наносит контролируемый слой клея на эту поверхность. Управление этими этапами как единым процессом снижает вариативность, экономит затраты на клей и обеспечивает более воспроизводимый процесс укладки.
Для составления технического предложения предоставьте Сянъин информацию о породе шпона, диапазоне толщины, размере листа, влажности в сыром и целевом состоянии, суточной производительности, источнике тепла, типе клея и требуемой рабочей ширине, а также о доступной планировке цеха.
Часто задаваемые вопросы
Можно ли использовать больше клея при обработке влажного шпона?
Это может сделать поведение клея менее предсказуемым и привести к его разбавлению или нарушению сцепления. Правильным решением является стабилизация влажности шпона, а затем определение расхода клея в соответствии со спецификацией продукта.
В чём преимущества четырёхвалкового клеевода?
Она разделяет функции дозирования и переноса, что помогает наносить более равномерную клеевую пленку по всей поверхности шпона, обеспечивая при этом контролируемый расход.
Следует ли остудить шпон перед нанесением клея?
Необходимый буфер зависит от клея и конструкции линии нанесения, но температура и влажность шпона должны быть стабильными и находиться в пределах согласованного технологического диапазона перед нанесением.
Предлагаемые внутренние ссылки: Товары; Категория «Сушилка для шпона»; 8-футовый клеевой шпатель; 4-футовый клеевой шпатель; Проекты; Компания; Контакты.
Сопутствующие товары
Самые продаваемые товары
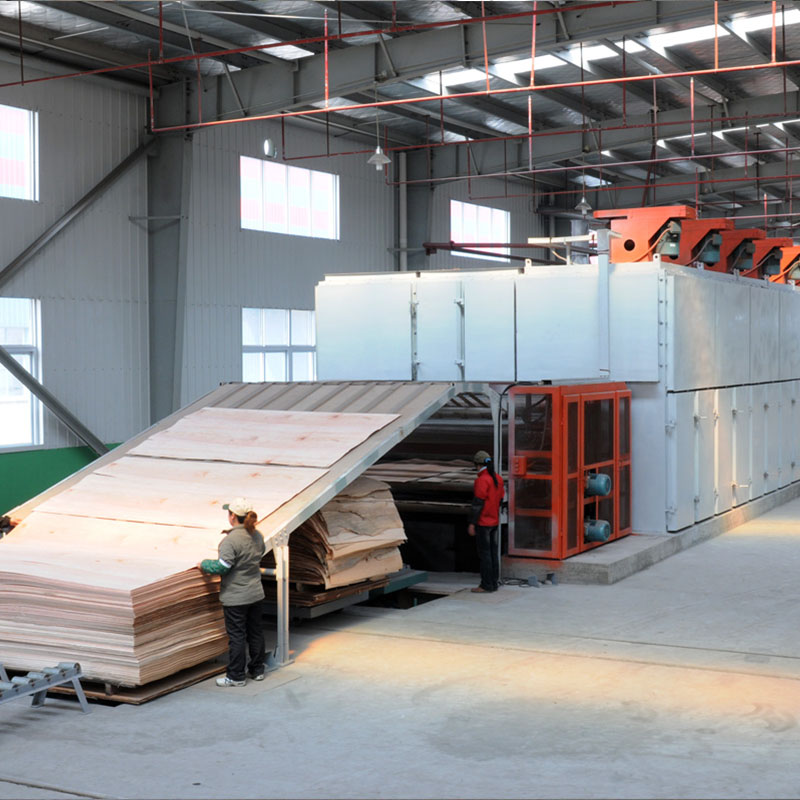
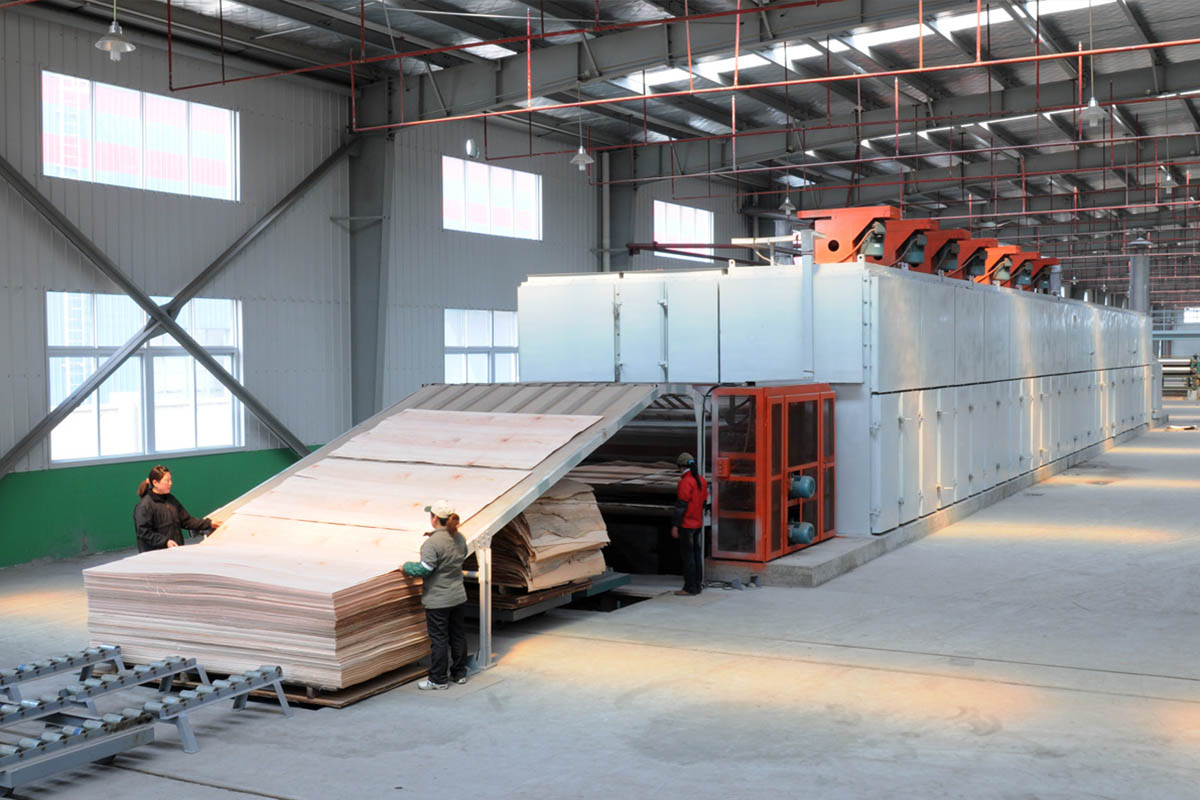
BG1933B Трехъярусная комбинированная сушилка для шпона с сетчатыми роликами
Наш продукт представляет собой прямоконвейерную поперечно-циркуляционную сушилку с сетчатыми роликами, оснащенную как сетчатой, так и роликовой конструкцией. Сушильная машина с сетчатыми роликами имеет два слоя сетки и роликов; она может одновременно сушить лицевую плиту и толстостенную плиту. Ее преимуществами являются меньшая занимаемая площадь и многоцелевое использование одной машины.
Наш продукт представляет собой прямоконвейерную поперечно-циркуляционную сетчатую роликовую сушилку, сочетающую в себе преимущества европейских сушилок. В ней используются центробежные вентиляторы, расположенные сбоку (расход воздуха 62 тысячи м³/ч). Новый теплообменник и прямоугольные распылительные камеры с переменным поперечным сечением обеспечивают равномерное распределение нагреваемого воздуха по поверхности шпона. Вентиляторы нагревательных секций расположены слева и справа от сушилки, что позволяет поддерживать одинаковую конечную влажность шпона после сушки. Кроме того, для условий влажного климата в сушилке предусмотрены дополнительные открытые секции охлаждения, что способствует охлаждению шпона и предотвращает его переувлажнение.
В системе отопления сушилки используется паровой или масляный котел. При использовании масляного котла необходимо соблюдать правила безопасности системы: трубки и теплообменники системы отопления должны быть защищены от образования нагара и возгорания. Не допускайте попадания воды, кислот и веществ с низкой температурой кипения в систему.
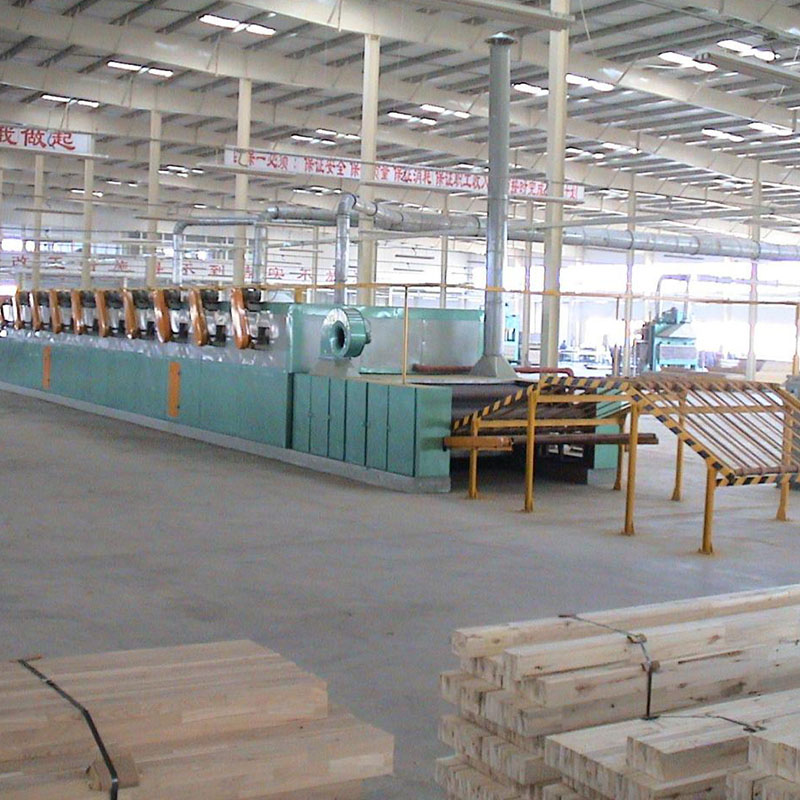
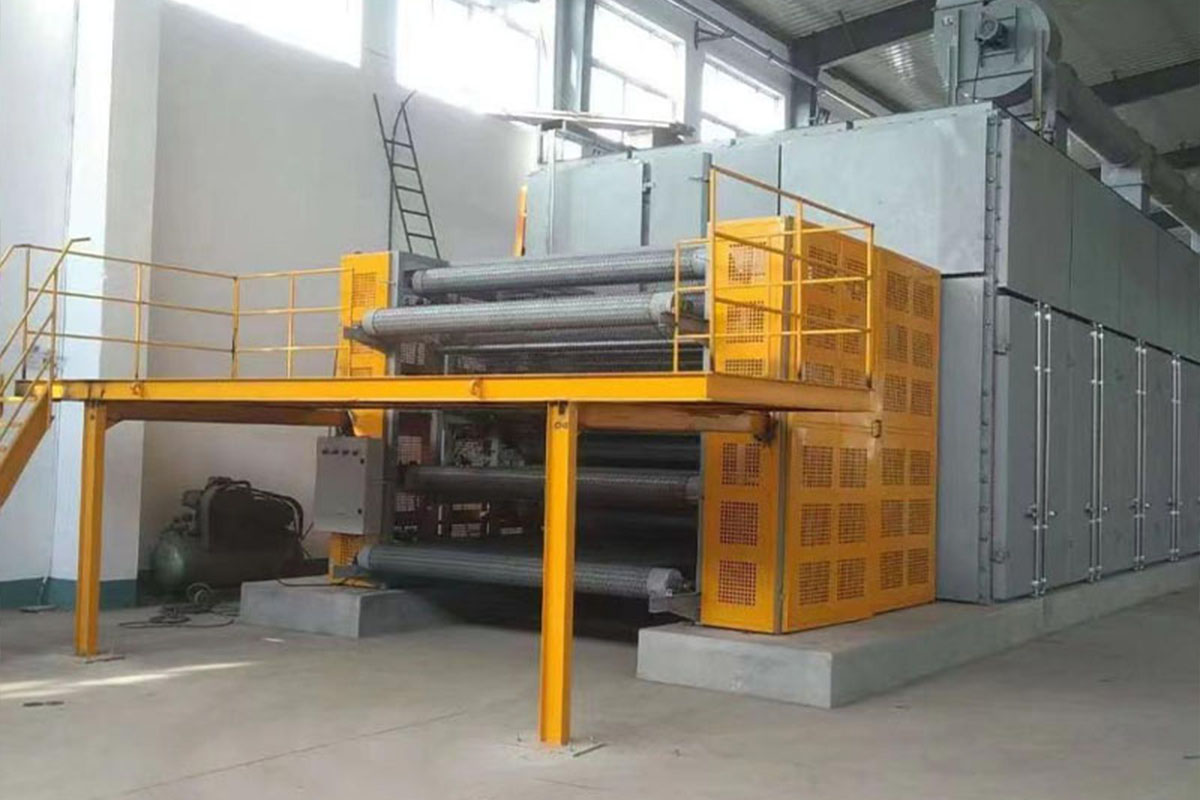
BG1932 Двухъярусная комбинированная сушилка для шпона с сетчатыми роликами
Двухслойная сетка-валиковая сушилка для шпона BG1932 имеет два слоя сетки и валков; она позволяет одновременно сушить лицевую и толстостенную плиты. Преимуществами являются меньшая занимаемая площадь и многофункциональность одной машины.
Сушильная машина с сетчатыми роликами BG1932 имеет модульную конструкцию, стандартная комплектация включает 10 секций. В стандартную комплектацию входят сушильная зона, холодильная камера, приводная система, подающий и выходной роликовые столы общей длиной 2 метра. Заказчик может выбрать количество секций сушильной машины в соответствии со своими потребностями (от 5 до 15 секций).
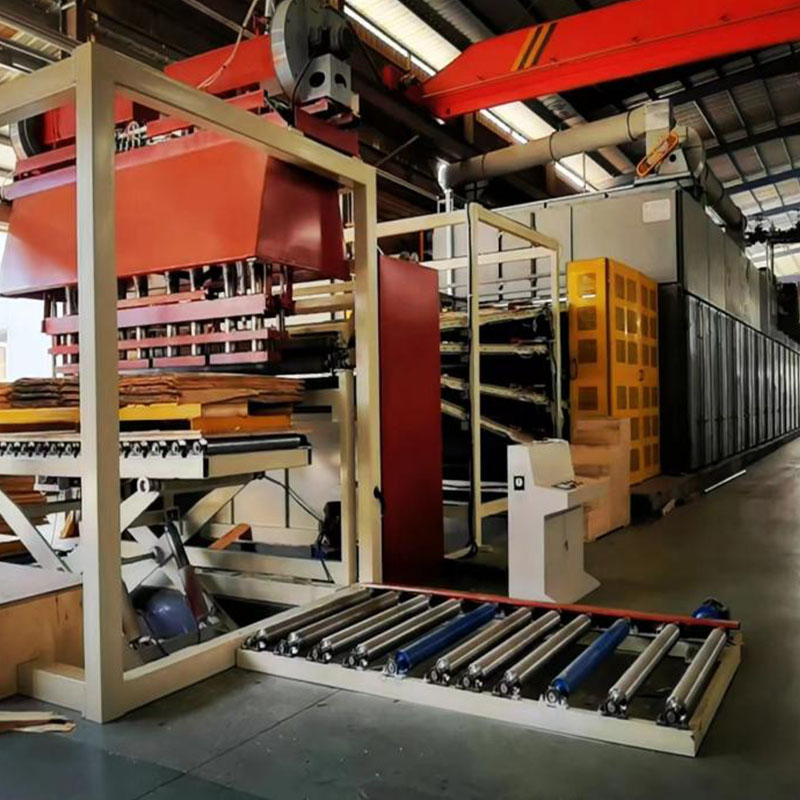
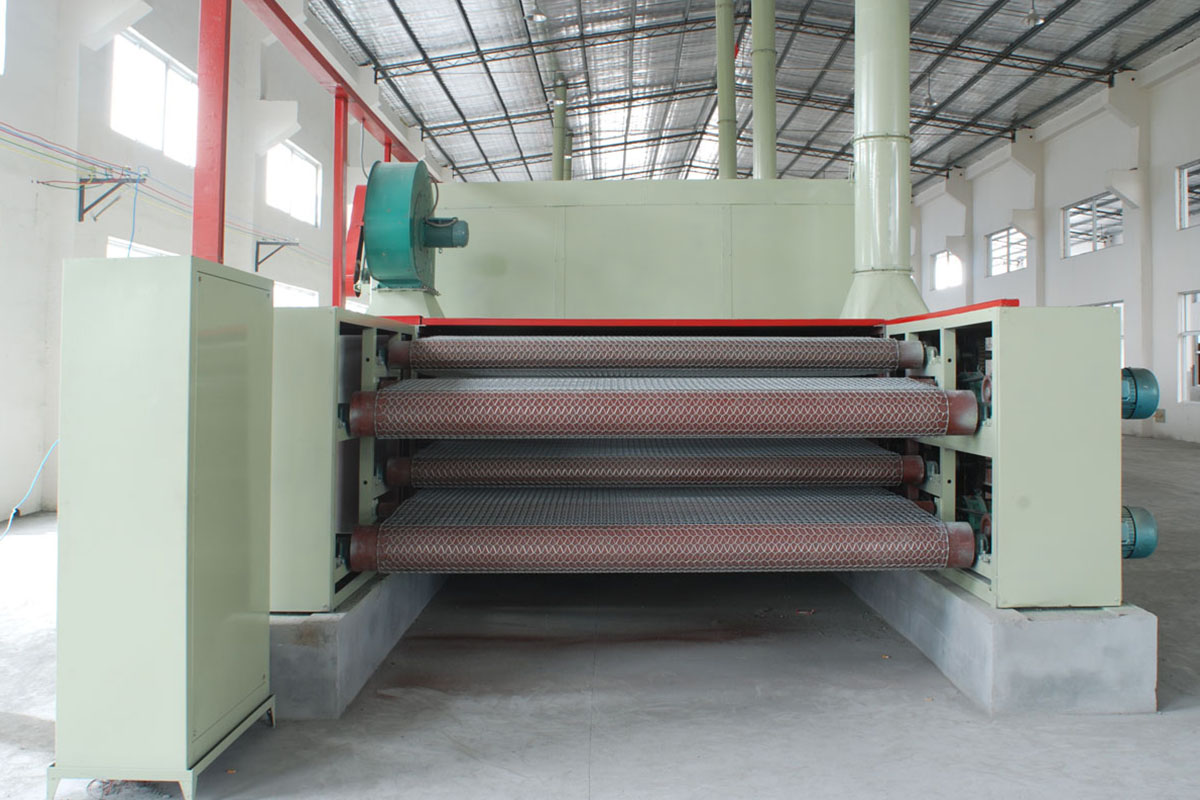
BG1334 Четырехъярусная роликовая сушилка для шпона
Четырехъярусная струйная сушилка для шпона BG1334 состоит из системы транспортировки, секции нагрева, системы подачи пара, секции охлаждения, системы вытяжки и системы входных и выходных роликов. Секция нагрева состоит из двух частей, передней и задней, с вентиляторами, установленными с обеих сторон для обеспечения постоянной конечной влажности в каждой точке.
В процессе нагрева воздух сжимается в нагревательных элементах центробежными вентиляторами, а затем сжимается в струйные воздуходувки. После этого горячий воздух подается струей на шпон, перемещаемый между роликами, для сушки. Затем горячий влажный воздух снова затягивается центробежными вентиляторами для кругового использования. Часть горячего влажного воздуха отводится через вытяжную систему в обмен на часть свежего воздуха для поддержания необходимой влажности воздуха. Процесс адаптирован к технологическим условиям: сначала резка, затем сушка. В основном используется для сушки сердцевины шпона. Направление волокон сухого шпона такое же, как и у исходного шпона, а ширина должна быть более 350 мм, иначе произойдет слипание шпона.
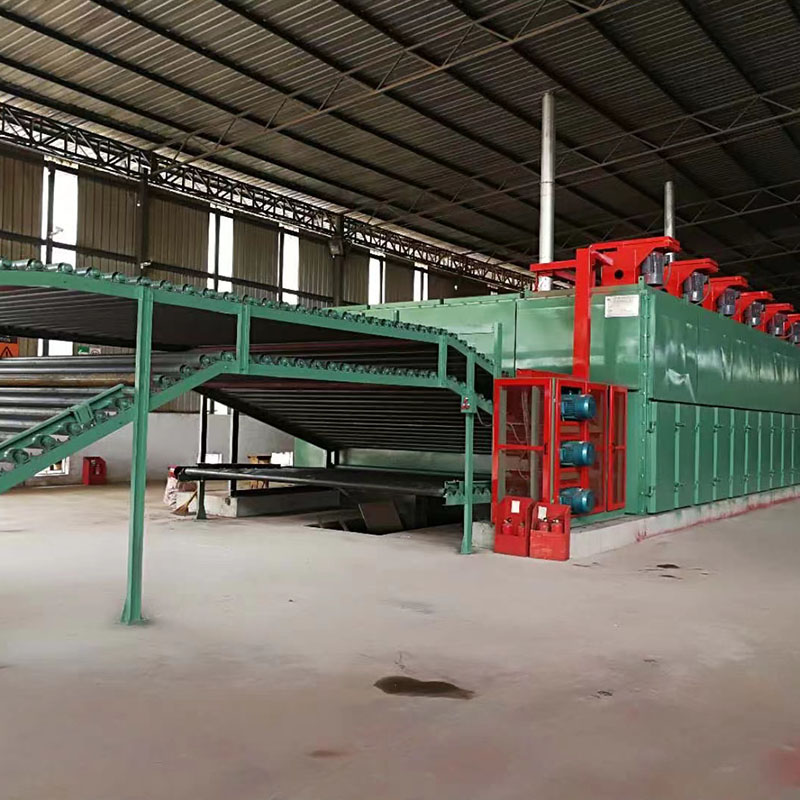
Трехъярусная роликовая сушилка для шпона BG1333
Трехъярусная сушилка для шпона BG1333 с роликовым механизмом струйной обработки состоит из системы транспортировки, секции нагрева, системы подачи пара, секции охлаждения, системы вытяжки и системы подающих и выходящих роликов. Секция нагрева состоит из двух частей, передней и задней, с вентиляторами, установленными с обеих сторон для обеспечения постоянной конечной влажности в каждой точке.
В процессе нагрева воздух сжимается в нагревателях с помощью центробежных вентиляторов, а затем сжимается в струйные меха. После этого горячий воздух подается струей на шпон, перемещаемый между роликами, для сушки. Затем горячий влажный воздух снова затягивается в центробежные вентиляторы для кругового использования. Часть горячего влажного воздуха отводится через вытяжную систему в обмен на часть свежего воздуха для поддержания необходимой влажности воздуха.
Он адаптируется к технологическим условиям: сначала резка, затем сушка. В основном используется сушка сердцевины из шпона. Направление волокон сухого шпона такое же, как и у исходного, а ширина должна быть более 350 мм, иначе возникнет явление слипания шпона.
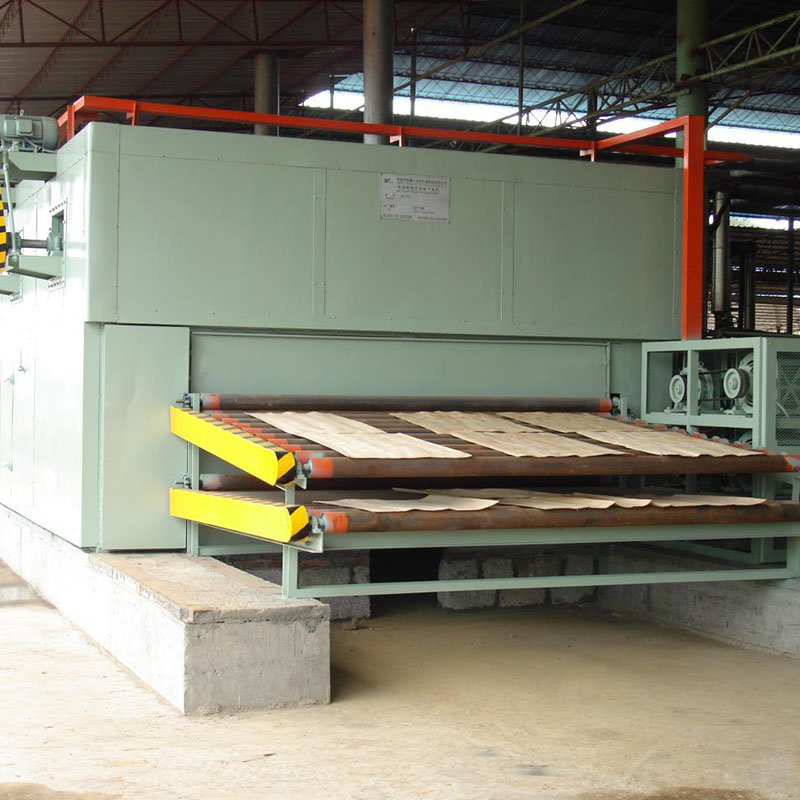
Двухъярусная роликовая сушилка для шпона BG1332
Двухъярусная роликовая сушилка для шпона BG1332 является основным оборудованием для производства шпона. Она адаптирована к технологическим условиям: сначала резка, затем сушка. В основном используется для сушки сердцевины шпона. Направление волокон сухого шпона такое же, как и у исходного, а ширина должна быть более 350 мм, иначе может возникнуть явление слипания шпона. В каждой сушильной камере установлен вентилятор; используется прямолинейная циркуляционная подача воздуха, обеспечивающая отвод тепла и влаги, что значительно ускоряет процесс сушки. Кроме того, это обеспечивает правильную пропорциональную форму высушенного шпона и уменьшает деформацию из-за влажности. Продукт обладает рядом преимуществ: удобство в обслуживании, надежность и безопасность. Поэтому это идеальное оборудование для сушки толстого шпона в процессе его производства.
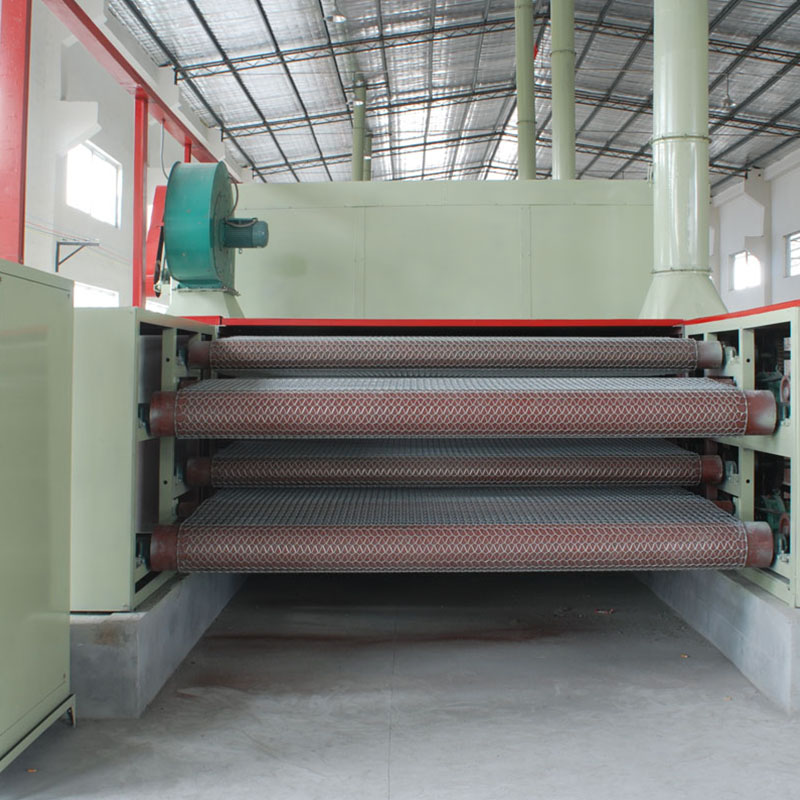
Двухъярусная ленточная сушилка для шпона BG183
Наш продукт представляет собой вертикальную струйную сушилку с поперечной циркуляцией воздуха, оборудование для непрерывной сушки. Он может применяться для сушки верхнего и нижнего шпона, используемого при производстве архитектурных молдингов, столярных досок, напольных досок, досок для днищ контейнеров и т.д. Благодаря компактным размерам и большей технологичности применения, сочетанию преимуществ передовых сушилок для шпона, разработанных с учетом экономичности, надежности и высокого качества, наш продукт гарантирует повышение производительности, улучшение качества продукции, снижение энергопотребления и производственных затрат, а также существенное увеличение прибыли.
Стандартный тип включает 13 секций нагрева и одну секцию охлаждения (слева). Мы можем добавлять или удалять соответствующие секции нагрева и корректировать тип конструкции в соответствии с вашими производственными требованиями, касающимися производительности, компоновки и расположения. Мы сделаем все возможное, чтобы помочь вам достичь максимальной производительности при минимальных инвестициях.