TENTANG KAMI
Xiangying adalah produsen profesional pengering veneer dan peralatan kayu lapis.
Lahan kami seluas 18.000 m² mencakup bangunan seluas 15.000 m², yang mendukung pengembangan produk, manufaktur, dan layanan bagi pelanggan di Tiongkok dan luar negeri.
DAPATKAN PENAWARAN GRATIS
Eror: Formulir kontak tidak ditemukan.
-
Rumah

-
Blog
-
Pertanyaan yang Sering Diajukan
- Bagaimana Proses Pengeringan Veneer dan Penyebaran Lem Bekerja Bersama dalam Produksi Kayu Lapis
Bagaimana Proses Pengeringan Veneer dan Penyebaran Lem Bekerja Bersama dalam Produksi Kayu Lapis
-
 admin
- 29 Juli
Dalam pembuatan kayu lapis, pengeringan dan penyebaran lem sering kali dibeli dan dikelola sebagai langkah terpisah. Padahal, keduanya membentuk satu rantai kendali mutu. Pengering menentukan kelembapan, suhu, dan kerataan veneer yang masuk ke proses penataan; penyebar lem kemudian mengontrol seberapa merata perekat dipindahkan ke permukaan tersebut. Jika salah satu langkah tersebut tidak stabil, mesin pres panas tidak dapat memperbaiki masalah tersebut secara andal.
Oleh karena itu, pabrik yang menginginkan daya rekat lebih kuat, konsumsi perekat lebih rendah, dan kualitas panel yang lebih dapat diprediksi harus mengevaluasi antarmuka antara pengering veneer dan penyebar lem—bukan hanya mesin-mesin individualnya.
1. Mengapa kelembapan veneer memengaruhi kinerja perekatan?
Veneer segar mengandung terlalu banyak kelembapan untuk aplikasi perekat dan pengepresan panas yang dapat diandalkan. Pengeringan menghilangkan air hingga kisaran yang sesuai untuk proses tersebut dan membuat lembaran lebih mudah diangkut, dipilah, dan dirakit. Namun, tujuannya bukan hanya "sekering mungkin". Veneer yang terlalu kering dapat menjadi rapuh, menyerap perekat terlalu cepat, atau mengonsumsi energi termal ekstra. Veneer yang tetap terlalu basah dapat mengencerkan lapisan lem, menunda pengeringan perekat, dan meningkatkan risiko delaminasi atau cacat terkait uap selama pengepresan.
Target yang tepat bergantung pada jenis kayu, ketebalan veneer, sistem perekat, waktu penyimpanan, dan jadwal pengepresan. Pengering harus menghasilkan rentang yang terkontrol dengan variasi rendah di seluruh lembaran dan antar lembaran yang berurutan. Konsistensi lebih berharga daripada rata-rata yang terisolasi.
2. Udara dan pendinginan yang seragam melindungi proses selanjutnya.
Pengering veneer modern menggunakan sirkulasi udara, penukar panas, dan kotak jet untuk menyalurkan panas ke seluruh lebar kerja. Desain komposit rol jaring Xiangying, misalnya, menempatkan kipas di kedua sisi area pemanasan depan dan belakang untuk mendorong kelembapan akhir yang sebanding dari kiri ke kanan. Ini penting karena tepi yang basah dan bagian tengah yang kering akan menerima dan mempertahankan perekat secara berbeda.
Pendinginan juga sama praktisnya. Veneer yang keluar dari zona pemanasan panas dan dapat terus kehilangan atau menyerap kembali kelembapan selama penumpukan. Bagian pendinginan dengan ukuran yang tepat membantu menstabilkan material sebelum penyortiran, penyimpanan, atau penyebaran lem. Di iklim lembap, panjang pendinginan terbuka tambahan dapat mengurangi kemungkinan penyerapan kembali kelembapan secara langsung.
3. Peran alat penyebar lem empat rol
Penyebar lem empat rol mengukur perekat dan mengaplikasikannya ke seluruh permukaan veneer sebelum proses pemasangan. Model SDJ2700 8 kaki dari Xiangying dirancang untuk menyebarkan lem secara merata pada veneer inti dan diposisikan sebagai peralatan penting dalam produksi panel berbasis veneer. Susunan empat rol memisahkan transfer lem dari pengukuran, memungkinkan operator untuk mengontrol lapisan lem secara lebih konsisten daripada aplikasi manual.
Penerapan yang seragam mendukung tiga hasil bisnis: cakupan ikatan yang andal, pengurangan konsumsi perekat yang tidak perlu, dan proses pemasangan yang lebih bersih dan stabil. Tingkat penyebaran yang tepat tetap harus dipilih sesuai dengan jenis perekat, spesies, kondisi permukaan, dan standar produk.
4. Cacat umum menunjukkan ketidaksesuaian di hulu.
| Masalah yang teramati | Kemungkinan penyebab hulu | Apa yang perlu diverifikasi |
| Delaminasi atau ikatan lemah | Lapisan kayu terlalu basah; lem tidak cukup atau tidak merata. | Distribusi kelembapan, laju penyebaran, celah rol, kondisi perekat |
| Penggunaan lem yang berlebihan | Permukaan veneer yang tidak rata atau pengukuran yang buruk | Kerataan pengeringan, kebersihan rol, celah, dan konsistensi umpan |
| Lepuhan / ketidakstabilan tekanan | Kadar air veneer tinggi atau bervariasi | Kisaran kelembapan akhir, kantong basah, pendinginan, dan penyimpanan. |
| Bercak kering yang terlihat | Transfer tidak seragam atau rol yang terkontaminasi | Cakupan di seluruh lebar, permukaan rol, penyelarasan umpan |
5. Buatlah jendela operasi, bukan hanya satu titik acuan.
Produksi yang stabil memerlukan rentang operasi yang disepakati untuk kedua mesin. Untuk pengering, catat kelembapan masuk, suhu, kondisi kipas dan pembuangan, kecepatan konveyor, kelembapan akhir, dan hasil pendinginan. Untuk penyebar lem, catat viskositas dan suhu perekat, celah rol, kecepatan jalur, laju penyebaran, dan cakupan visual.
Ketika terjadi kerusakan, catatan ini mempercepat pemecahan masalah. Masalah perekatan kemudian dapat ditelusuri ke variasi kelembapan, persiapan perekat, transfer lem, waktu perakitan, atau pengepresan—bukan diselesaikan dengan berulang kali mengubah jadwal pengepresan.
6. Daftar periksa pemilihan peralatan untuk saluran terhubung
- Sesuaikan struktur pengering dengan persentase veneer permukaan tipis dan veneer inti tebal.
- Konfirmasikan lebar kerja yang dapat digunakan untuk format veneer terbesar, termasuk toleransi pemasukan.
- Tentukan kisaran dan variasi kelembapan target, bukan hanya hasil rata-rata.
- Berikan parameter uap atau minyak termal dan persyaratan listrik setempat.
- Pilih lebar alat penyebar lem dan susunan rol yang sesuai dengan ukuran veneer, jenis perekat, dan rentang penyebaran yang diinginkan.
- Rencanakan ruang penyangga, pendinginan, dan penanganan material antara proses pengeringan, penyortiran, perekatan, dan penataan lapisan.
- Sepakati uji penerimaan menggunakan lapisan kayu milik pembeli dan kondisi pengoperasian yang realistis.
7. Mengapa pengalaman pemasok penting
Pemasok peralatan veneer harus memahami bagaimana material, panas, aliran udara, dan perekatan hilir berinteraksi. Xiangying memiliki lebih dari 30 tahun pengalaman dalam mengembangkan peralatan veneer dan menawarkan pengering komposit multi-dek tipe jaring, rol, dan jaring-rol, serta penyebar lem empat rol. Referensi proyek yang telah dipublikasikan mencakup pengering rol dan jaring-sabuk yang digunakan oleh produsen kayu lapis dan panel kayu, dengan peralatan yang dipasok ke pelanggan di lebih dari 30 negara.
Pengalaman ini akan sangat bermanfaat jika diubah menjadi proposal spesifik proyek: sampel veneer dan data produksi harus menjadi dasar rekomendasi untuk dek, penampang, lebar kerja, sumber panas, tata letak jalur produksi, dan persyaratan tambahan.
Kesimpulan: kendalikan antarmuka, tingkatkan panel.
Kualitas kayu lapis tercipta sebelum mesin pres ditutup. Pengering veneer yang dipilih dengan baik menghasilkan kelembapan, kerataan, dan suhu yang stabil; kemudian, alat penyebar lem empat rol yang disetel dengan benar mengaplikasikan lapisan perekat yang terkontrol di seluruh permukaan tersebut. Mengelola langkah-langkah ini sebagai satu proses mengurangi variasi, melindungi biaya perekat, dan memberikan hasil penataan yang lebih konsisten pada mesin pres.
Untuk proposal teknis, berikan kepada Xiangying informasi mengenai jenis veneer Anda, kisaran ketebalan, ukuran lembaran, kadar air basah dan kadar air target, kapasitas harian, sumber panas, jenis perekat, lebar kerja yang dibutuhkan, dan tata letak bengkel yang tersedia.
Pertanyaan yang Sering Diajukan (FAQ)
Apakah veneer basah dapat menggunakan lebih banyak lem?
Hal ini dapat membuat perilaku lem menjadi kurang dapat diprediksi dan dapat mengencerkan atau mengganggu ikatan. Respons yang tepat adalah menstabilkan kelembapan veneer dan kemudian menetapkan laju penyebaran untuk perekat dan spesifikasi produk.
Apa manfaat yang diberikan oleh alat penyebar lem empat rol?
Alat ini memisahkan fungsi pengukuran dan transfer, membantu mengaplikasikan lapisan perekat yang lebih seragam di seluruh permukaan veneer sekaligus mendukung konsumsi yang terkontrol.
Apakah lapisan kayu harus didinginkan terlebih dahulu sebelum lem dioleskan?
Buffer yang dibutuhkan bergantung pada perekat dan desain jalur, tetapi suhu dan kelembapan veneer harus stabil dan berada dalam rentang proses yang disepakati sebelum aplikasi.
Tautan internal yang disarankan: Produk; Kategori Pengering Veneer; Penyebar Lem 8 Kaki; Penyebar Lem 4 Kaki; Proyek; Perusahaan; Kontak.
Produk Terkait
Produk Terlaris
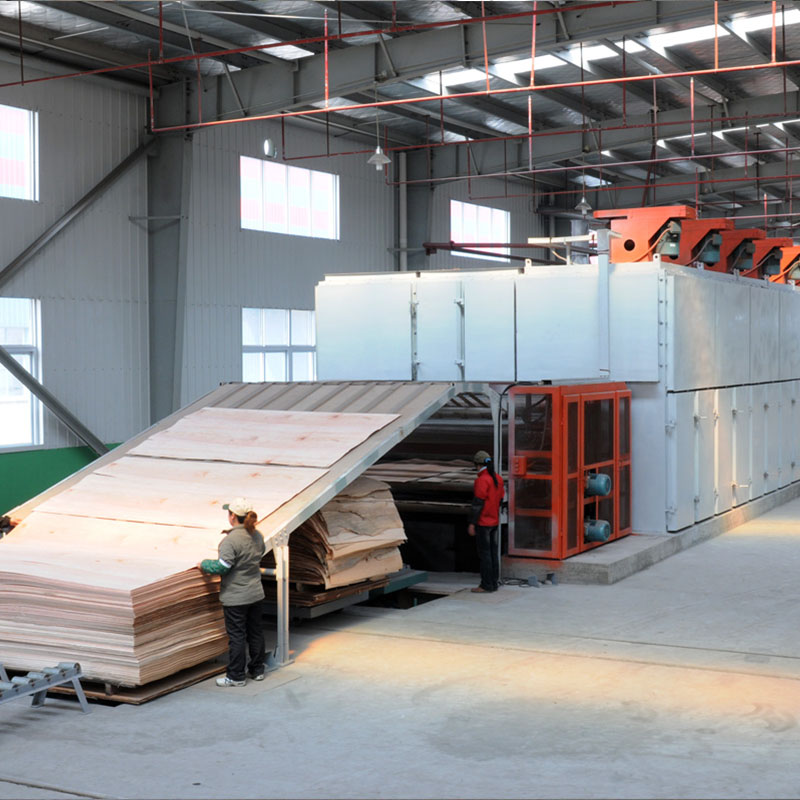
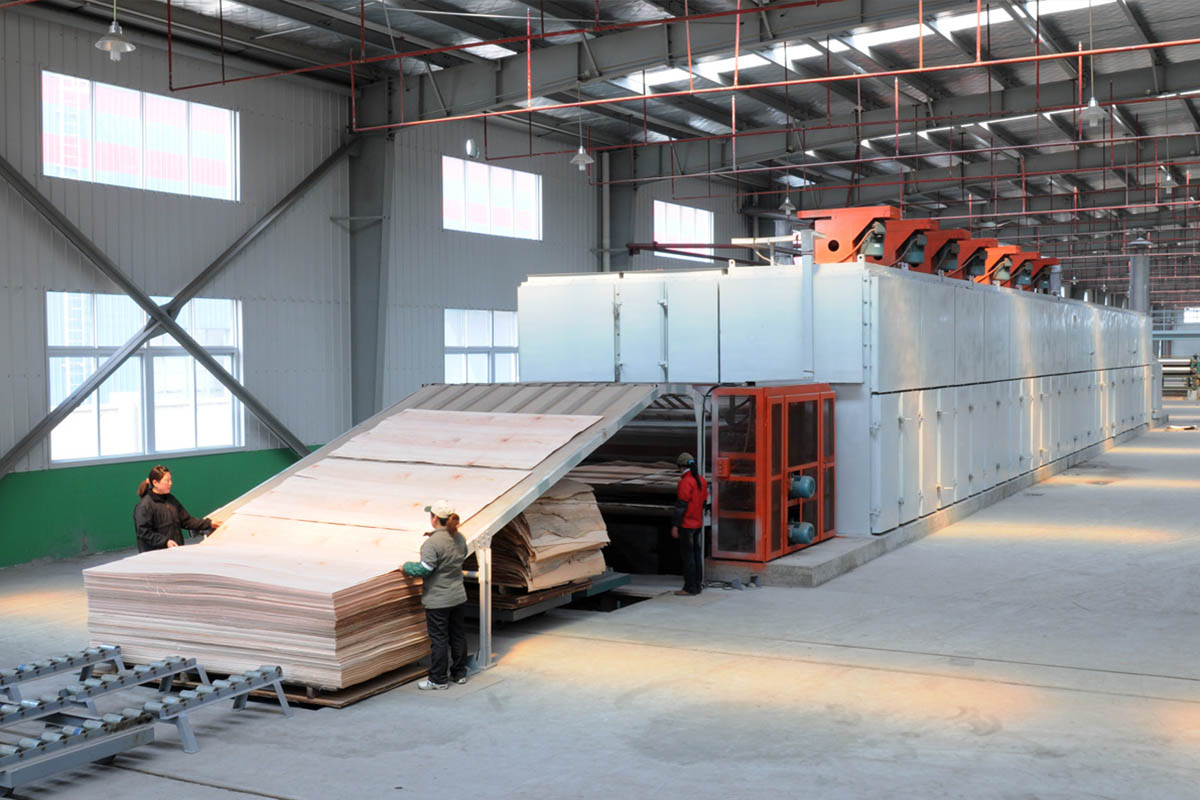
Pengering Veneer Kombinasi Rol Jala Tiga Tingkat BG1933B
Produk kami adalah sejenis pengering rol jaring sirkulasi melintang konveyor lurus, yang dilengkapi dengan struktur jaring dan rol. Pengering veneer rol jaring memiliki dua jenis lapisan jaring dan rol; dapat digunakan untuk mengeringkan pelat muka dan pelat inti tebal secara bersamaan. Keunggulannya adalah membutuhkan ruang lahan yang lebih sedikit dan dapat digunakan untuk berbagai keperluan.
Produk kami adalah sejenis pengering rol jaring sirkulasi melintang konveyor lurus, yang menggabungkan keunggulan pengering Eropa. Pengering ini menggunakan kipas sentrifugal yang dilengkapi di samping (aliran udara 62 ribu m³/jam). Penukar panas baru dan kotak semprot penampang variabel persegi panjang membuat permukaan veneer seragam untuk udara pemanas. Kipas bagian pemanas di area depan dan belakang dilengkapi di sisi kiri dan kanan, sehingga veneer memiliki kelembapan akhir yang sama setelah dikeringkan. Selain itu, untuk kondisi iklim lembap, pengering ini menambahkan bagian terbuka pendingin yang panjang, yang menguntungkan pendinginan veneer karena mencegahnya menjadi lembap.
Sistem pemanas pengering menggunakan boiler uap atau minyak. Jika menggunakan boiler minyak, perlu diperhatikan keamanan sistemnya; tabung sistem pemanas dan penukar panas harus menghindari endapan karbon dan kecelakaan kebakaran. Jangan sampai air, zat asam, dan bahan dengan titik didih rendah masuk ke dalam sistem.
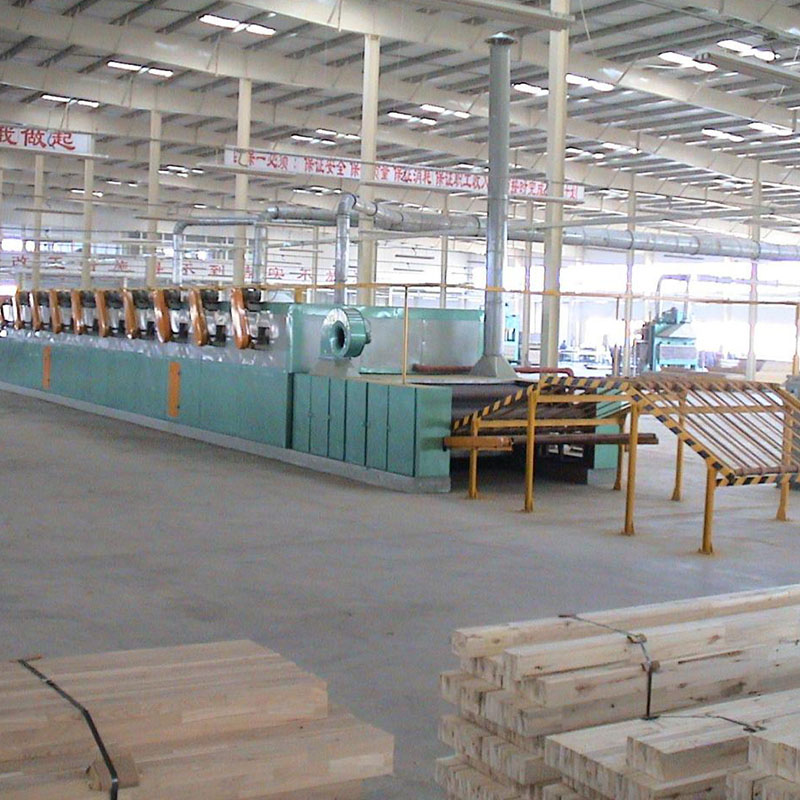
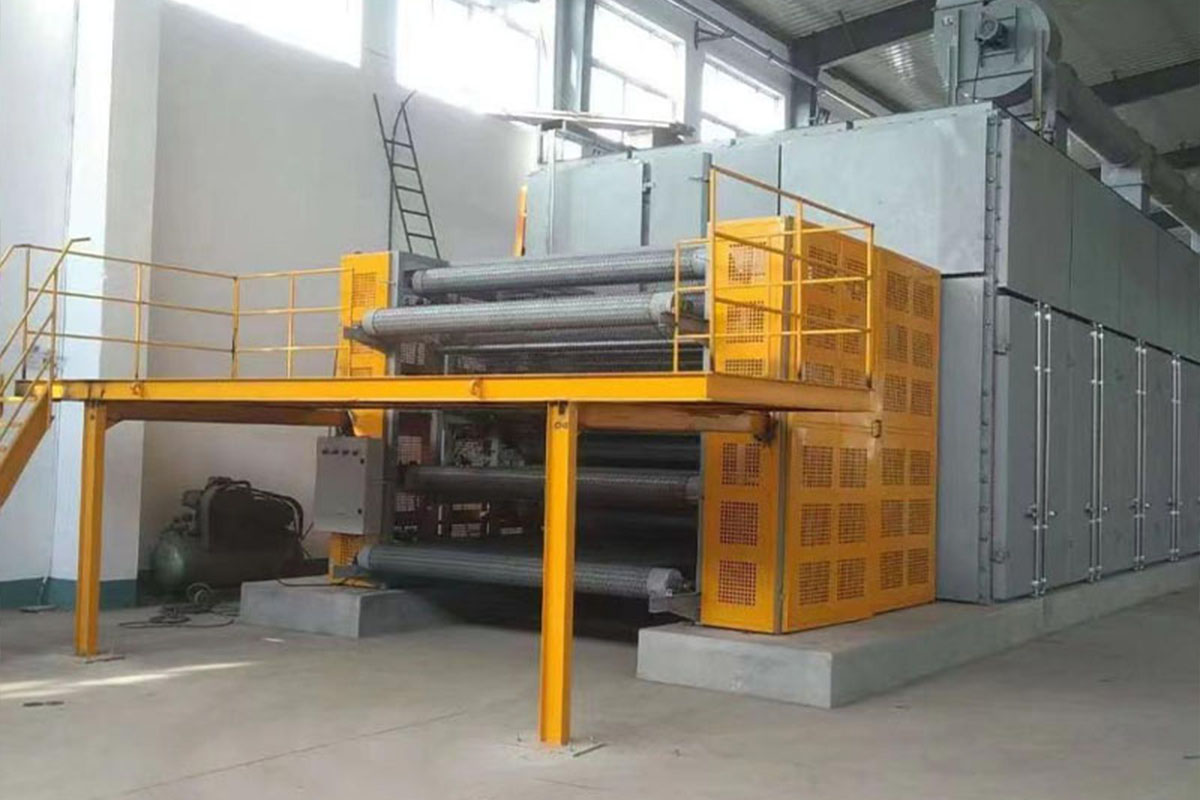
Pengering Veneer Kombinasi Rol Jala Dua Tingkat BG1932
Pengering veneer rol jaring 2 lapis BG1932 memiliki dua jenis lapisan jaring dan rol; dapat digunakan untuk mengeringkan pelat muka dan pelat inti tebal secara bersamaan. Keunggulannya adalah membutuhkan ruang yang lebih sedikit dan dapat digunakan untuk berbagai keperluan.
Mesin pengering rol jaring BG1932 dirancang berdasarkan prinsip struktur unit, tipe standarnya adalah 10 bagian. Luas standar untuk satu bagian pengering adalah 2 meter persegi, terdiri dari satu bagian ruang pendingin, satu sistem penggerak, meja rol masukan, dan meja rol keluaran. Pelanggan dapat memilih jumlah bagian mesin pengering sesuai kebutuhan (5 bagian hingga 15 bagian).
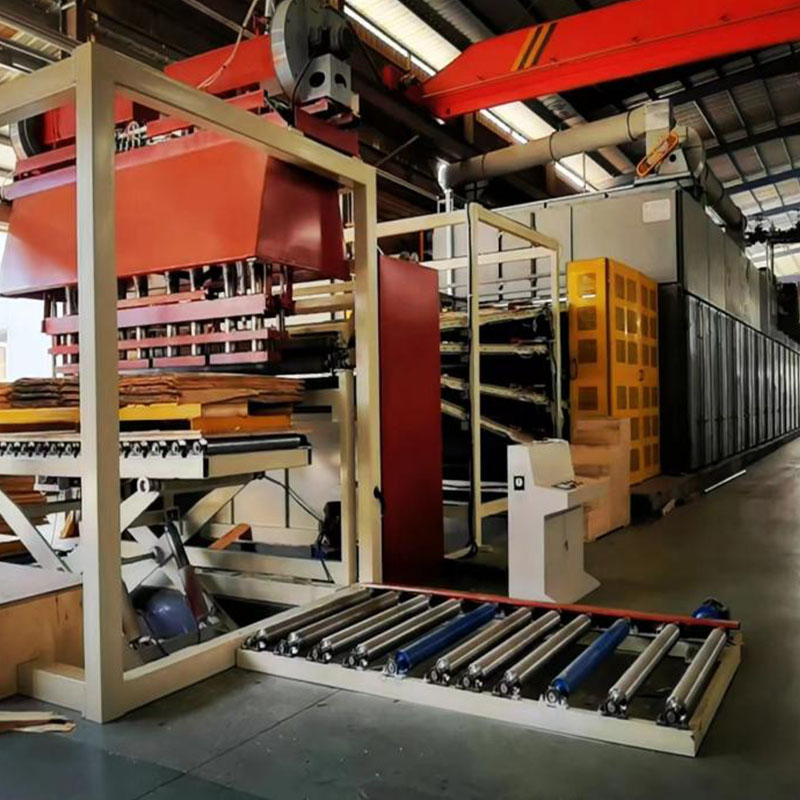
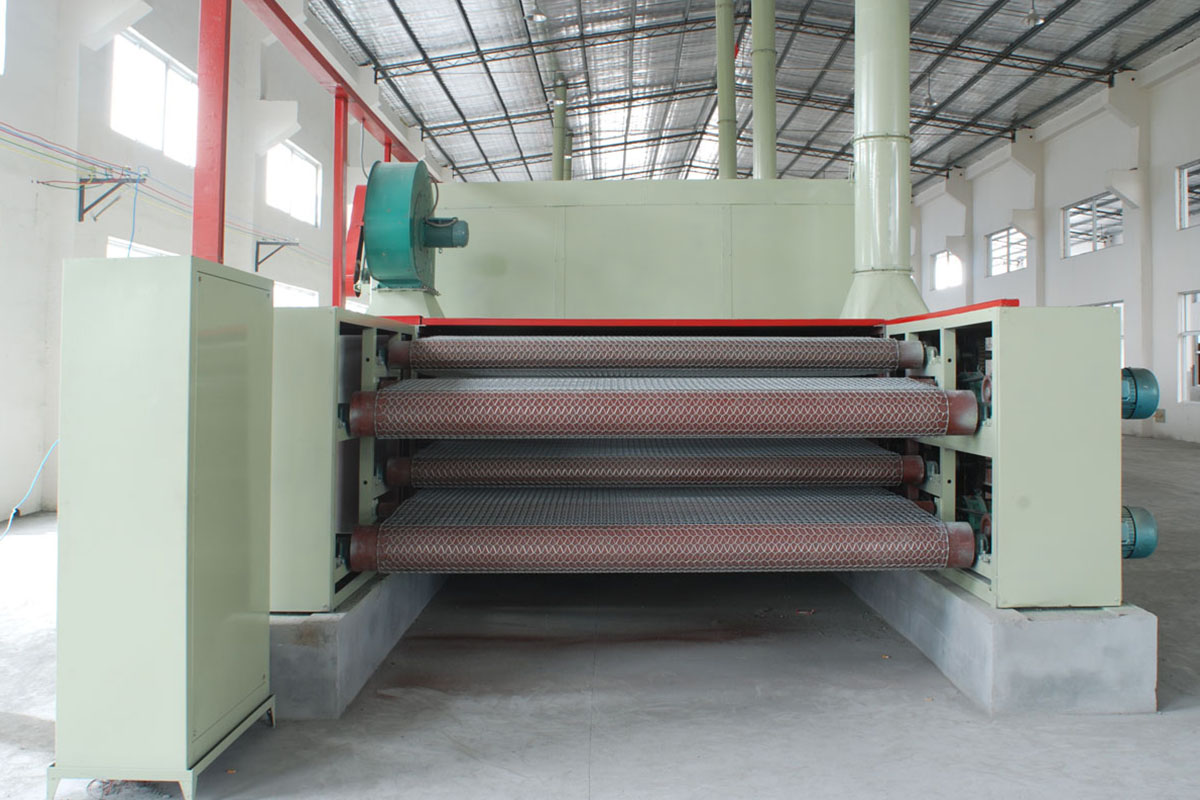
Pengering Veneer Rol Empat Tingkat BG1334
Pengering veneer rol jetting 4 dek BG1334 terdiri dari sistem konveyor, bagian pemanas, sistem uap, bagian pendingin, sistem pembuangan, dan sistem rol input & output. Bagian pemanas terdiri dari dua bagian, bagian depan dan belakang, dengan kipas pemanas yang dipasang di kedua sisi untuk memastikan kelembapan akhir yang konsisten di setiap titik.
Dalam proses pemanasan, udara dikompresi ke dalam pemanas oleh kipas sentrifugal tegak untuk pemanasan, dan kemudian dikompresi ke dalam bellow penyemprot. Setelah itu, udara panas disemprotkan ke veneer yang diangkut di antara rol untuk pengeringan. Udara lembap panas kemudian ditarik kembali ke kipas sentrifugal untuk penggunaan sirkular. Sebagian udara lembap panas dibuang melalui sistem pembuangan untuk diganti dengan udara segar agar kelembapan udara tetap terjaga. Proses ini menyesuaikan dengan kondisi teknologi: pertama, pemotongan; kedua, pengeringan. Proses ini terutama digunakan untuk mengeringkan papan inti veneer. Orientasi serat veneer kering sama dengan veneer masukan, dan lebarnya harus lebih dari 350 mm, atau akan terjadi fenomena penumpukan veneer.
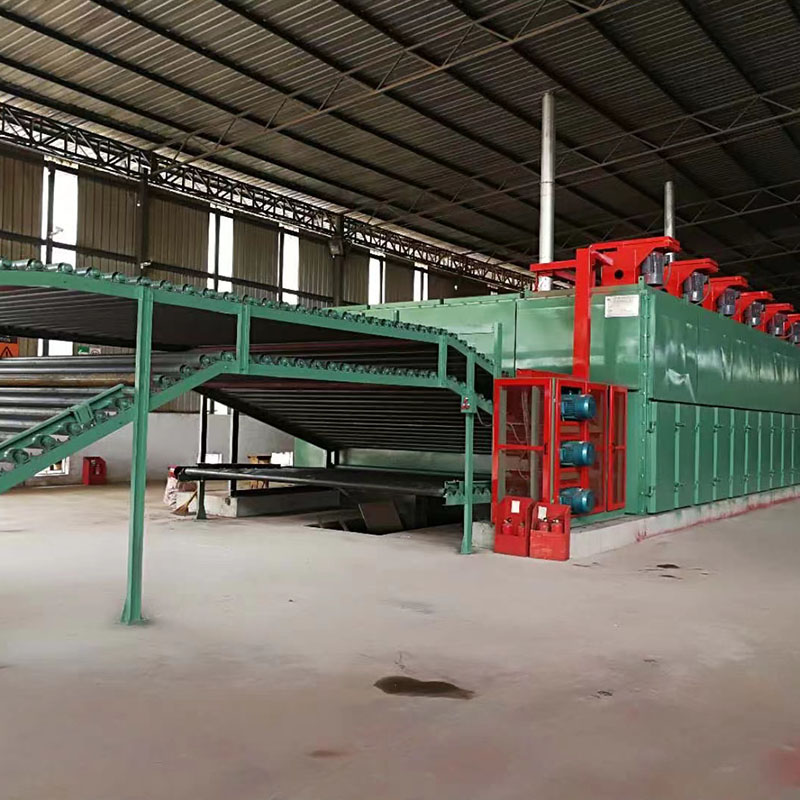
Pengering Veneer Rol Tiga Tingkat BG1333
Pengering veneer rol jetting 3 dek BG1333 terdiri dari sistem konveyor, bagian pemanas, sistem uap, bagian pendingin, sistem pembuangan, dan sistem rol input & output. Bagian pemanas terdiri dari dua bagian, bagian depan dan belakang, dengan kipas pemanas yang dipasang di kedua sisi untuk memastikan kelembapan akhir yang konsisten di setiap titik.
Dalam proses pemanasan, udara dikompresi ke dalam pemanas oleh kipas sentrifugal tegak untuk pemanasan, dan kemudian dikompresi ke dalam bellow penyemprot. Setelah itu, udara panas disemprotkan ke veneer yang diangkut di antara rol untuk pengeringan. Udara lembap panas kemudian ditarik kembali ke kipas sentrifugal untuk penggunaan sirkular. Sebagian udara lembap panas dibuang melalui sistem pembuangan untuk diganti dengan udara segar agar kelembapan udara tetap terjaga.
Prosesnya disesuaikan dengan kondisi teknologi: pertama, pemotongan; kedua, pengeringan. Terutama digunakan untuk mengeringkan papan inti veneer. Orientasi serat veneer kering sama dengan veneer yang dimasukkan, dan lebarnya harus lebih dari 350 mm, jika tidak akan terjadi fenomena penumpukan veneer.
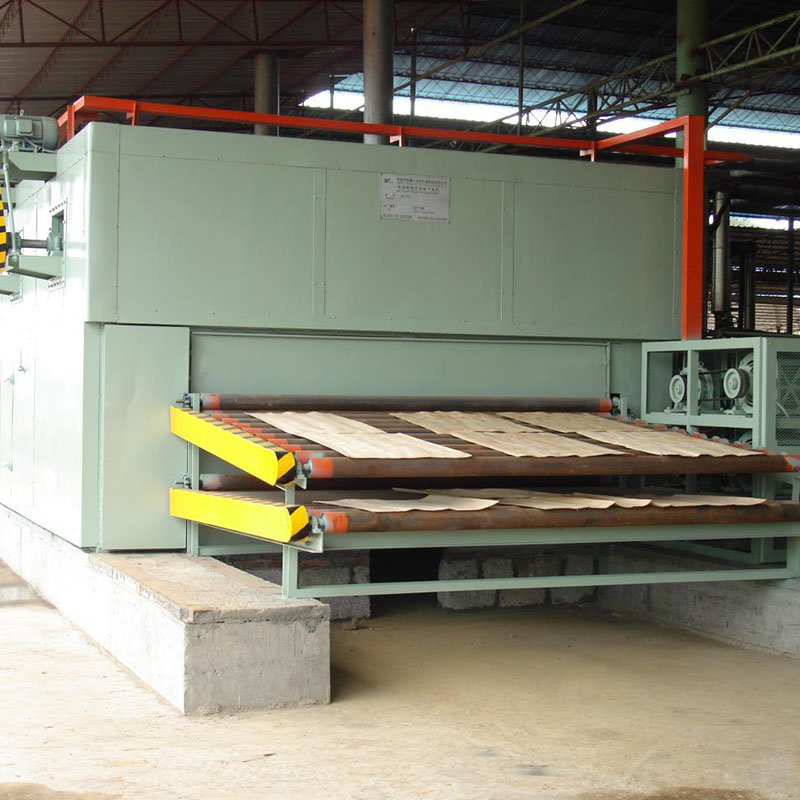
Pengering Veneer Rol Dua Tingkat BG1332
Pengering veneer rol jetting 2 dek BG1332 adalah peralatan utama dalam produksi veneer. Alat ini beradaptasi dengan kondisi teknologi: pertama, potong, kedua, keringkan. Alat ini terutama digunakan untuk mengeringkan papan inti veneer. Orientasi serat veneer kering sama dengan veneer masukan, dan lebarnya harus lebih dari 350 mm, jika tidak akan terjadi fenomena veneer yang menggumpal. Terdapat ventilator di setiap unit area pengeringan; alat ini menggunakan metode jetting sirkulasi melintang lurus, yang memungkinkan panas masuk dan mengeluarkan kelembapan (basah), sehingga mempercepat proses pengeringan. Selain itu, alat ini membuat veneer kering secara proporsional, mengurangi lengkungan akibat kelembapan. Produk ini memiliki beberapa keunggulan: perawatan mudah, aman dan andal, dan sebagainya. Oleh karena itu, ini adalah produk yang sempurna untuk mengeringkan veneer tebal dalam proses produksi veneer.
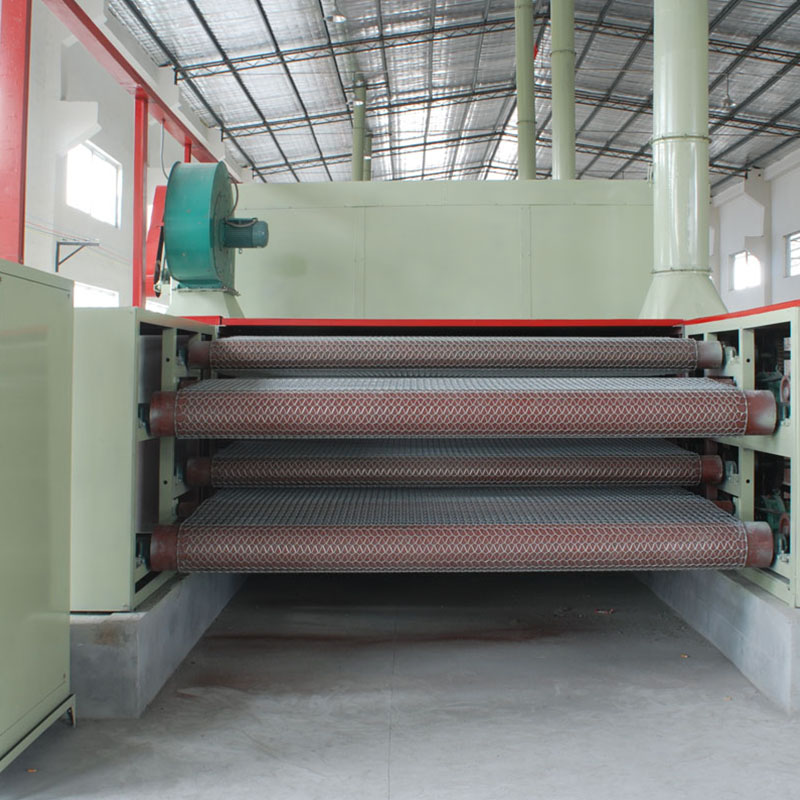
Pengering Veneer Sabuk Jala Dua Tingkat BG183
Produk kami adalah sejenis pengering sabuk jet vertikal sirkulasi melintang, yaitu sejenis peralatan pengeringan kontinu. Produk kami dapat diaplikasikan untuk proses pengeringan veneer atas dan bawah, yang dapat digunakan untuk memproduksi papan cetakan arsitektur, papan kayu, papan lantai, papan dasar kontainer, dan sebagainya. Dengan fitur lahan yang lebih kecil dan penggunaan yang lebih luas, serta memanfaatkan keunggulan pengering veneer canggih di dalam dan luar negeri, dan dirancang untuk tujuan ekonomis, andal, dan bermutu tinggi, produk kami menjamin peningkatan hasil produksi, peningkatan kualitas produk, pengurangan konsumsi energi dan biaya produksi, serta peningkatan keuntungan yang memuaskan.
Tipe standar mencakup 13 bagian pemanas, satu bagian pendingin (sebelah kiri), dan kami dapat menambah atau mengurangi bagian pemanas yang sesuai serta menyesuaikan tipe header untuk memenuhi kebutuhan produksi Anda, terkait hasil, pengaturan, dan lokasi. Kami akan melakukan yang terbaik untuk membantu Anda mendapatkan kemampuan produksi maksimal dengan investasi minimal.