TENTANG KAMI
Xiangying adalah produsen profesional pengering veneer dan peralatan kayu lapis.
Lahan kami seluas 18.000 m² mencakup bangunan seluas 15.000 m², yang mendukung pengembangan produk, manufaktur, dan layanan bagi pelanggan di Tiongkok dan luar negeri.
DAPATKAN PENAWARAN GRATIS
Eror: Formulir kontak tidak ditemukan.

Pengering Veneer Rol
Pengering rol dirancang terutama untuk inti dan veneer yang lebih tebal dalam proses pemotongan sebelum pengeringan. Sirkulasi udara panas mendorong pengeringan yang lebih cepat dan merata serta membantu mengurangi variasi kelembapan.
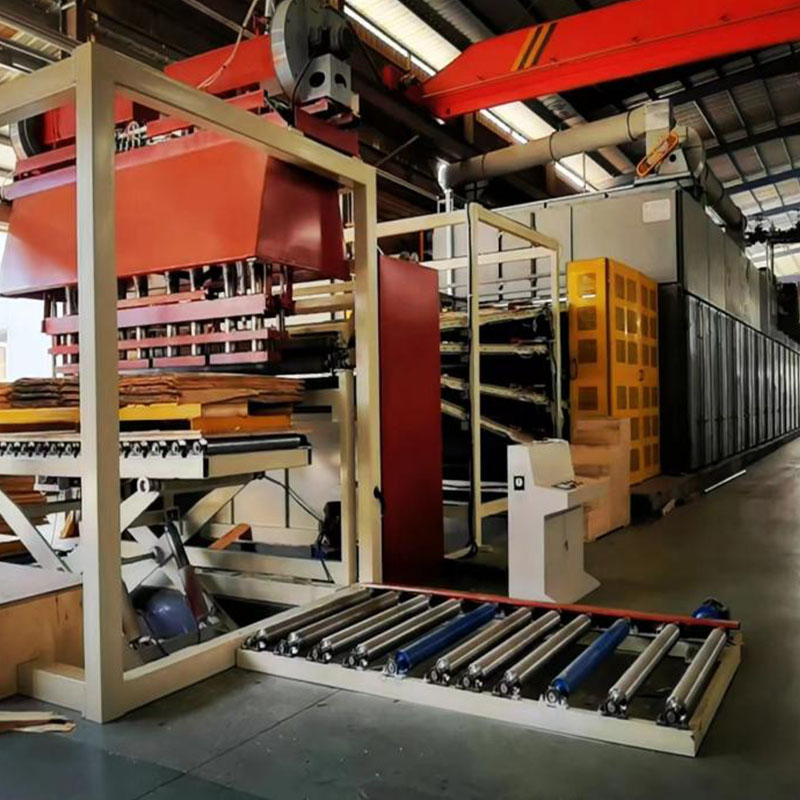
Pengering Veneer Rol Empat Tingkat BG1334
Pengering veneer rol jetting 4 dek BG1334 terdiri dari sistem konveyor, bagian pemanas, sistem uap, bagian pendingin, sistem pembuangan, dan sistem rol input & output. Bagian pemanas terdiri dari dua bagian, bagian depan dan belakang, dengan kipas pemanas yang dipasang di kedua sisi untuk memastikan kelembapan akhir yang konsisten di setiap titik.
Dalam proses pemanasan, udara dikompresi ke dalam pemanas oleh kipas sentrifugal tegak untuk pemanasan, dan kemudian dikompresi ke dalam bellow penyemprot. Setelah itu, udara panas disemprotkan ke veneer yang diangkut di antara rol untuk pengeringan. Udara lembap panas kemudian ditarik kembali ke kipas sentrifugal untuk penggunaan sirkular. Sebagian udara lembap panas dibuang melalui sistem pembuangan untuk diganti dengan udara segar agar kelembapan udara tetap terjaga. Proses ini menyesuaikan dengan kondisi teknologi: pertama, pemotongan; kedua, pengeringan. Proses ini terutama digunakan untuk mengeringkan papan inti veneer. Orientasi serat veneer kering sama dengan veneer masukan, dan lebarnya harus lebih dari 350 mm, atau akan terjadi fenomena penumpukan veneer.
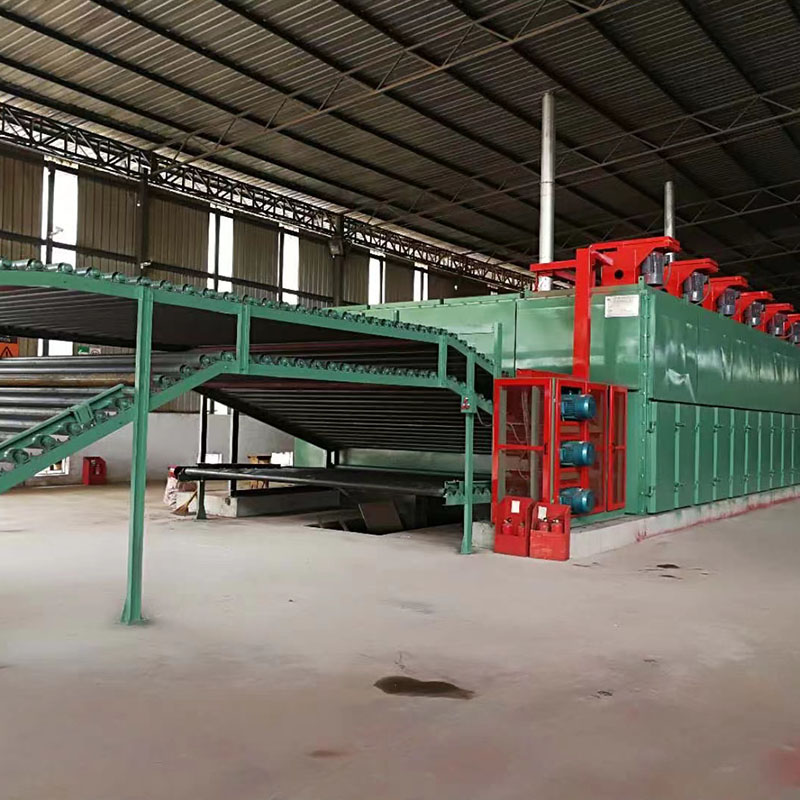
Pengering Veneer Rol Tiga Tingkat BG1333
Pengering veneer rol jetting 3 dek BG1333 terdiri dari sistem konveyor, bagian pemanas, sistem uap, bagian pendingin, sistem pembuangan, dan sistem rol input & output. Bagian pemanas terdiri dari dua bagian, bagian depan dan belakang, dengan kipas pemanas yang dipasang di kedua sisi untuk memastikan kelembapan akhir yang konsisten di setiap titik.
Dalam proses pemanasan, udara dikompresi ke dalam pemanas oleh kipas sentrifugal tegak untuk pemanasan, dan kemudian dikompresi ke dalam bellow penyemprot. Setelah itu, udara panas disemprotkan ke veneer yang diangkut di antara rol untuk pengeringan. Udara lembap panas kemudian ditarik kembali ke kipas sentrifugal untuk penggunaan sirkular. Sebagian udara lembap panas dibuang melalui sistem pembuangan untuk diganti dengan udara segar agar kelembapan udara tetap terjaga.
Prosesnya disesuaikan dengan kondisi teknologi: pertama, pemotongan; kedua, pengeringan. Terutama digunakan untuk mengeringkan papan inti veneer. Orientasi serat veneer kering sama dengan veneer yang dimasukkan, dan lebarnya harus lebih dari 350 mm, jika tidak akan terjadi fenomena penumpukan veneer.
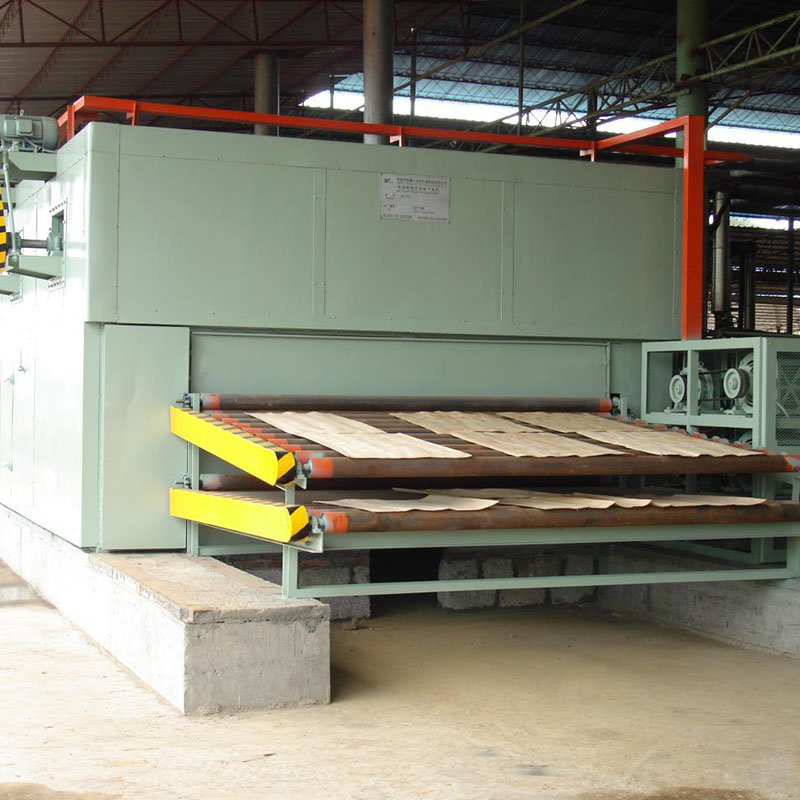
Pengering Veneer Rol Dua Tingkat BG1332
Pengering veneer rol jetting 2 dek BG1332 adalah peralatan utama dalam produksi veneer. Alat ini beradaptasi dengan kondisi teknologi: pertama, potong, kedua, keringkan. Alat ini terutama digunakan untuk mengeringkan papan inti veneer. Orientasi serat veneer kering sama dengan veneer masukan, dan lebarnya harus lebih dari 350 mm, jika tidak akan terjadi fenomena veneer yang menggumpal. Terdapat ventilator di setiap unit area pengeringan; alat ini menggunakan metode jetting sirkulasi melintang lurus, yang memungkinkan panas masuk dan mengeluarkan kelembapan (basah), sehingga mempercepat proses pengeringan. Selain itu, alat ini membuat veneer kering secara proporsional, mengurangi lengkungan akibat kelembapan. Produk ini memiliki beberapa keunggulan: perawatan mudah, aman dan andal, dan sebagainya. Oleh karena itu, ini adalah produk yang sempurna untuk mengeringkan veneer tebal dalam proses produksi veneer.
PERTANYAAN YANG SERING DIAJUKAN
Ada pertanyaan?
-
Bagaimana cara memilih model pengering yang tepat?
Jenis veneer, dimensi veneer, ketebalan, kadar air awal, kadar air akhir, dan volume produksi harian (dihitung selama 24 jam) semuanya diperhitungkan. Umumnya, pengering mesh dipilih untuk ketebalan veneer 0,2 mm hingga 1,5 mm, dan pengering roller untuk 1,5-6 mm.
-
Kelebihan dan kekurangan masing-masing
Pengering sabuk sangat serbaguna; dapat mengeringkan veneer tipis maupun tebal. Ketika pengering pertama kali muncul, hanya ada pengering sabuk. Pengering drum baru secara bertahap diperkenalkan dari luar negeri dan dikembangkan setelah tahun 2000.
Satu-satunya kekurangan pengering sabuk adalah veneer tidak terlalu rata setelah pengeringan, terutama yang lebih tebal dari 1,5 mm. Jadi, kecuali untuk kayu pinus, untuk bahan lain dengan veneer yang lebih tebal dari 1,5 mm, lebih baik menggunakan pengering drum. Veneer ditekan oleh rol atas dan bawah, dan hasilnya rata!
Namun, pengering rol tidak dapat mengeringkan veneer yang lebih tipis dari 1,5 mm, karena veneer terlalu tipis dan dapat menyelinap melalui celah di antara rol, menyebabkan penyumbatan! Jika ketebalannya lebih dari 1,5 mm, terutama antara 1,7 mm dan 6 mm, pengering rol pada dasarnya tidak akan mengalami masalah penyumbatan. Itu karena pengering rol dan kotak semprot kami memiliki desain yang dipatenkan. -
Tentang memilih jenis pengering
Mengenai pemilihan jenis pengering, jika bahan baku kayu pelanggan adalah pinus, maka hanya pengering veneer sabuk konveyor yang harus dipilih karena pinus mengandung resin. Setelah berjam-jam bekerja, resin di dalam veneer akan menempel pada rol, dan semakin banyak resin yang menumpuk pada rol, semakin sulit rol tersebut berputar. Ditambah lagi, setelah resin mengering, resin tersebut menjadi sangat keras dan sulit dibersihkan! Jadi hanya pengering sabuk konveyor yang cocok, pengering rol tidak dapat digunakan.