TENTANG KAMI
Xiangying adalah produsen profesional pengering veneer dan peralatan kayu lapis.
Lahan kami seluas 18.000 m² mencakup bangunan seluas 15.000 m², yang mendukung pengembangan produk, manufaktur, dan layanan bagi pelanggan di Tiongkok dan luar negeri.
DAPATKAN PENAWARAN GRATIS
Eror: Formulir kontak tidak ditemukan.

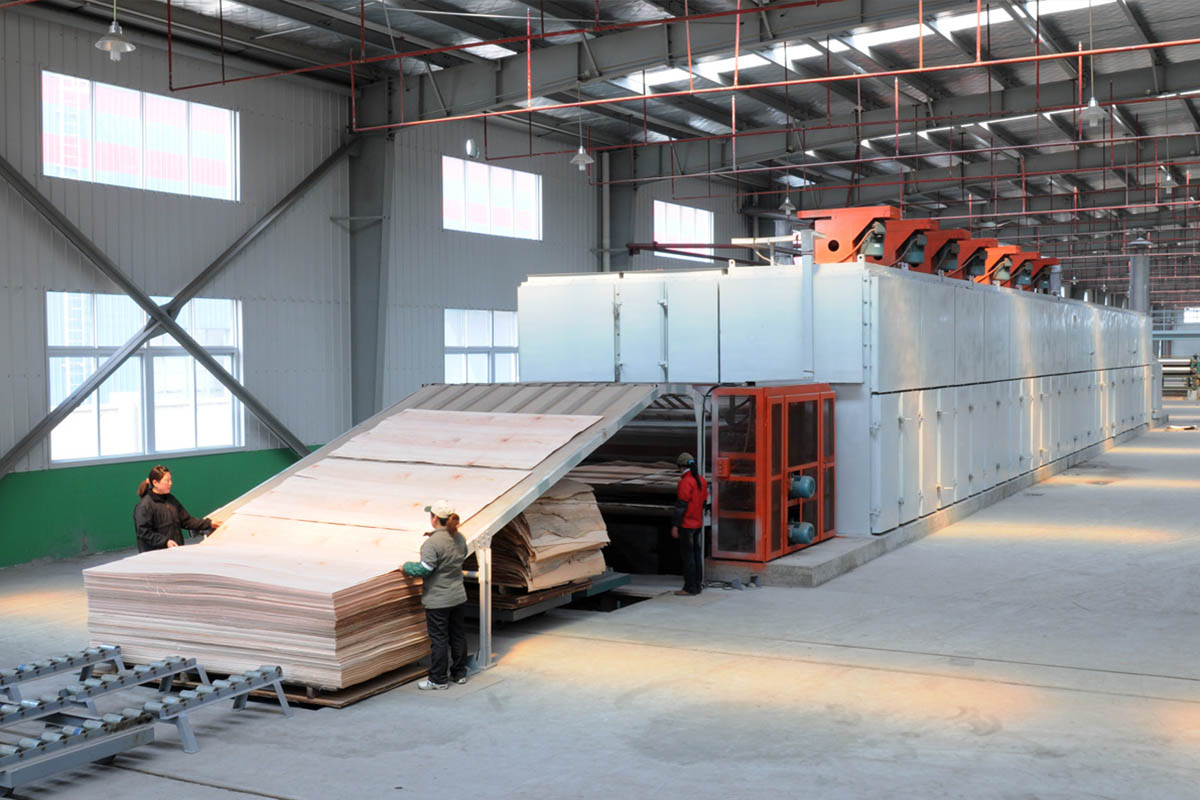
Pemeriksaan Rutin untuk Pengeringan Veneer yang Stabil
Operator harus secara teratur memeriksa tekanan pasokan panas, pembuangan kondensat, pengoperasian kipas, pengaturan udara buang, kondisi konveyor, dan kebersihan penukar panas. Pencatatan kelembapan masuk, kelembapan keluar, kecepatan jalur, dan suhu pengeringan memudahkan identifikasi tren sebelum menjadi masalah produksi.
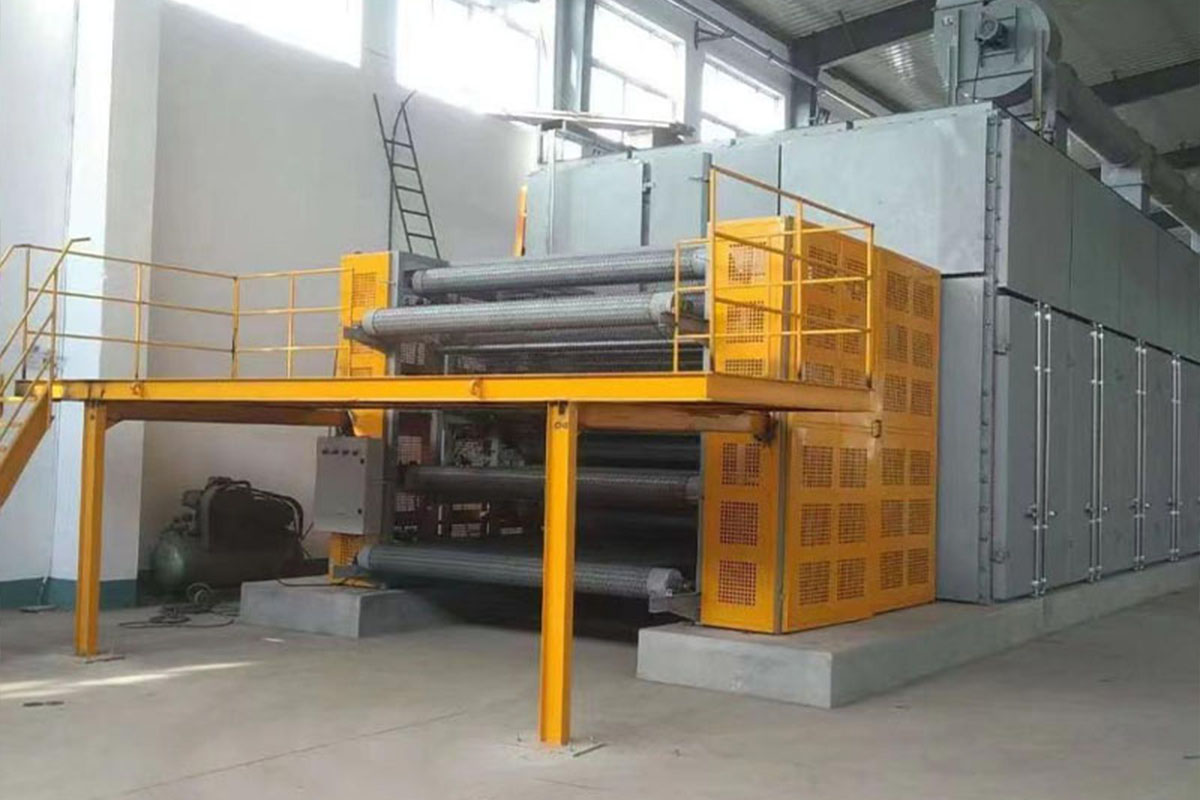
Lima Faktor yang Mempengaruhi Kapasitas Pengering Veneer
Kapasitas pengering dipengaruhi oleh suhu pengeringan, kadar air veneer awal, kepadatan kayu, kepadatan pemuatan veneer, dan kebersihan penukar panas. Karena kondisi ini bervariasi antar pabrik, angka kapasitas yang dipublikasikan harus dianggap sebagai referensi konfigurasi. Pemilihan yang andal harus didasarkan pada data material dan produksi aktual pelanggan.
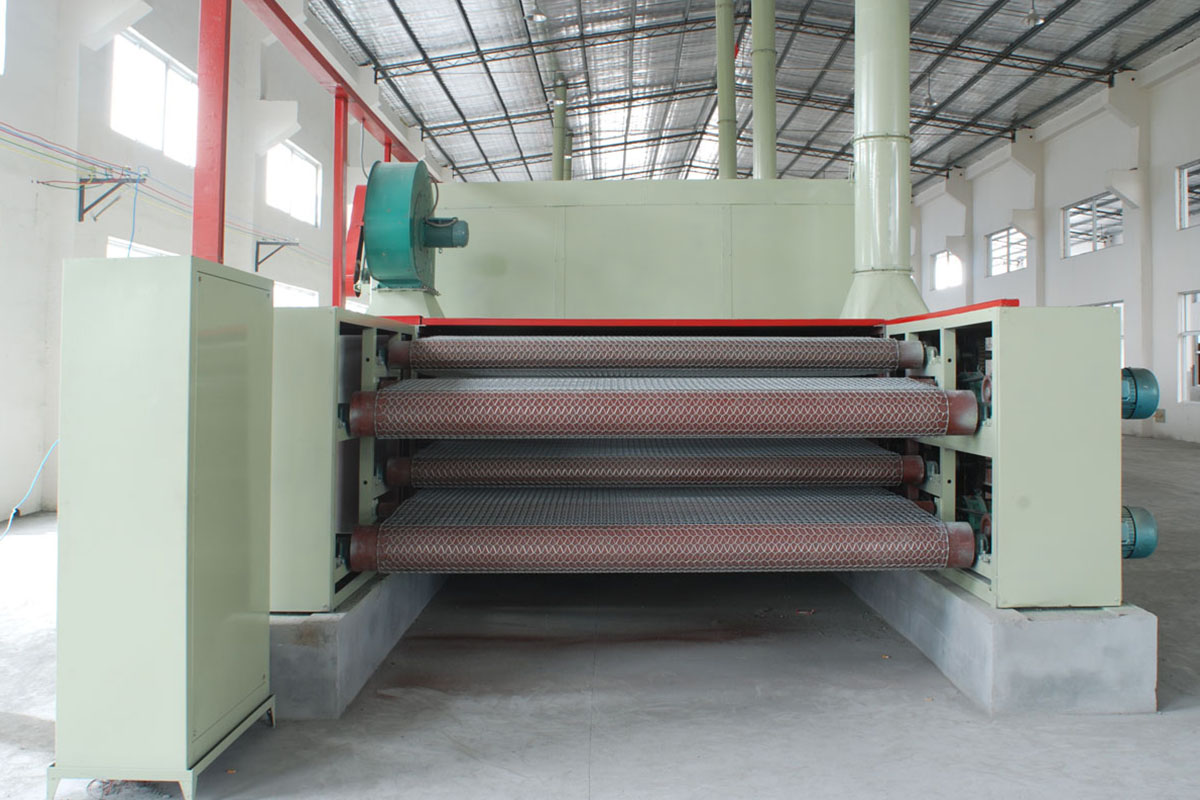
Cara Memilih Pengering Veneer
Memilih pengering dimulai dari veneer itu sendiri. Veneer permukaan, veneer inti, dan lini produksi campuran seringkali membutuhkan struktur pengangkutan yang berbeda. Pembeli harus menyiapkan jenis veneer, dimensi, ketebalan, kadar air awal dan akhir, hasil produksi harian, sumber panas, dan ruang pabrik yang tersedia. Informasi ini membantu menentukan apakah pengering sabuk jala, rol, atau kombinasi adalah titik awal yang tepat.
Pengering Veneer Kombinasi Rol Jaring Tiga Tingkat BG1933B
BG1932 Pengering Veneer Kombinasi Rol Jaring Dua Tingkat
Pengering Veneer Rol Dua Dek BG1332
Pengering Veneer Rol Tiga Tingkat BG1333
Pengering Veneer Rol Empat Dek BG1334
Pengering Veneer Sabuk Jala Empat Dek BG183AA
Pengering Veneer Sabuk Jala Tiga Tingkat BG183A
Pengering Veneer Sabuk Jala Dua Tingkat BG183