TENTANG KAMI
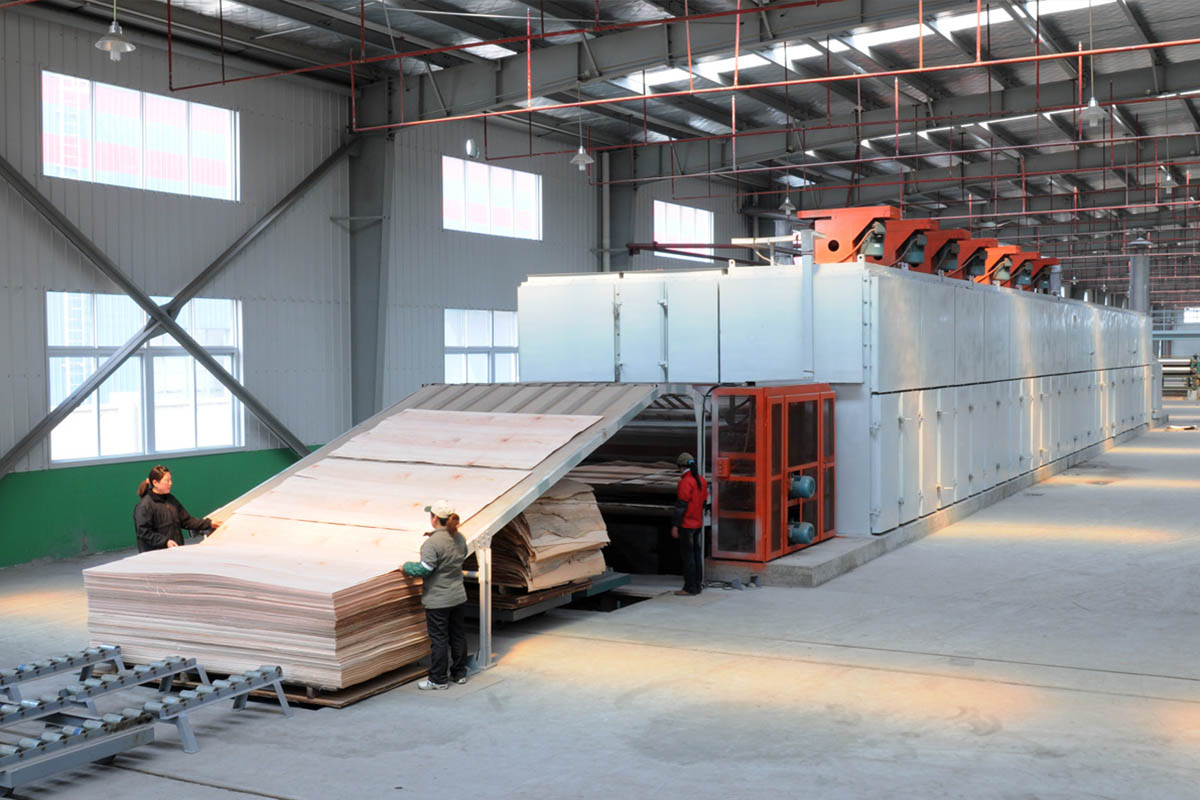
Xiangying adalah produsen profesional pengering veneer dan peralatan kayu lapis.
Lahan kami seluas 18.000 m² mencakup bangunan seluas 15.000 m², yang mendukung pengembangan produk, manufaktur, dan layanan bagi pelanggan di Tiongkok dan luar negeri.
DAPATKAN PENAWARAN GRATIS
Eror: Formulir kontak tidak ditemukan.
Rumah

PRODUK KAMI
Produk terlaris
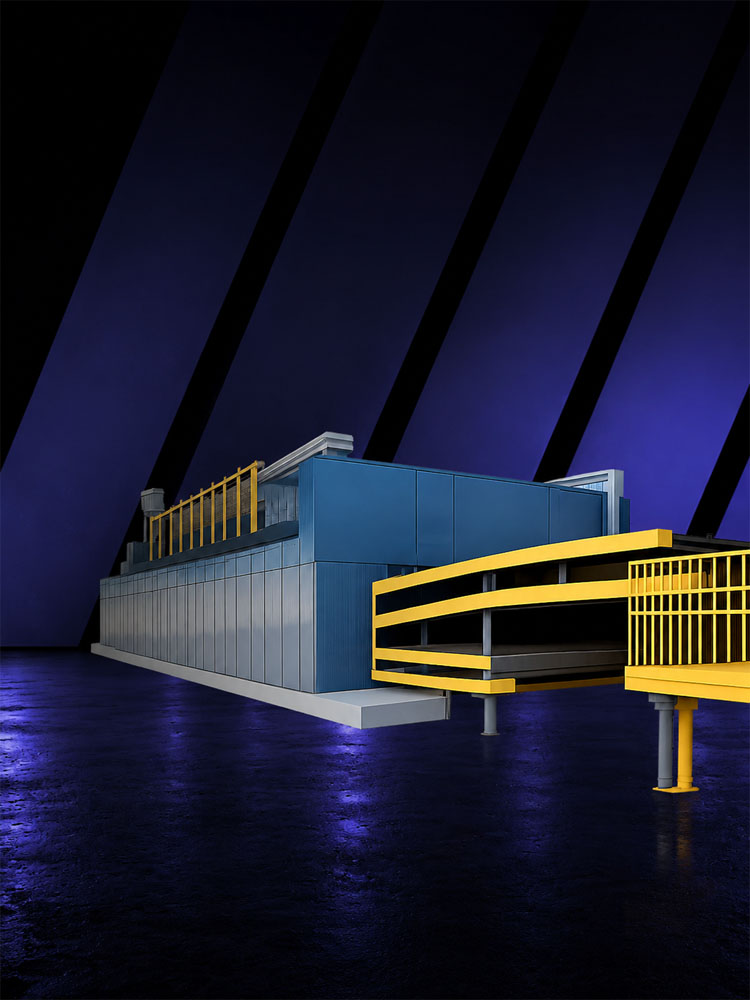
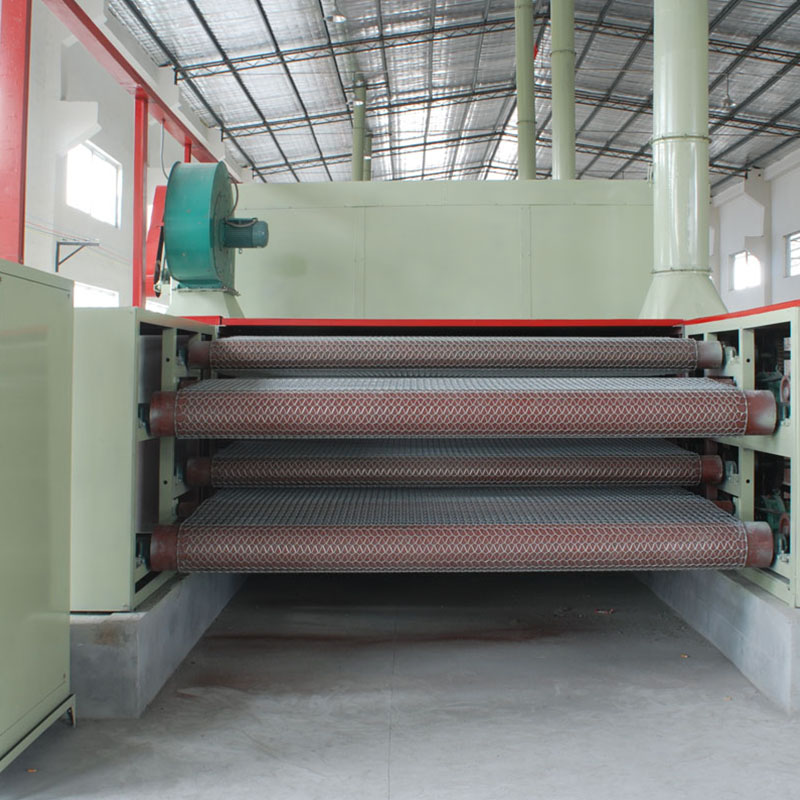
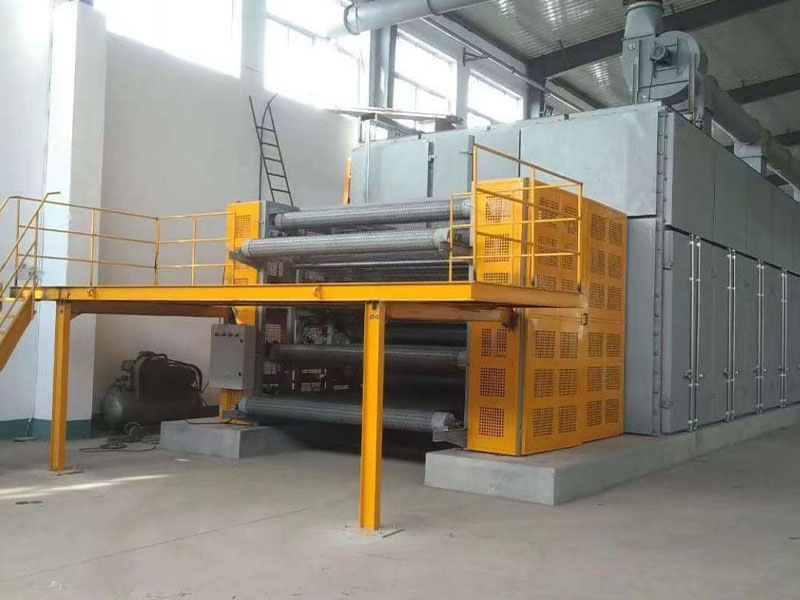
Pengering Veneer Kombinasi Rol Jala Tiga Tingkat BG1933B
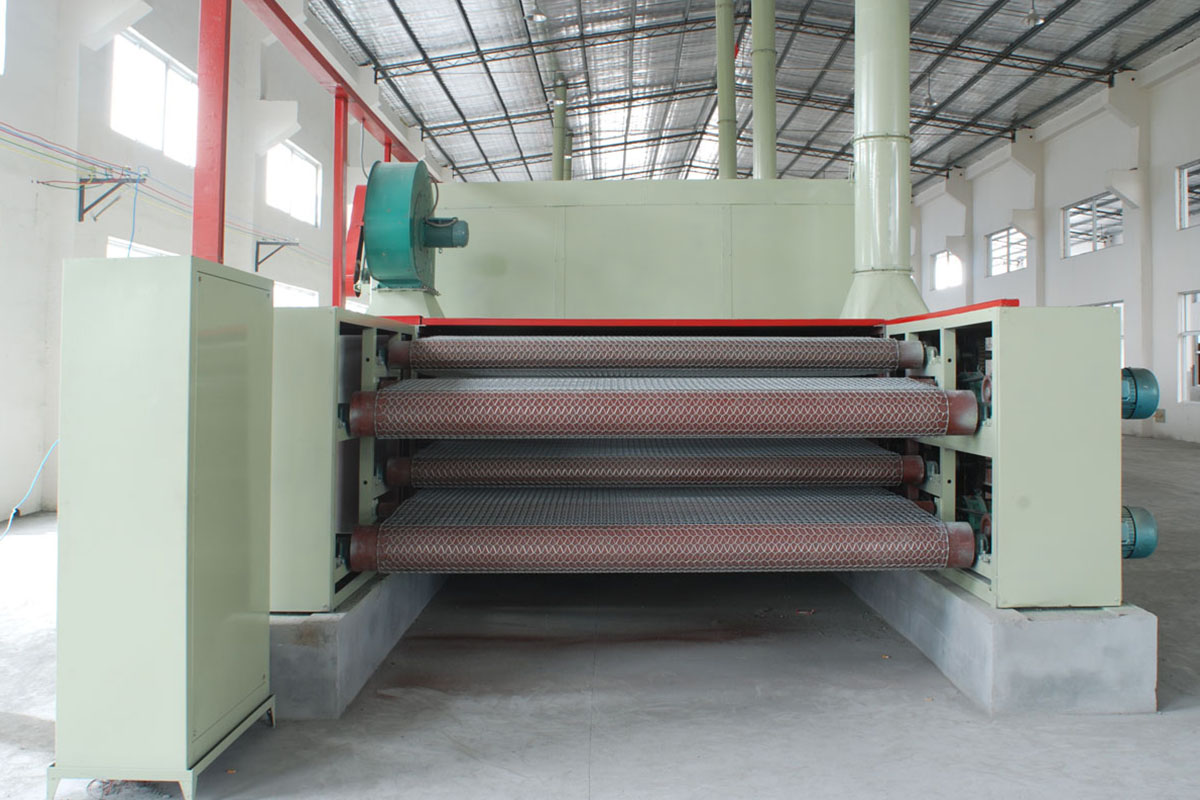
Produk kami adalah sejenis pengering rol jaring sirkulasi melintang konveyor lurus, yang dilengkapi dengan struktur jaring dan rol. Pengering veneer rol jaring memiliki dua jenis lapisan jaring dan rol; dapat digunakan untuk mengeringkan pelat muka dan pelat inti tebal secara bersamaan. Keunggulannya adalah membutuhkan ruang lahan yang lebih sedikit dan dapat digunakan untuk berbagai keperluan.
Produk kami adalah sejenis pengering rol jaring sirkulasi melintang konveyor lurus, yang menggabungkan keunggulan pengering Eropa. Pengering ini menggunakan kipas sentrifugal yang dilengkapi di samping (aliran udara 62 ribu m³/jam). Penukar panas baru dan kotak semprot penampang variabel persegi panjang membuat permukaan veneer seragam untuk udara pemanas. Kipas bagian pemanas di area depan dan belakang dilengkapi di sisi kiri dan kanan, sehingga veneer memiliki kelembapan akhir yang sama setelah dikeringkan. Selain itu, untuk kondisi iklim lembap, pengering ini menambahkan bagian terbuka pendingin yang panjang, yang menguntungkan pendinginan veneer karena mencegahnya menjadi lembap.
Sistem pemanas pengering menggunakan boiler uap atau minyak. Jika menggunakan boiler minyak, perlu diperhatikan keamanan sistemnya; tabung sistem pemanas dan penukar panas harus menghindari endapan karbon dan kecelakaan kebakaran. Jangan sampai air, zat asam, dan bahan dengan titik didih rendah masuk ke dalam sistem.
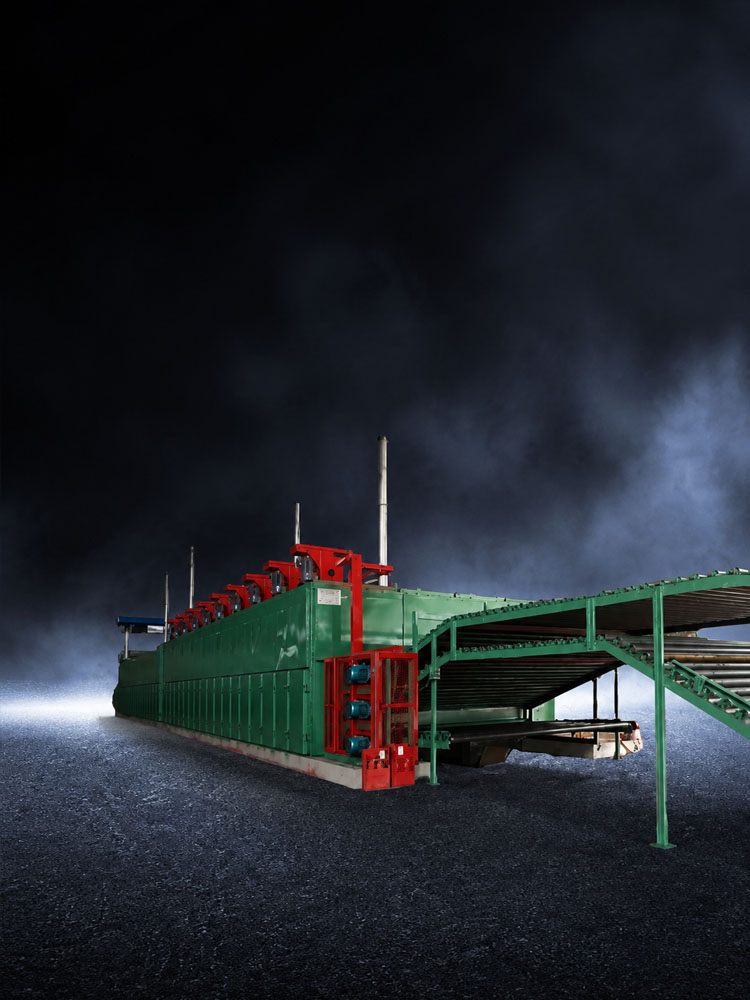
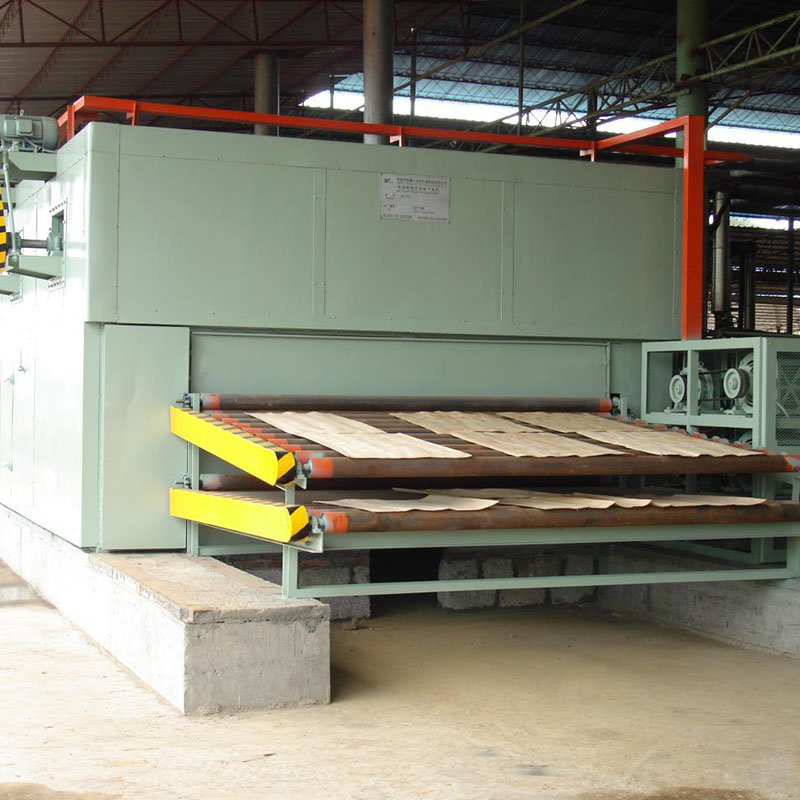
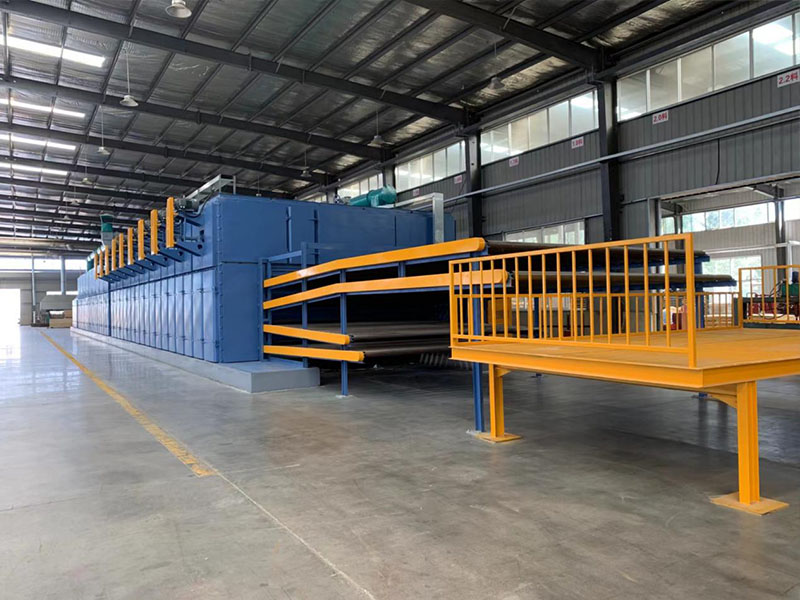
Pengering Veneer Kombinasi Rol Jala Dua Tingkat BG1932
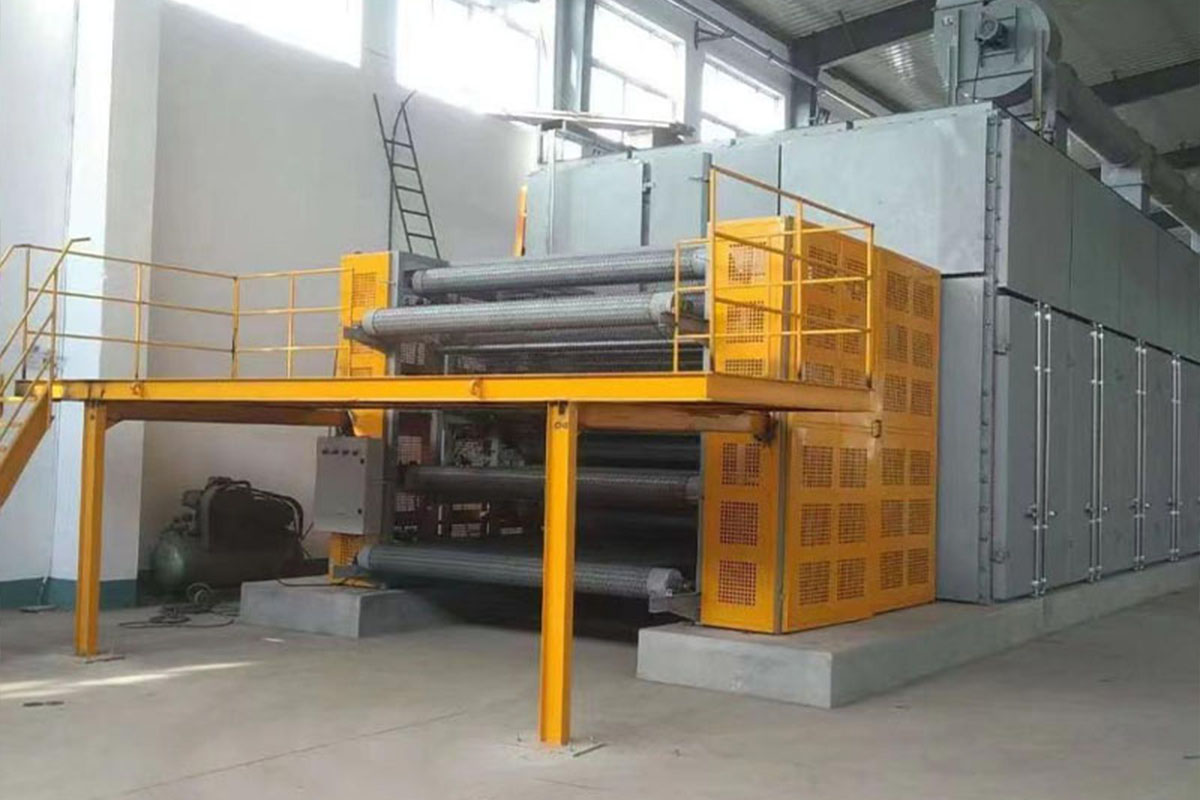
Pengering veneer rol jaring 2 lapis BG1932 memiliki dua jenis lapisan jaring dan rol; dapat digunakan untuk mengeringkan pelat muka dan pelat inti tebal secara bersamaan. Keunggulannya adalah membutuhkan ruang yang lebih sedikit dan dapat digunakan untuk berbagai keperluan.
Mesin pengering rol jaring BG1932 dirancang berdasarkan prinsip struktur unit, tipe standarnya adalah 10 bagian. Luas standar untuk satu bagian pengering adalah 2 meter persegi, terdiri dari satu bagian ruang pendingin, satu sistem penggerak, meja rol masukan, dan meja rol keluaran. Pelanggan dapat memilih jumlah bagian mesin pengering sesuai kebutuhan (5 bagian hingga 15 bagian).
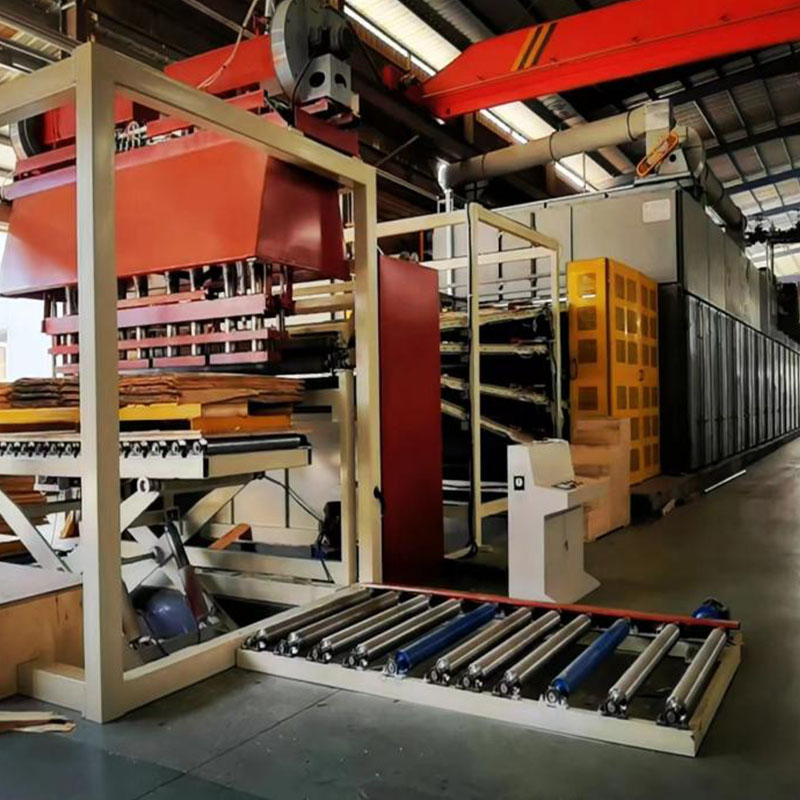
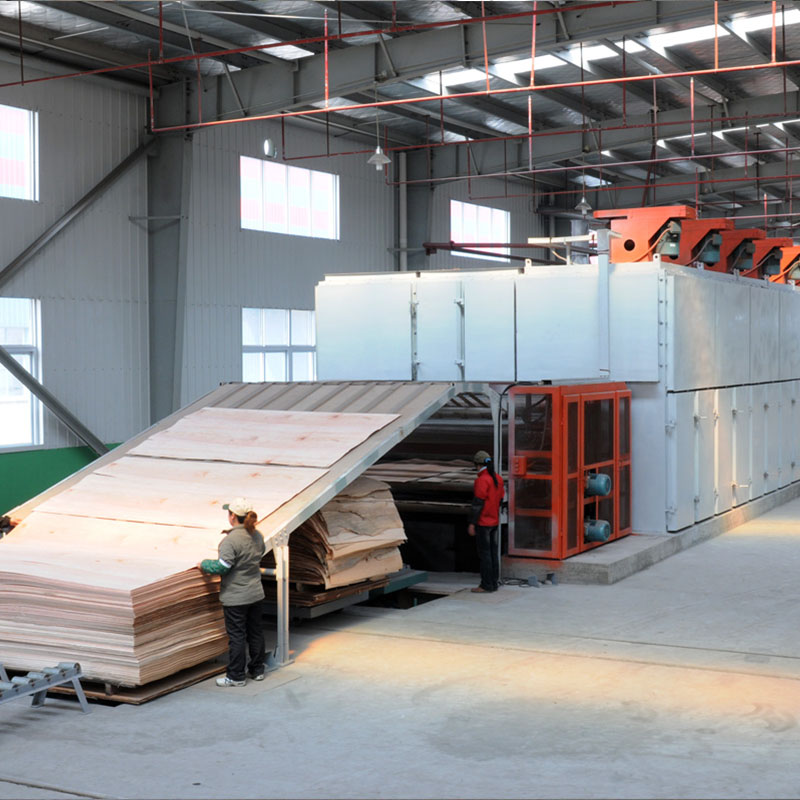
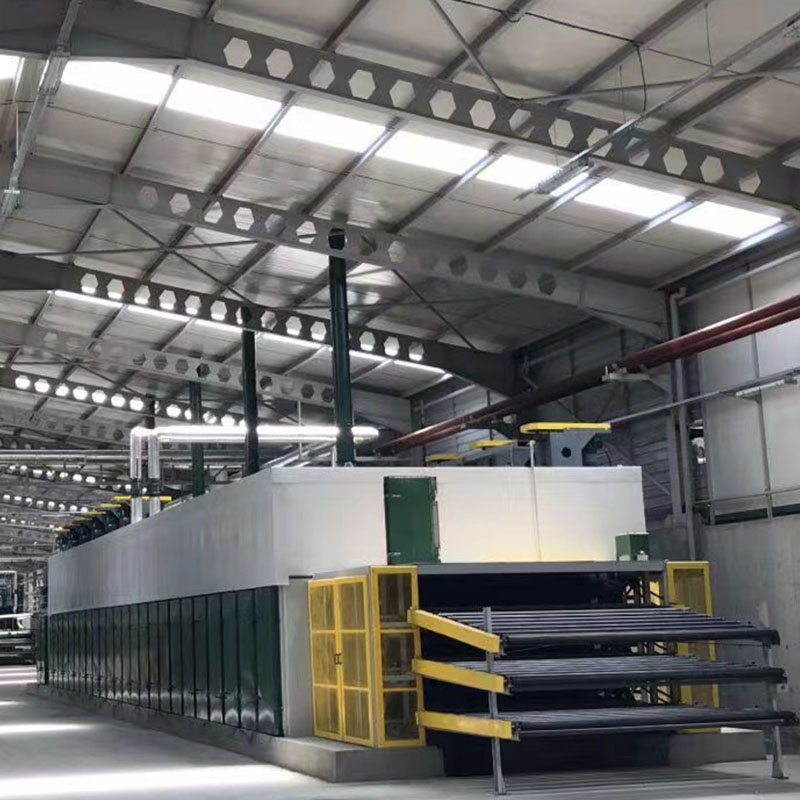
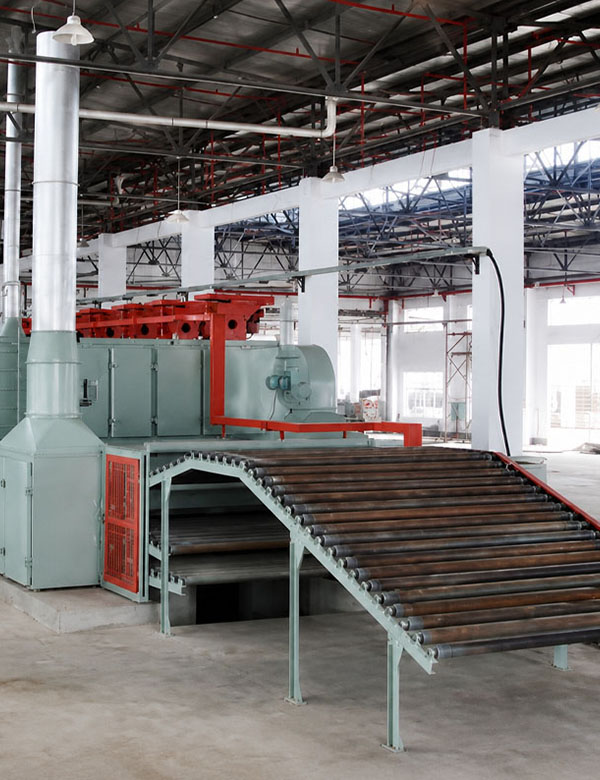
Pengering Veneer Rol Empat Tingkat BG1334
Pengering veneer rol jetting 4 dek BG1334 terdiri dari sistem konveyor, bagian pemanas, sistem uap, bagian pendingin, sistem pembuangan, dan sistem rol input & output. Bagian pemanas terdiri dari dua bagian, bagian depan dan belakang, dengan kipas pemanas yang dipasang di kedua sisi untuk memastikan kelembapan akhir yang konsisten di setiap titik.
Dalam proses pemanasan, udara dikompresi ke dalam pemanas oleh kipas sentrifugal tegak untuk pemanasan, dan kemudian dikompresi ke dalam bellow penyemprot. Setelah itu, udara panas disemprotkan ke veneer yang diangkut di antara rol untuk pengeringan. Udara lembap panas kemudian ditarik kembali ke kipas sentrifugal untuk penggunaan sirkular. Sebagian udara lembap panas dibuang melalui sistem pembuangan untuk diganti dengan udara segar agar kelembapan udara tetap terjaga. Proses ini menyesuaikan dengan kondisi teknologi: pertama, pemotongan; kedua, pengeringan. Proses ini terutama digunakan untuk mengeringkan papan inti veneer. Orientasi serat veneer kering sama dengan veneer masukan, dan lebarnya harus lebih dari 350 mm, atau akan terjadi fenomena penumpukan veneer.
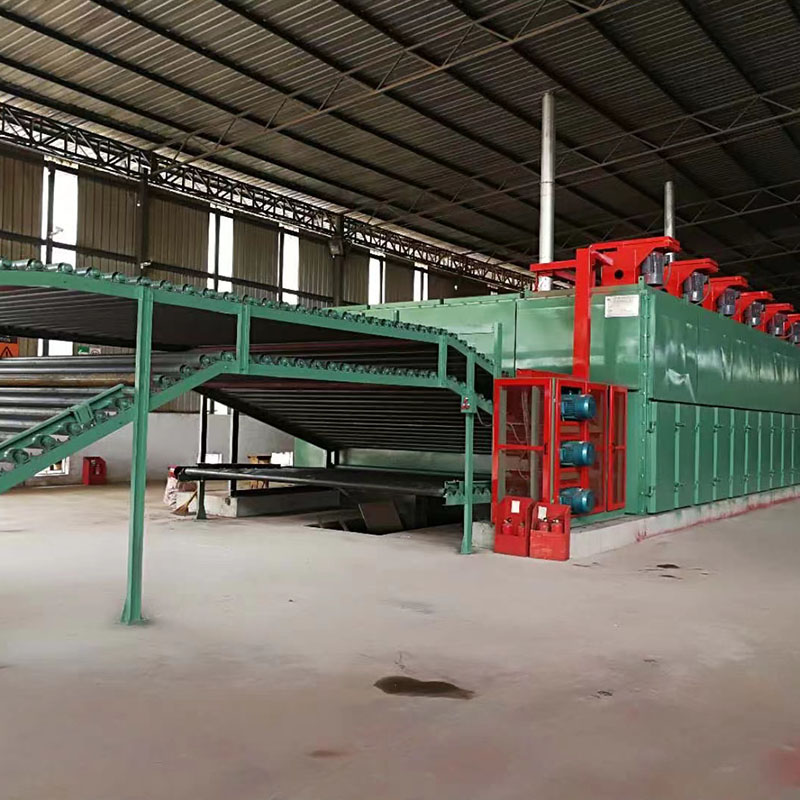
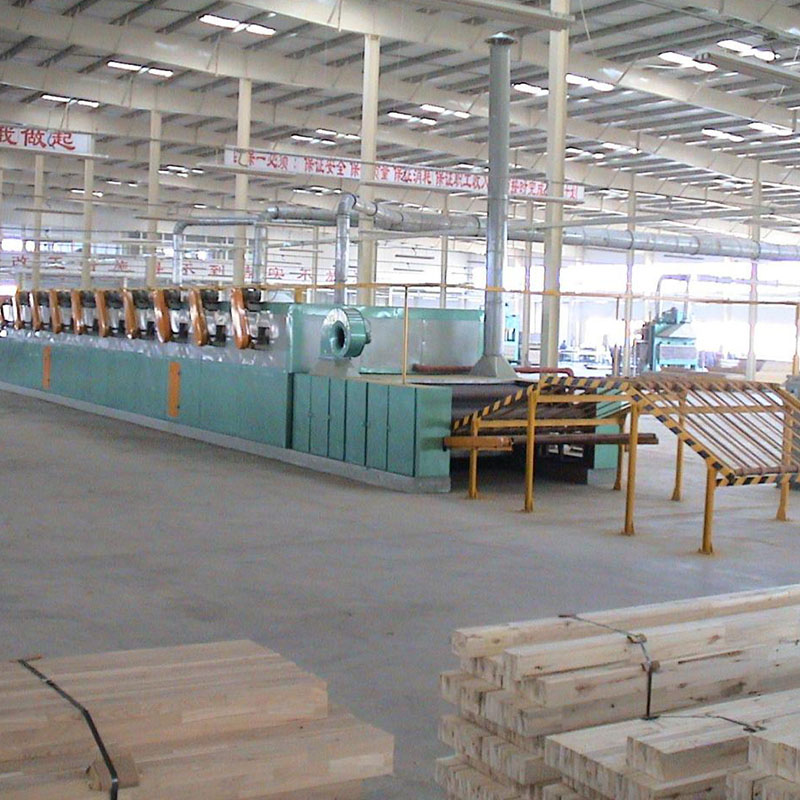
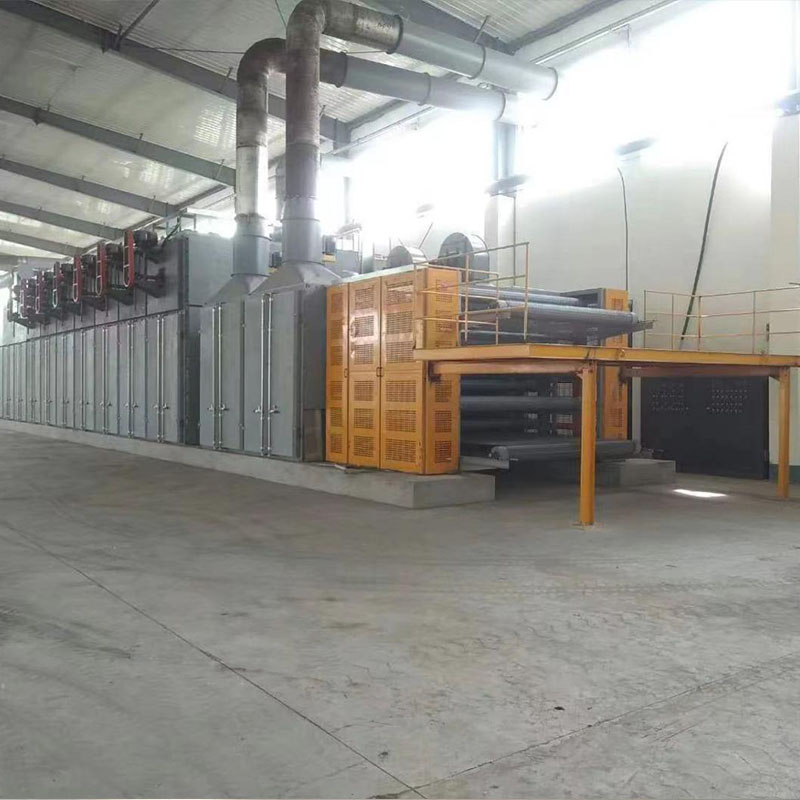
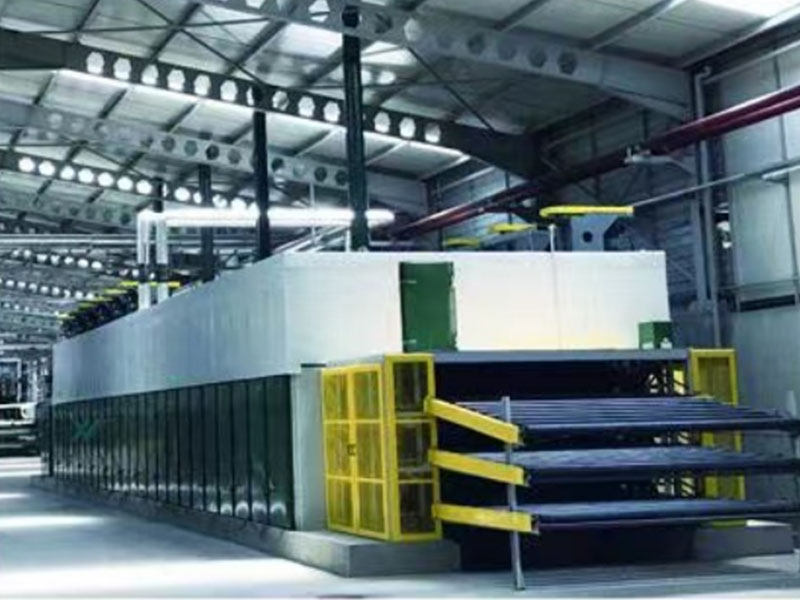
Pengering Veneer Rol Tiga Tingkat BG1333
Pengering veneer rol jetting 3 dek BG1333 terdiri dari sistem konveyor, bagian pemanas, sistem uap, bagian pendingin, sistem pembuangan, dan sistem rol input & output. Bagian pemanas terdiri dari dua bagian, bagian depan dan belakang, dengan kipas pemanas yang dipasang di kedua sisi untuk memastikan kelembapan akhir yang konsisten di setiap titik.
Dalam proses pemanasan, udara dikompresi ke dalam pemanas oleh kipas sentrifugal tegak untuk pemanasan, dan kemudian dikompresi ke dalam bellow penyemprot. Setelah itu, udara panas disemprotkan ke veneer yang diangkut di antara rol untuk pengeringan. Udara lembap panas kemudian ditarik kembali ke kipas sentrifugal untuk penggunaan sirkular. Sebagian udara lembap panas dibuang melalui sistem pembuangan untuk diganti dengan udara segar agar kelembapan udara tetap terjaga.
Prosesnya disesuaikan dengan kondisi teknologi: pertama, pemotongan; kedua, pengeringan. Terutama digunakan untuk mengeringkan papan inti veneer. Orientasi serat veneer kering sama dengan veneer yang dimasukkan, dan lebarnya harus lebih dari 350 mm, jika tidak akan terjadi fenomena penumpukan veneer.
layanan kami
melayani
Butuh dukungan teknis? Kirimkan kepada kami model mesin, nomor seri, deskripsi kerusakan, informasi alarm, parameter pengoperasian, foto, dan video singkat. Kami akan membantu mengidentifikasi langkah-langkah pemeriksaan selanjutnya.
Tim kami membantu mendiagnosis masalah suhu pengeringan, kelembapan, ventilasi, pengangkutan, dan sistem pemanas menggunakan data operasional dan pengamatan di lokasi yang diberikan oleh pelanggan.
Kami membantu pelanggan dalam mengidentifikasi dan menyediakan suku cadang aus dan komponen pengganti yang sesuai untuk pengoperasian peralatan jangka panjang.
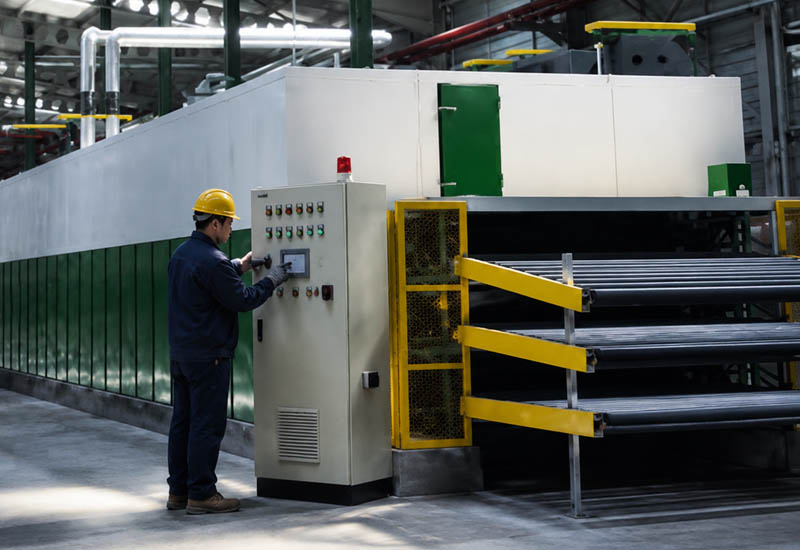
Dukungan teknis mencakup pengoperasian uji coba, penyesuaian parameter, prosedur pengoperasian, inspeksi rutin, pembersihan, dan pemecahan masalah dasar.
Studi kasus industri
kasus
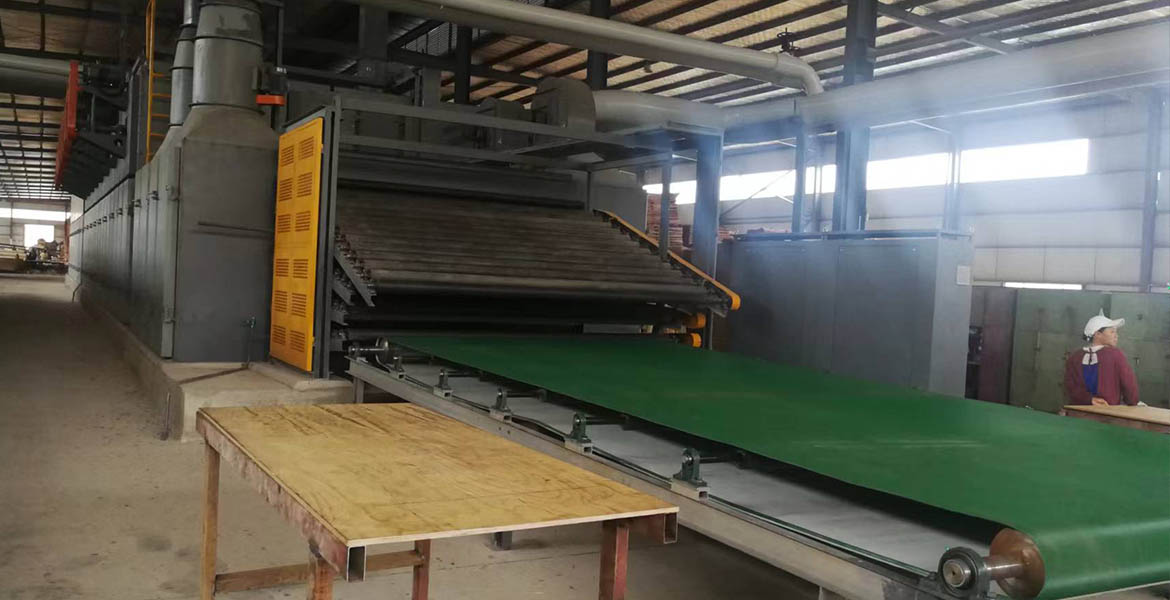
Industri Kayu Pu'er Linda — BG1334 Pengering Veneer Rol Empat Tingkat
Pada tahun 2018, Pu'er Linda Wood Industry membeli pengering veneer rol empat dek BG1334 dari Xiangying, dengan kapasitas harian yang dinyatakan sebesar 150 m³. Pelanggan tersebut memproduksi papan ramah lingkungan kayu solid multi-lapisan, lantai rekayasa, panel dekoratif interior, blockboard, dan panel berbahan dasar kayu lainnya.
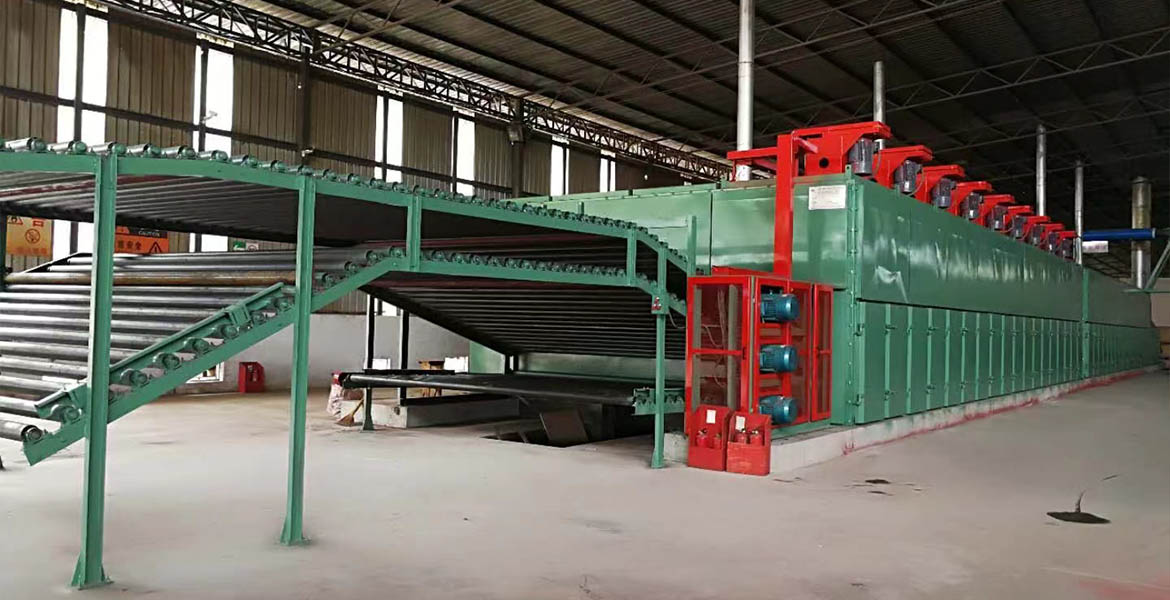
Industri Kayu Grup Pu'er Futong — Pengering Veneer Rol Tiga Tingkat BG1333
Pada tahun 2017, Pu'er Futong Group membeli pengering veneer rol tiga tingkat BG1333 dengan lebar rol 4.500 mm dan kapasitas harian yang dinyatakan sebesar 150 m³. Bisnis pelanggan meliputi kehutanan, pengolahan kayu, dan berbagai macam produk panel berbahan dasar kayu.
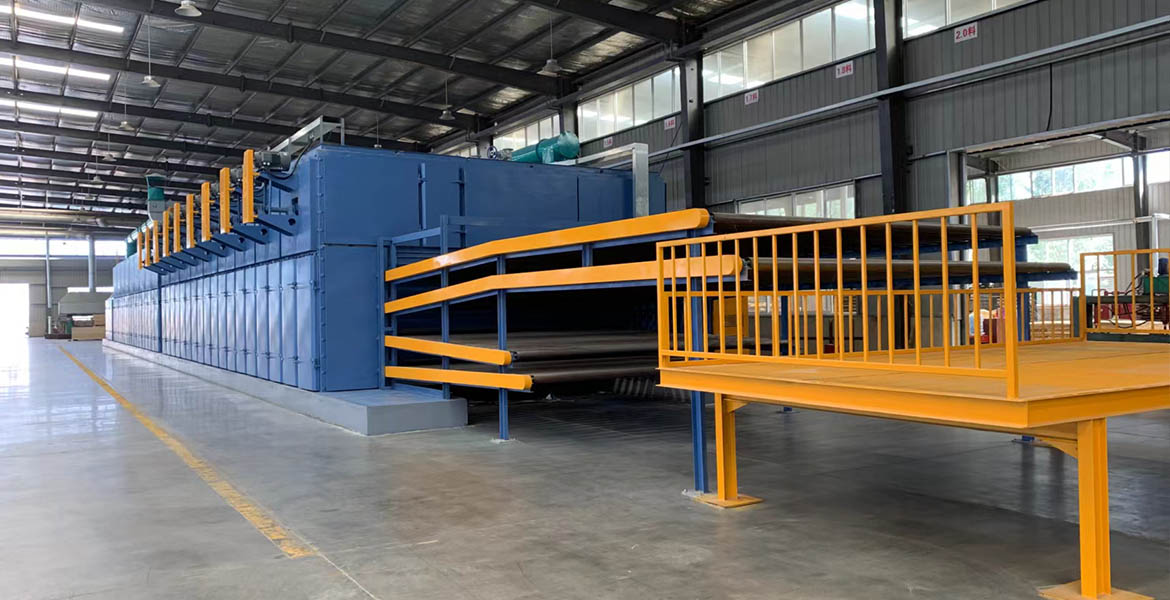
Industri Kayu Langfang Dadi — Pengering Veneer Rol Empat Tingkat
Terletak di kawasan manufaktur kayu lapis utama di Langfang, Hebei, Dadi Wood Industry memilih pengering veneer rol empat tingkat besar dengan lebar rol 4.500 mm, 18 bagian pemanas, dan dua bagian pendingin. Kapasitas harian yang ditetapkan adalah 200 m³. Output harian adalah 60 meter kubik, dengan lebar sabuk konveyor 2650 mm. Pelanggan terutama mengeringkan lembaran adonan setebal 0,5 mm.
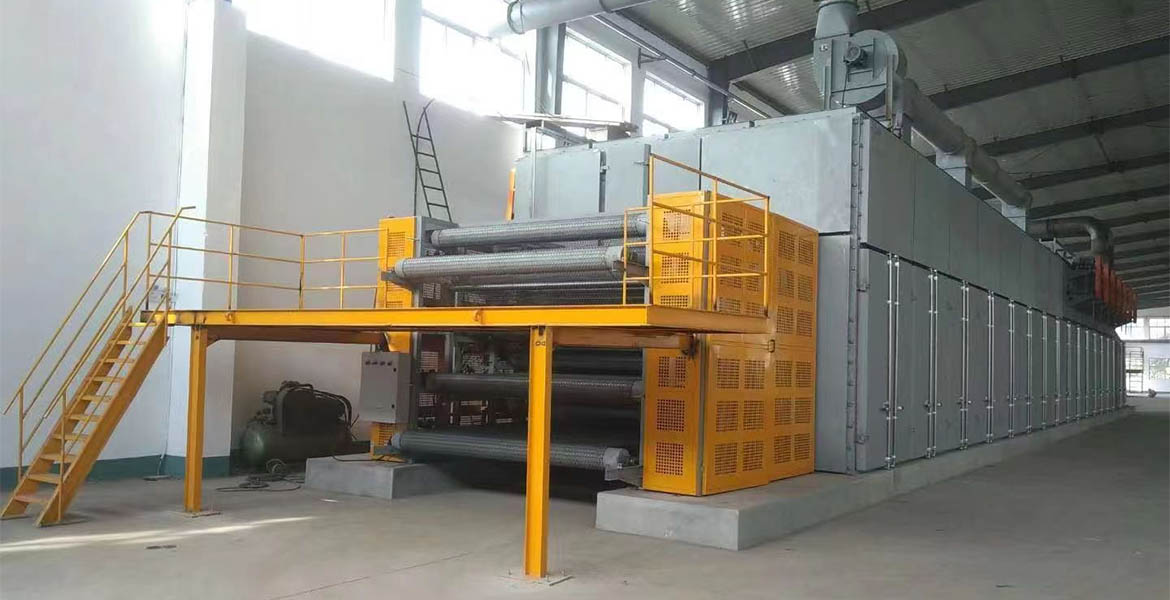
Industri Kayu Mangrove Youxi — Pengering Veneer Sabuk Jala Empat Tingkat BG183AA
Pada tahun 2021, Hongshulin Wood Industry Co., Ltd. membeli pengering veneer sabuk jala empat lapis seri BG183AA dari perusahaan kami. Pengering ini memiliki 15 ruang pemanas dan 2 ruang pendingin. Pengering ini terutama digunakan untuk mengeringkan veneer dengan ketebalan 1,5 mm atau kurang. Bisnis utama perusahaan adalah produksi dan penjualan bahan dekoratif komposit berbahan dasar kayu, papan sambungan jari, kayu lapis, dan kerajinan bambu dan kayu lainnya.
Solusi Industri
larutan
Masalah terpecahkan dengan pengering veneer sabuk jala empat lapis.
Kesalahan
Alasan
Menghapus
Suhu udara turun.
Tekanan uap berkurang.
Pulihkan tekanan normal, periksa sistem uap.
Terlalu banyak air kondensat.
Periksa dan ganti perangkat pembuangan. Periksa dan perbaiki dinding penahan panas pada pipa uap.
Pasokan udara segar yang terlalu banyak.
Periksa katup perangkat penghemat panas. Sesuaikan katup sistem pembuangan.
Kipas pemanas beroperasi tidak normal, atau dinding penahan panas sudah aus.
Sesuaikan kipas pemanas. Perbaiki dinding penahan panas.
Konduksi panas pemanas berkurang.
Bersihkan kotoran dan serpihan dari pemanas.
Kecepatan pancaran air menurun.
Kipas pemanas beroperasi tidak normal.
Sesuaikan kipas pemanas.
Terjebak karena gesekan di dalam pemanas.
Bersihkan sisa-sisa pengikis.
Terlalu banyak gesekan pada bagian bawah jetting.
Bersihkan sisa-sisa pengikis.
Kelembapan udara terlalu tinggi.
Suhu udara menurun.
Periksa sistem penguapan.
Kebocoran pada sistem uap.
Perbaiki kebocoran tersebut.
Arus udara terlalu rendah.
Periksa kipas pemanas.
Kerusakan pada sistem pembuangan kelembapan.
Periksa dan perbaiki. Sesuaikan kecepatan kipas penguras kelembapan.
Efisiensi menurun secara tiba-tiba.
Arah putaran kipas pemanas yang salah.
Perbaiki arah putarannya.
Sabuk terlalu longgar.
Kencangkan.
Kebocoran pada sistem uap.
Perbaiki kebocoran tersebut.
Kemacetan pada sistem pembuangan.
Bersihkan filter sistem pembuangan dari kotoran.
Tekanan berlawanan yang terlalu tinggi pada sistem pembuangan.
Kurangi tekanan lawan hingga di bawah 1×10⁵ Pa.
Penonaktifan mesin kipas pemanas.
Ganti mesin.
Lapisan veneer tidak cukup dingin.
Arah putaran kipas salah.
Ubah arah putarannya.
Penyetelan katup yang salah.
Mengatur kembali.
Sabuk konveyor berjalan tidak stabil.
Roller penyangga tidak sejajar.
Sesuaikan rolnya.
Kualitas sabuk yang buruk atau distorsi yang disebabkan oleh penggunaan jangka panjang.
Ganti dengan sabuk yang lebih baik.
Roda penyangga kecil bergeser karena penggunaan jangka panjang.
Periksa kembali rolnya.
Perangkat pemandu sabuk konveyor tidak berfungsi.
Periksa dan revisi.
Keausan bantalan grafit.
Ganti bantalan.
Rantai pengangkut terlalu longgar.
Sesuaikan kekencangan rantai.
Masalah terpecahkan dengan pengering veneer rol empat lapis.
Kesalahan
Alasan
Cara
Suhu udara turun.
Tekanan uap berkurang.
Pulihkan tekanan normal, periksa sistem uap.
Terlalu banyak air kondensat.
Periksa dan ganti perangkat pembuangan. Periksa dan perbaiki dinding penahan panas pada pipa uap.
Pasokan udara segar yang terlalu banyak.
Periksa katup perangkat penghemat panas. Sesuaikan katup sistem pembuangan.
Kipas pemanas beroperasi tidak normal, atau dinding penahan panas sudah aus.
Sesuaikan kipas pemanas. Perbaiki dinding penahan panas.
Konduksi panas pemanas berkurang.
Bersihkan kotoran dan serpihan dari pemanas.
Kecepatan pancaran air menurun.
Kipas pemanas beroperasi tidak normal.
Sesuaikan kipas pemanas.
Terjebak karena gesekan di dalam pemanas.
Bersihkan sisa-sisa pengikis.
Terlalu banyak gesekan pada bagian bawah jetting.
Bersihkan sisa-sisa pengikis.
Kelembapan udara terlalu tinggi.
Suhu udara menurun.
Periksa sistem penguapan.
Kebocoran pada sistem uap.
Perbaiki kebocoran tersebut.
Arus udara terlalu rendah.
Periksa kipas pemanas.
Kerusakan pada sistem pembuangan.
Periksa dan perbaiki.
Efisiensi menurun secara tiba-tiba.
Arah putaran kipas pemanas yang salah.
Perbaiki arah putarannya.
Sabuk terlalu longgar.
Kencangkan.
Kebocoran pada sistem uap.
Perbaiki kebocoran tersebut.
Kemacetan pada sistem pembuangan.
Bersihkan filter sistem pembuangan dari kotoran.
Tekanan berlawanan yang terlalu tinggi pada sistem pembuangan.
Kurangi tekanan lawan hingga di bawah 1×10⁵ Pa.
Penonaktifan mesin kipas pemanas.
Ganti mesin.
Pembatalan katup yang digerakkan udara
Gantilah.
Tekanan uap dikurangi, kemudian suhu diturunkan.
Meningkatkan tekanan batang ke standar.
Lapisan veneer tidak cukup dingin.
Arah putaran kipas salah.
Ubah arah putarannya.
Penyetelan katup yang salah.
Mengatur kembali.
Penyelesaian masalah pengering veneer tipe sabuk jala tiga lapis
Kesalahan
Alasan
Menghapus
Suhu udara turun.
Tekanan uap berkurang.
Pulihkan tekanan normal, periksa sistem uap.
Terlalu banyak air kondensat.
Periksa dan ganti perangkat pembuangan. Periksa dan perbaiki dinding penahan panas pada pipa uap.
Pasokan udara segar yang terlalu banyak.
Periksa katup perangkat penghemat panas. Sesuaikan katup sistem pembuangan.
Kipas pemanas beroperasi tidak normal, atau dinding penahan panas sudah aus.
Sesuaikan kipas pemanas. Perbaiki dinding penahan panas.
Konduksi panas pemanas berkurang.
Bersihkan kotoran dan serpihan dari pemanas.
Kecepatan pancaran air menurun.
Kipas pemanas beroperasi tidak normal.
Sesuaikan kipas pemanas.
Terjebak karena gesekan di dalam pemanas.
Bersihkan sisa-sisa pengikis.
Terlalu banyak gesekan pada bagian bawah jetting.
Bersihkan sisa-sisa pengikis.
Kelembapan udara terlalu tinggi.
Suhu udara menurun.
Periksa sistem penguapan.
Kebocoran pada sistem uap.
Perbaiki kebocoran tersebut.
Arus udara terlalu rendah.
Periksa kipas pemanas.
Kerusakan pada sistem pembuangan kelembapan.
Periksa dan perbaiki. Sesuaikan kecepatan kipas penguras kelembapan.
Efisiensi menurun secara tiba-tiba.
Arah putaran kipas pemanas yang salah.
Perbaiki arah putarannya.
Sabuk terlalu longgar.
Kencangkan.
Kebocoran pada sistem uap.
Perbaiki kebocoran tersebut.
Kemacetan pada sistem pembuangan.
Bersihkan filter sistem pembuangan dari kotoran.
Tekanan berlawanan yang terlalu tinggi pada sistem pembuangan.
Kurangi tekanan lawan hingga di bawah 1×10⁵ Pa.
Penonaktifan mesin kipas pemanas.
Ganti mesin.
Lapisan veneer tidak cukup dingin.
Arah putaran kipas salah.
Ubah arah putarannya.
Penyetelan katup yang salah.
Mengatur kembali.
Sabuk konveyor berjalan tidak stabil.
Roller penyangga tidak sejajar.
Sesuaikan rolnya.
Kualitas sabuk yang buruk atau distorsi yang disebabkan oleh penggunaan jangka panjang.
Ganti dengan sabuk yang lebih baik.
Roda penyangga kecil bergeser karena penggunaan jangka panjang.
Periksa kembali rolnya.
Perangkat pemandu sabuk konveyor tidak berfungsi.
Periksa dan revisi.
Keausan bantalan grafit.
Ganti bantalan.
Rantai pengangkut terlalu longgar.
Sesuaikan kekencangan rantai.
TENTANG PERUSAHAAN
Unit Direktur Dari
ASOSIASI MESIN KEHUTANAN NASIONAL TIONGKOK
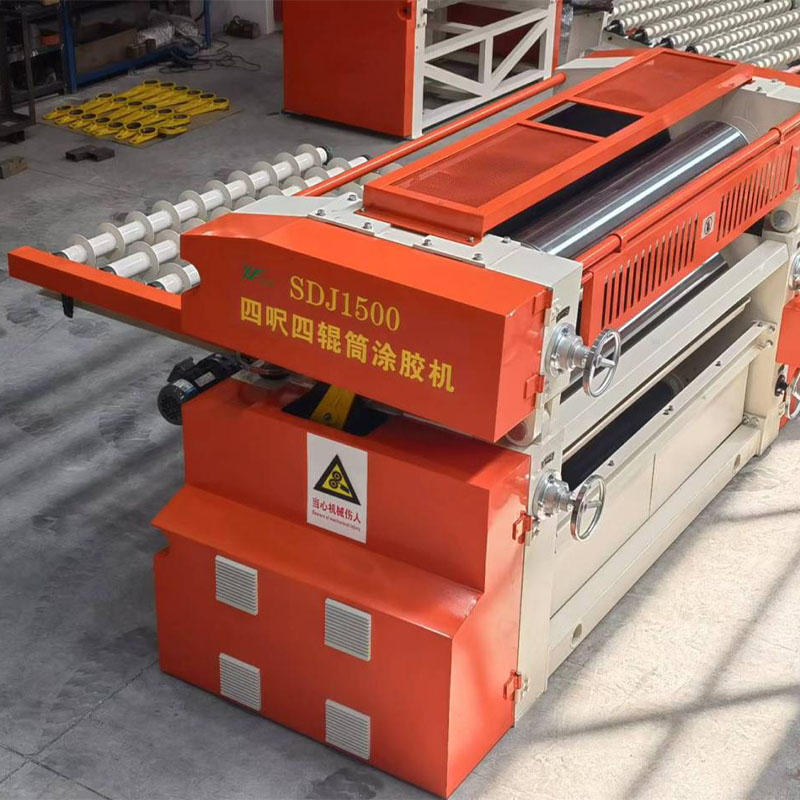
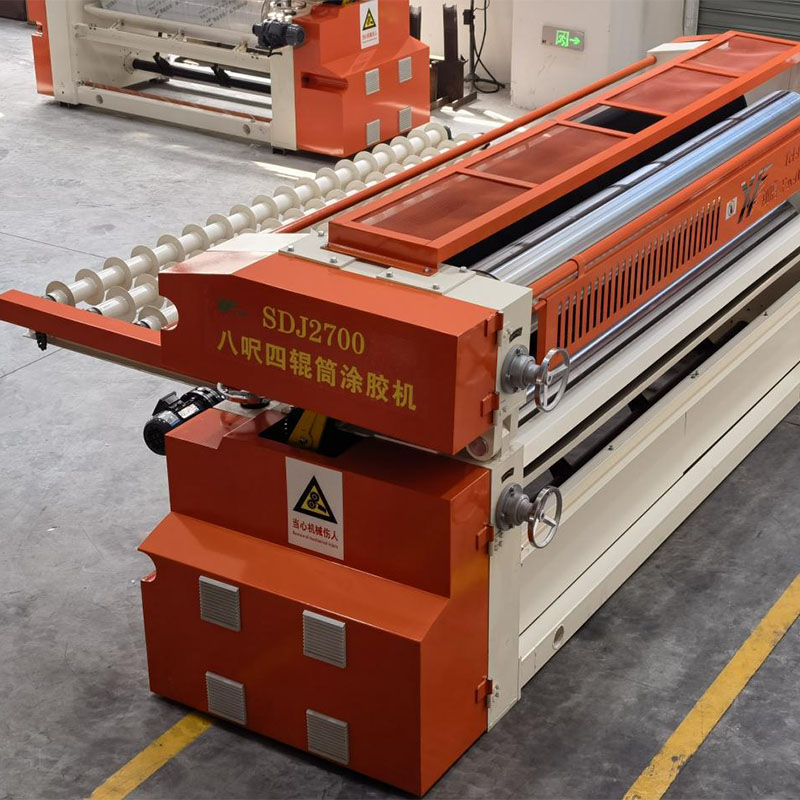
Pabrik Mesin Panel Kayu Xiangying Kota Changshu adalah unit direktur dari Asosiasi Mesin Kehutanan Nasional Tiongkok. Perusahaan kami berlokasi di pinggiran selatan, dengan total luas 18.000 meter persegi dan luas bangunan 15.000 meter persegi. Perusahaan ini merupakan perusahaan profesional yang mengembangkan peralatan veneer, dan juga merupakan perusahaan manufaktur terbesar dan terdepan di industri pengering veneer nasional. Perusahaan kami terdiri dari teknisi senior profesional, dengan sejarah lebih dari 30 tahun dalam pengembangan peralatan veneer. Beberapa produk kami meliputi mesin lem 4 rol, mesin pemotong sirkulasi melintang kecepatan tinggi, mesin pengering veneer multi-dek, rol, dan mesin pengering veneer komposit rol-sabuk. Kami mempekerjakan beberapa ahli terkenal sebagai penasihat untuk mengembangkan setiap produk, dan saat ini perusahaan kami memasok produk-produk ini untuk banyak pelanggan dari dalam dan luar negeri. Kami menjual produk kami ke banyak kota di Tiongkok dan juga mengekspor ke negara lain seperti Malaysia, Indonesia, Bangladesh, Gabon, Kamerun, Rusia, Kazakhstan, Georgia, Turki, Mesir, Ukraina, Vietnam, Sri Lanka, dan sebagainya. Terutama dalam sepuluh tahun terakhir, mesin pengering perusahaan kami memiliki beberapa keunggulan seperti keterampilan canggih yang stabil, kualitas yang andal, konsumsi daya yang rendah, dan efisiensi tinggi. Kemudian kami mendapatkan persetujuan dan kepercayaan dari perusahaan lain, penjualan kami di pasar nasional dan ekspor sangat tinggi, dan kami telah berada di posisi terdepan selama lebih dari sepuluh tahun.
BLOG KAMI
BLOG
Pemeriksaan Rutin untuk Pengeringan Veneer yang Stabil
Operator harus secara teratur memeriksa tekanan pasokan panas, pembuangan kondensat, pengoperasian kipas, pengaturan udara buang, kondisi konveyor, dan kebersihan penukar panas. Pencatatan kelembapan masuk, kelembapan keluar, kecepatan jalur, dan suhu pengeringan memudahkan identifikasi tren sebelum menjadi masalah produksi.
Lima Faktor yang Mempengaruhi Kapasitas Pengering Veneer
Kapasitas pengering dipengaruhi oleh suhu pengeringan, kadar air veneer awal, kepadatan kayu, kepadatan pemuatan veneer, dan kebersihan penukar panas. Karena kondisi ini bervariasi antar pabrik, angka kapasitas yang dipublikasikan harus dianggap sebagai referensi konfigurasi. Pemilihan yang andal harus didasarkan pada data material dan produksi aktual pelanggan.
Cara Memilih Pengering Veneer
Memilih pengering dimulai dari veneer itu sendiri. Veneer permukaan, veneer inti, dan lini produksi campuran seringkali membutuhkan struktur pengangkutan yang berbeda. Pembeli harus menyiapkan jenis veneer, dimensi, ketebalan, kadar air awal dan akhir, hasil produksi harian, sumber panas, dan ruang pabrik yang tersedia. Informasi ini membantu menentukan apakah pengering sabuk jala, rol, atau kombinasi adalah titik awal yang tepat.
Pengering Veneer Kombinasi Rol Jaring Tiga Tingkat BG1933B
BG1932 Pengering Veneer Kombinasi Rol Jaring Dua Tingkat
Pengering Veneer Rol Dua Dek BG1332
Pengering Veneer Rol Tiga Tingkat BG1333
Pengering Veneer Rol Empat Dek BG1334
Pengering Veneer Sabuk Jala Empat Dek BG183AA
Pengering Veneer Sabuk Jala Tiga Tingkat BG183A
Pengering Veneer Sabuk Jala Dua Tingkat BG183