TENTANG KAMI
Xiangying adalah produsen profesional pengering veneer dan peralatan kayu lapis.
Lahan kami seluas 18.000 m² mencakup bangunan seluas 15.000 m², yang mendukung pengembangan produk, manufaktur, dan layanan bagi pelanggan di Tiongkok dan luar negeri.
DAPATKAN PENAWARAN GRATIS
Eror: Formulir kontak tidak ditemukan.
Rumah

PRODUK KAMI
Produk terlaris
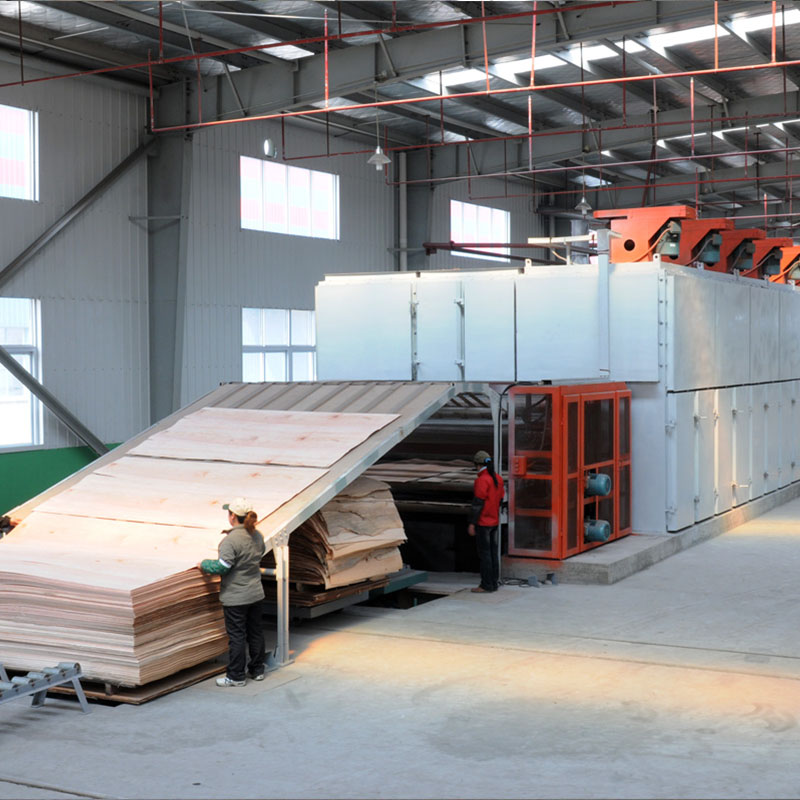
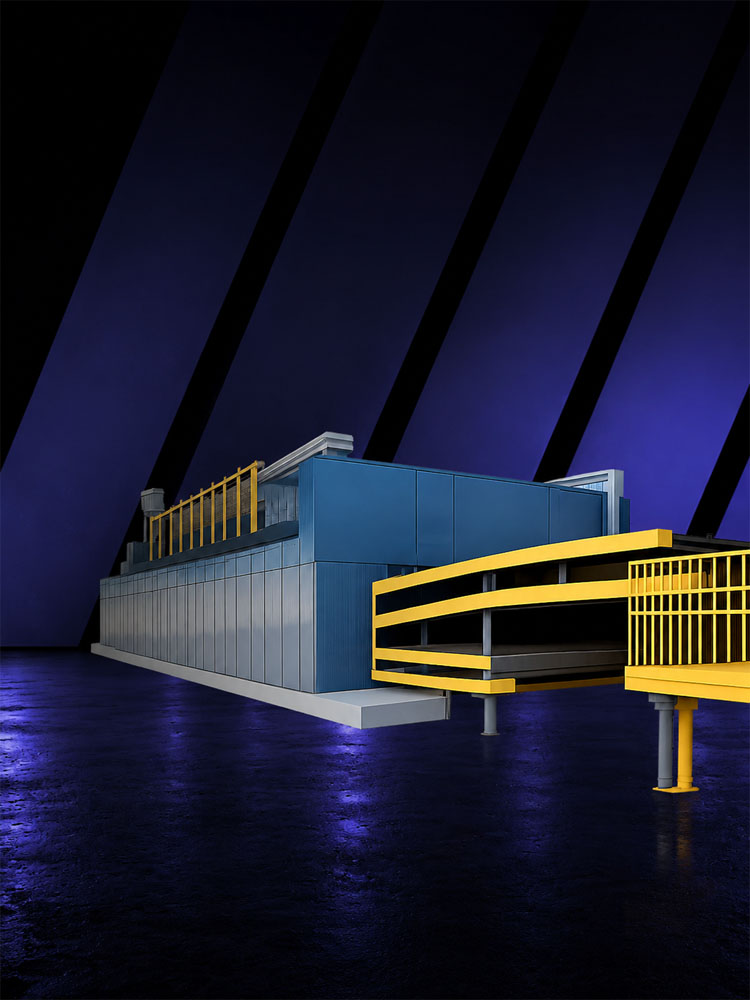
Pengering Veneer Kombinasi Rol Jala Tiga Tingkat BG1933B
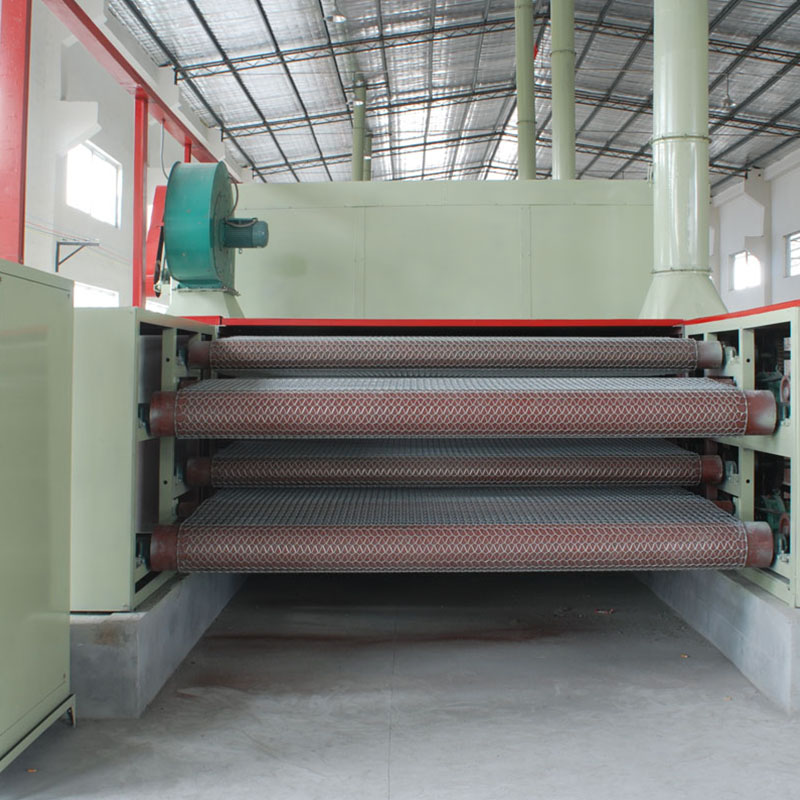
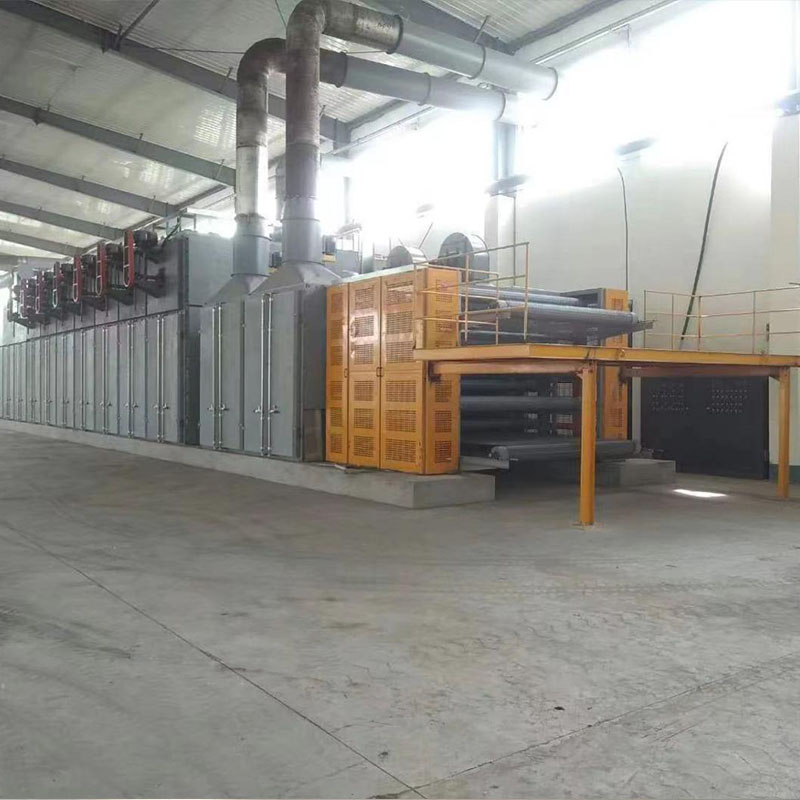
Produk kami adalah sejenis pengering rol jaring sirkulasi melintang konveyor lurus, yang dilengkapi dengan struktur jaring dan rol. Pengering veneer rol jaring memiliki dua jenis lapisan jaring dan rol; dapat digunakan untuk mengeringkan pelat muka dan pelat inti tebal secara bersamaan. Keunggulannya adalah membutuhkan ruang lahan yang lebih sedikit dan dapat digunakan untuk berbagai keperluan.
Produk kami adalah sejenis pengering rol jaring sirkulasi melintang konveyor lurus, yang menggabungkan keunggulan pengering Eropa. Pengering ini menggunakan kipas sentrifugal yang dilengkapi di samping (aliran udara 62 ribu m³/jam). Penukar panas baru dan kotak semprot penampang variabel persegi panjang membuat permukaan veneer seragam untuk udara pemanas. Kipas bagian pemanas di area depan dan belakang dilengkapi di sisi kiri dan kanan, sehingga veneer memiliki kelembapan akhir yang sama setelah dikeringkan. Selain itu, untuk kondisi iklim lembap, pengering ini menambahkan bagian terbuka pendingin yang panjang, yang menguntungkan pendinginan veneer karena mencegahnya menjadi lembap.
Sistem pemanas pengering menggunakan boiler uap atau minyak. Jika menggunakan boiler minyak, perlu diperhatikan keamanan sistemnya; tabung sistem pemanas dan penukar panas harus menghindari endapan karbon dan kecelakaan kebakaran. Jangan sampai air, zat asam, dan bahan dengan titik didih rendah masuk ke dalam sistem.
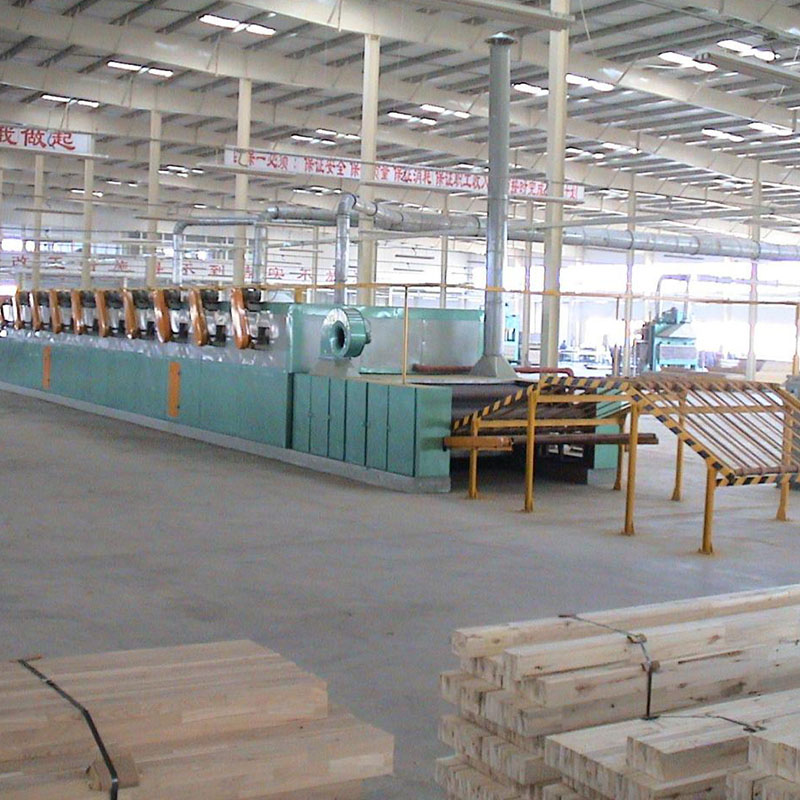
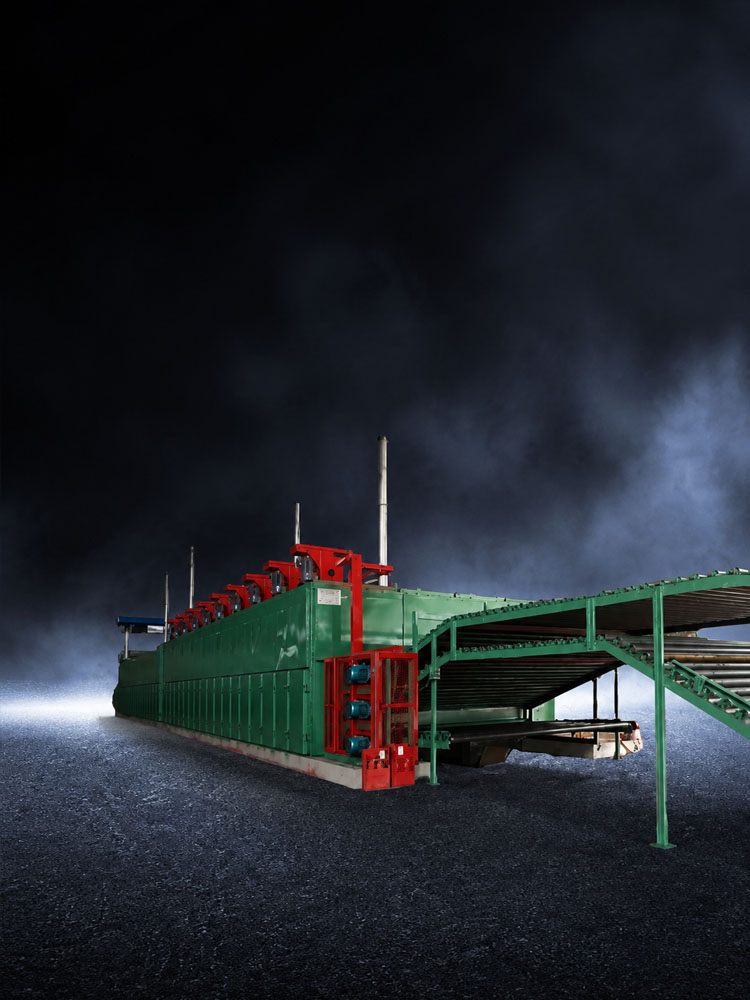
Pengering Veneer Kombinasi Rol Jala Dua Tingkat BG1932
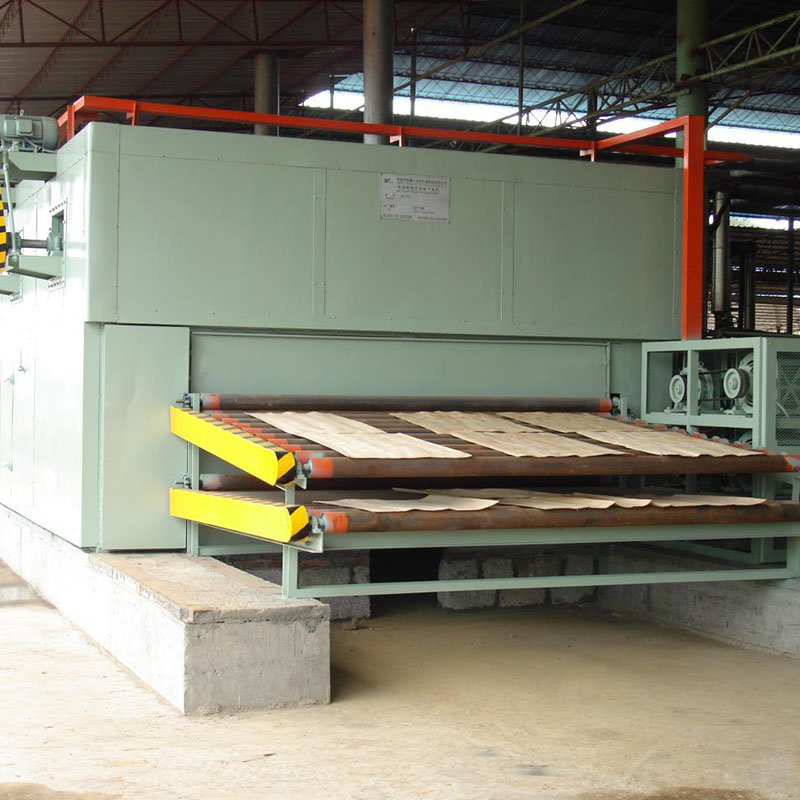
Pengering veneer rol jaring 2 lapis BG1932 memiliki dua jenis lapisan jaring dan rol; dapat digunakan untuk mengeringkan pelat muka dan pelat inti tebal secara bersamaan. Keunggulannya adalah membutuhkan ruang yang lebih sedikit dan dapat digunakan untuk berbagai keperluan.
Mesin pengering rol jaring BG1932 dirancang berdasarkan prinsip struktur unit, tipe standarnya adalah 10 bagian. Luas standar untuk satu bagian pengering adalah 2 meter persegi, terdiri dari satu bagian ruang pendingin, satu sistem penggerak, meja rol masukan, dan meja rol keluaran. Pelanggan dapat memilih jumlah bagian mesin pengering sesuai kebutuhan (5 bagian hingga 15 bagian).
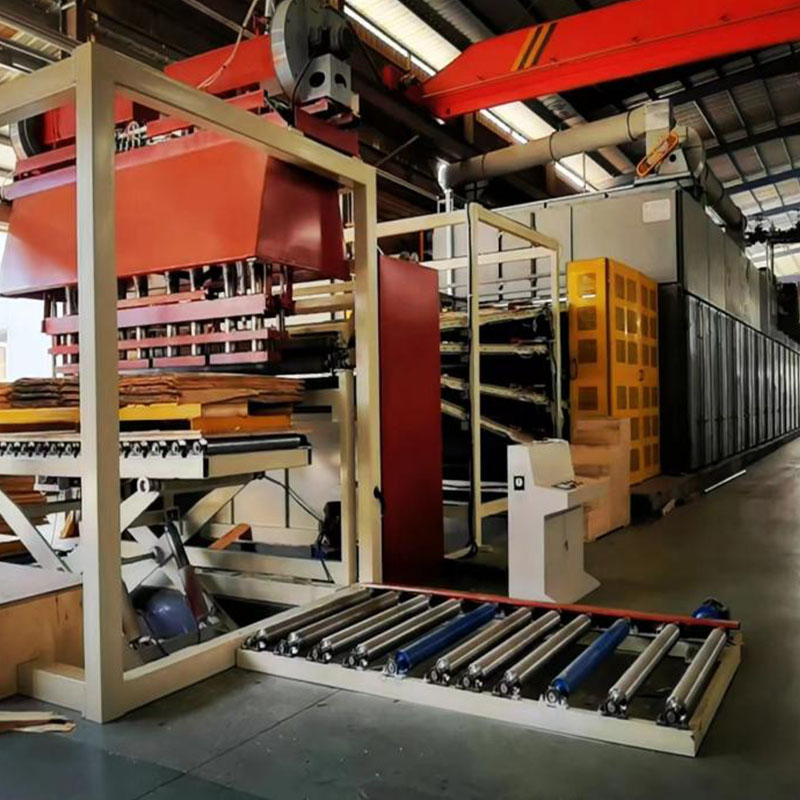
Pengering Veneer Rol Empat Tingkat BG1334
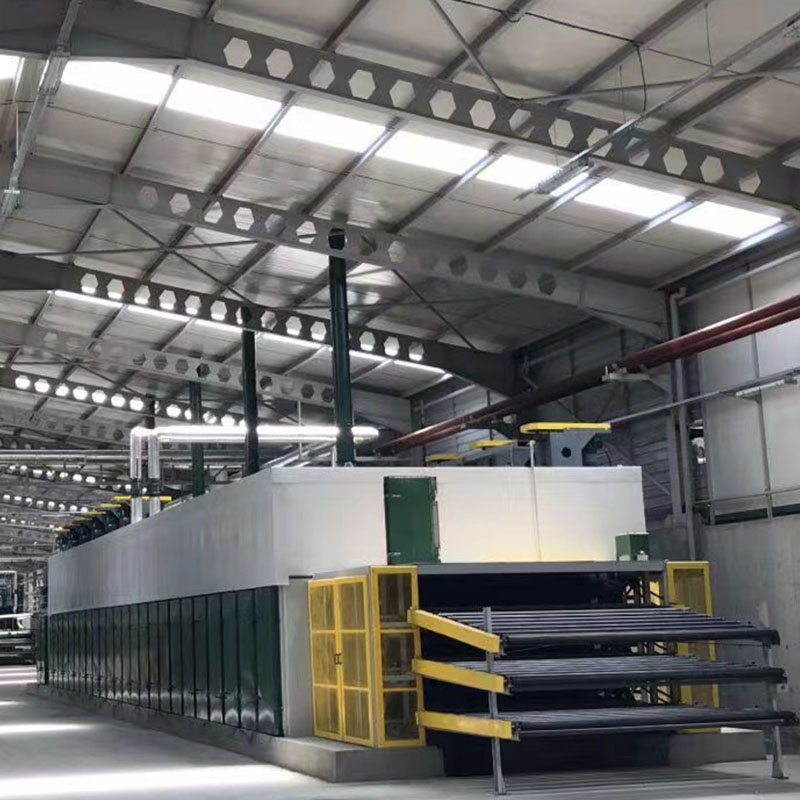
Pengering veneer rol jetting 4 dek BG1334 terdiri dari sistem konveyor, bagian pemanas, sistem uap, bagian pendingin, sistem pembuangan, dan sistem rol input & output. Bagian pemanas terdiri dari dua bagian, bagian depan dan belakang, dengan kipas pemanas yang dipasang di kedua sisi untuk memastikan kelembapan akhir yang konsisten di setiap titik.
Dalam proses pemanasan, udara dikompresi ke dalam pemanas oleh kipas sentrifugal tegak untuk pemanasan, dan kemudian dikompresi ke dalam bellow penyemprot. Setelah itu, udara panas disemprotkan ke veneer yang diangkut di antara rol untuk pengeringan. Udara lembap panas kemudian ditarik kembali ke kipas sentrifugal untuk penggunaan sirkular. Sebagian udara lembap panas dibuang melalui sistem pembuangan untuk diganti dengan udara segar agar kelembapan udara tetap terjaga. Proses ini menyesuaikan dengan kondisi teknologi: pertama, pemotongan; kedua, pengeringan. Proses ini terutama digunakan untuk mengeringkan papan inti veneer. Orientasi serat veneer kering sama dengan veneer masukan, dan lebarnya harus lebih dari 350 mm, atau akan terjadi fenomena penumpukan veneer.
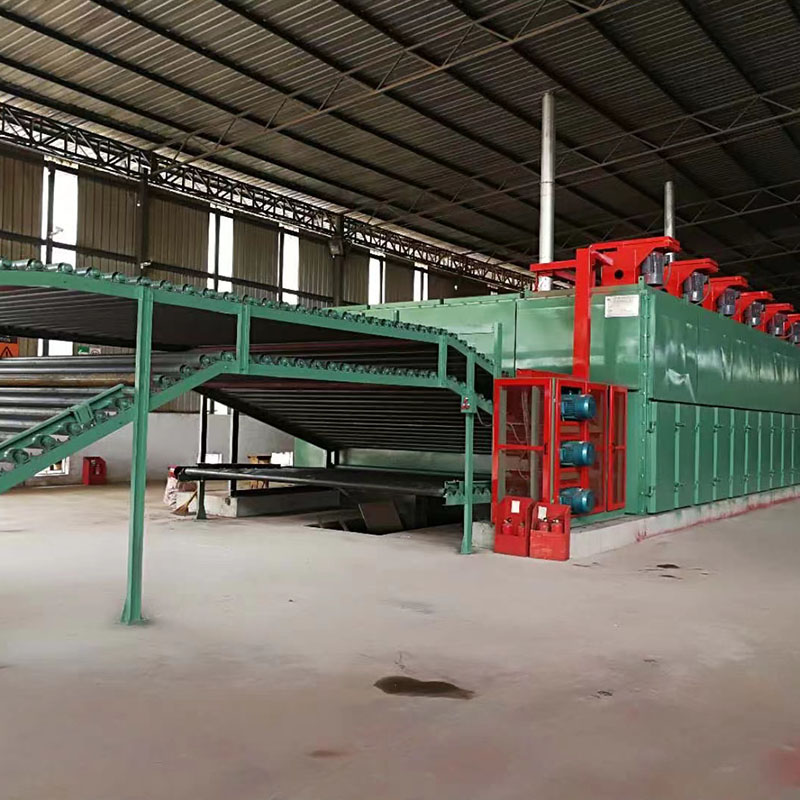
Pengering Veneer Rol Tiga Tingkat BG1333
Pengering veneer rol jetting 3 dek BG1333 terdiri dari sistem konveyor, bagian pemanas, sistem uap, bagian pendingin, sistem pembuangan, dan sistem rol input & output. Bagian pemanas terdiri dari dua bagian, bagian depan dan belakang, dengan kipas pemanas yang dipasang di kedua sisi untuk memastikan kelembapan akhir yang konsisten di setiap titik.
Dalam proses pemanasan, udara dikompresi ke dalam pemanas oleh kipas sentrifugal tegak untuk pemanasan, dan kemudian dikompresi ke dalam bellow penyemprot. Setelah itu, udara panas disemprotkan ke veneer yang diangkut di antara rol untuk pengeringan. Udara lembap panas kemudian ditarik kembali ke kipas sentrifugal untuk penggunaan sirkular. Sebagian udara lembap panas dibuang melalui sistem pembuangan untuk diganti dengan udara segar agar kelembapan udara tetap terjaga.
Prosesnya disesuaikan dengan kondisi teknologi: pertama, pemotongan; kedua, pengeringan. Terutama digunakan untuk mengeringkan papan inti veneer. Orientasi serat veneer kering sama dengan veneer yang dimasukkan, dan lebarnya harus lebih dari 350 mm, jika tidak akan terjadi fenomena penumpukan veneer.