HAKKIMIZDA
Xiangying, kaplama kurutma makineleri ve kontrplak ekipmanları konusunda profesyonel bir üreticidir.
18.000 m²'lik tesisimiz, Çin ve yurtdışındaki müşterilerimiz için ürün geliştirme, üretim ve servis hizmetlerini destekleyen 15.000 m²'lik binalardan oluşmaktadır.
ÜCRETSİZ TEKLİF ALIN
Hata: İletişim formu bulunamadı.

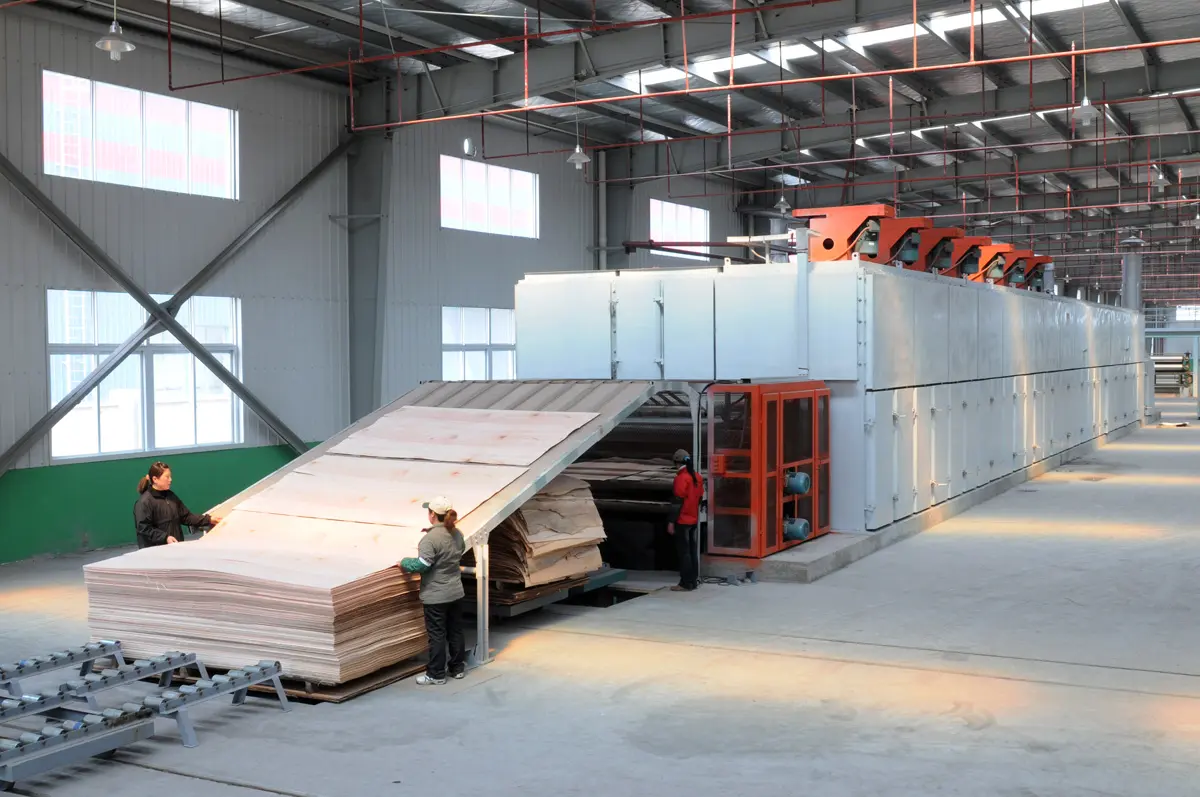
Kontrplak Üretiminde Kaplama Kurutma ve Tutkal Yayma İşlemlerinin Birlikte Çalışması
Kontrplak üretiminde, kurutma ve tutkal yayma işlemleri genellikle ayrı adımlar olarak satın alınır ve yönetilir. Gerçekte ise bunlar tek bir kalite kontrol zinciri oluşturur. Kurutucu, kaplamanın nemini, sıcaklığını ve düzgünlüğünü belirler; tutkal yayıcı ise yapıştırıcının bu yüzeye ne kadar eşit şekilde yayıldığını kontrol eder. Bu adımlardan herhangi biri istikrarsızsa, sıcak pres sorunu güvenilir bir şekilde düzeltemez.
Daha güçlü yapışma, daha düşük yapıştırıcı tüketimi ve daha öngörülebilir panel kalitesi isteyen tesisler, bu nedenle yalnızca tek tek makineleri değil, kaplama kurutucu ile yapıştırıcı yayıcı arasındaki arayüzü de değerlendirmelidir.
1. Kaplama malzemesinin nem kontrolü, yapıştırma performansını neden etkiler?
Yeni işlenmiş kaplama levhaları, güvenilir yapıştırıcı uygulaması ve sıcak presleme için çok fazla nem içerir. Kurutma işlemi, suyu işleme uygun bir aralığa indirir ve levhanın taşınmasını, sınıflandırılmasını ve montajını kolaylaştırır. Ancak amaç sadece "mümkün olduğunca kuru" olmak değildir. Aşırı kurutulmuş kaplama levhaları kırılgan hale gelebilir, yapıştırıcıyı çok hızlı emebilir veya ekstra ısı enerjisi tüketebilir. Çok ıslak kalan kaplama levhaları ise yapıştırıcı çizgisini sulandırabilir, yapıştırıcının kürlenmesini geciktirebilir ve presleme sırasında katman ayrılması veya buharla ilgili kusurların riskini artırabilir.
Doğru hedef, ağaç türüne, kaplama kalınlığına, yapıştırıcı sistemine, depolama süresine ve presleme programına bağlıdır. Kurutucu, levha boyunca ve ardışık levhalar arasında düşük varyasyonla kontrollü bir aralık sağlamalıdır. Tutarlılık, izole bir ortalamadan daha değerlidir.
2. Homojen hava ve soğutma, sonraki süreci korur.
Modern bir kaplama kurutucu, çalışma genişliği boyunca ısıyı iletmek için sirkülasyonlu hava, ısı eşanjörleri ve jet kutuları kullanır. Örneğin, Xiangying'in ağ silindirli kompozit tasarımı, soldan sağa doğru karşılaştırılabilir bir son nem oranı sağlamak için ön ve arka ısıtma alanlarının her iki tarafına fanlar yerleştirir. Bu önemlidir çünkü ıslak bir kenar ve kuru bir merkez, yapıştırıcıyı farklı şekilde emer ve tutar.
Soğutma da aynı derecede pratiktir. Isıtma bölgesinden çıkan kaplama malzemesi sıcaktır ve istifleme sırasında nem kaybetmeye veya geri kazanmaya devam edebilir. Doğru boyutlandırılmış bir soğutma bölümü, sınıflandırma, depolama veya tutkal sürme işleminden önce malzemenin stabilize edilmesine yardımcı olur. Nemli iklimlerde, ek açık soğutma uzunluğu, ani nem geri kazanımı olasılığını azaltabilir.
3. Dört silindirli tutkal yayıcının rolü
Dört silindirli bir tutkal dağıtıcı, yapıştırıcıyı ölçer ve katmanlama işleminden önce kaplama yüzeylerine uygular. Xiangying'in 8 fitlik SDJ2700 modeli, çekirdek kaplama üzerine tutkalı eşit şekilde yaymak için tasarlanmıştır ve kaplama bazlı panel üretiminde gerekli bir ekipman olarak konumlandırılmıştır. Dört silindirli düzenleme, tutkal transferini ölçümden ayırarak operatörün tutkal filmini manuel uygulamaya göre daha tutarlı bir şekilde kontrol etmesini sağlar.
Düzgün uygulama üç iş sonucunu destekler: güvenilir yapışma kapsamı, daha az gereksiz yapıştırıcı tüketimi ve daha temiz, daha istikrarlı bir katmanlama süreci. Tam yayılma oranı yine de yapıştırıcıya, ağaç türüne, yüzey koşuluna ve ürün standardına göre seçilmelidir.
4. Yaygın kusurlar, yukarı akışta bir uyumsuzluğu ortaya çıkarır.
Gözlemlenen sorun
Olası yukarı yönlü neden
Neyi doğrulamak gerekiyor?
Katman ayrılması veya zayıf bağ
Kaplama çok ıslak; yetersiz veya düzensiz tutkal
Nem dağılımı, yayılma hızı, rulo aralığı, yapıştırıcı durumu
Aşırı tutkal kullanımı
Düzensiz kaplama yüzeyi veya kötü ölçüm
Kuruma düzgünlüğü, merdane temizliği, boşluk ve besleme tutarlılığı
Kabarcıklar / baskı dengesizliği
Yüksek veya değişken kaplama nemi
Son nem aralığı, ıslak bölgeler, soğutma ve depolama
Gözle görülür kuru lekeler
Düzensiz transfer veya kirlenmiş silindirler
Tam genişlik boyunca kapsama alanı, silindir yüzeyi, besleme hizalaması
5. Tek bir ayar noktası yerine bir çalışma aralığı oluşturun.
İstikrarlı üretim için her iki makine için de üzerinde anlaşılmış bir çalışma aralığı gereklidir. Kurutucu için, gelen nem, sıcaklık, fan ve egzoz durumu, konveyör hızı, nihai nem ve soğutma sonucu kaydedilmelidir. Tutkal yayıcı için ise, yapıştırıcı viskozitesi ve sıcaklığı, silindir aralığı, hat hızı, yayılma hızı ve görsel kaplama kaydedilmelidir.
Hatalar meydana geldiğinde, bu kayıtlar sorun gidermeyi hızlandırır. Böylece, yapışma sorunu, baskı programını tekrar tekrar değiştirerek çözülmek yerine, nem değişimine, yapıştırıcı hazırlığına, tutkal transferine, montaj süresine veya baskıya kadar izlenebilir.
6. Bağlantılı hat için ekipman seçimi kontrol listesi
Kurutma makinesinin taşıma yapısını, ince yüzey kaplaması ve kalın iç kaplama yüzdesine göre ayarlayın.
Besleme toleransı da dahil olmak üzere, en büyük kaplama levha formatı için kullanılabilir çalışma genişliğini onaylayın.
Sadece ortalama verimi değil, hedef nem aralığını ve varyasyonunu da belirtin.
Buhar veya termal yağ parametrelerini ve yerel elektrik gereksinimlerini belirtin.
Kaplama boyutuna, yapıştırıcı türüne ve istenen yayılma aralığına göre yapıştırıcı yayıcı genişliğini ve rulo düzenini seçin.
Kurutma, tesviye, yapıştırma ve serim işlemleri arasında tampon alan, soğutma ve malzeme taşıma planlaması yapın.
Alıcının kaplamasını ve gerçekçi çalışma koşullarını kullanarak kabul testleri konusunda anlaşmaya varın.
7. Tedarikçi deneyiminin önemi
Kaplama ekipmanı tedarikçisi, malzeme, ısı, hava akışı ve aşağı yönlü akımın nasıl etkileşimde bulunduğunu anlamalıdır.Xiangying, kaplama ekipmanları geliştirme konusunda 30 yılı aşkın deneyime sahip olup, çok katlı ağ, silindir ve ağ-silindir kompozit kurutucuların yanı sıra dört silindirli tutkal yayıcılar da sunmaktadır. Yayınlanmış proje referansları arasında kontrplak ve ahşap panel üreticileri tarafından kullanılan silindir ve ağ bantlı kurutucular yer almakta olup, ekipmanları 30'dan fazla ülkedeki müşterilere tedarik edilmektedir.
Bu deneyim, projeye özel bir teklife dönüştürüldüğünde en faydalı hale gelir: kaplama örnekleri ve üretim verileri, önerilen katmanları, kesitleri, çalışma genişliğini, ısı kaynağını, hat düzenini ve yardımcı gereksinimleri belirlemelidir.
Sonuç: Arayüzü kontrol edin, paneli iyileştirin.
Kontrplak kalitesi, pres kapanmadan önce oluşturulur. İyi seçilmiş bir kaplama kurutucu, istikrarlı nem, düzlük ve sıcaklık sağlar; daha sonra doğru şekilde ayarlanmış dört silindirli tutkal yayıcı, bu yüzeye kontrollü bir yapıştırıcı film uygular. Bu adımların tek bir işlem olarak yönetilmesi, varyasyonu azaltır, yapıştırıcı maliyetini korur ve presin daha tekrarlanabilir bir katmanlama yapmasını sağlar.
Teknik bir teklif için, Xiangying'e kaplama ağacı türünüzü, kalınlık aralığınızı, levha boyutunuzu, ham ve hedef nem oranınızı, günlük kapasitenizi, ısı kaynağınızı, yapıştırıcı tipinizi, gerekli çalışma genişliğinizi ve mevcut atölye düzeninizi iletin.
SSS
Islak kaplamada daha fazla tutkal kullanılabilir mi?
Bu durum, yapıştırıcının davranışını daha az tahmin edilebilir hale getirebilir ve yapışmayı zayıflatabilir veya engelleyebilir. Doğru çözüm, kaplama malzemesinin nemini dengelemek ve ardından yapıştırıcı ve ürün özelliklerine göre yayılma oranını ayarlamaktır.
Dört silindirli tutkal yayıcı neyi iyileştirir?
Ölçüm ve transfer fonksiyonlarını birbirinden ayırarak, kaplama yüzeyine daha homojen bir yapıştırıcı film uygulanmasına yardımcı olurken, kontrollü tüketimi de destekler.
Kaplama malzemesi tutkal sürülmeden önce soğutulmalı mı?
Gerekli tamponlama, yapıştırıcıya ve hat tasarımına bağlıdır, ancak uygulama öncesinde kaplama sıcaklığı ve neminin sabit ve kararlaştırılan işlem aralığı içinde olması gerekir.
Önerilen iç bağlantılar: Ürünler; Kaplama Kurutma Makinesi kategorisi; 2,4 metre Tutkal Yayma Aleti; 1,2 metre Tutkal Yayma Aleti; Projeler; Şirket; İletişim.
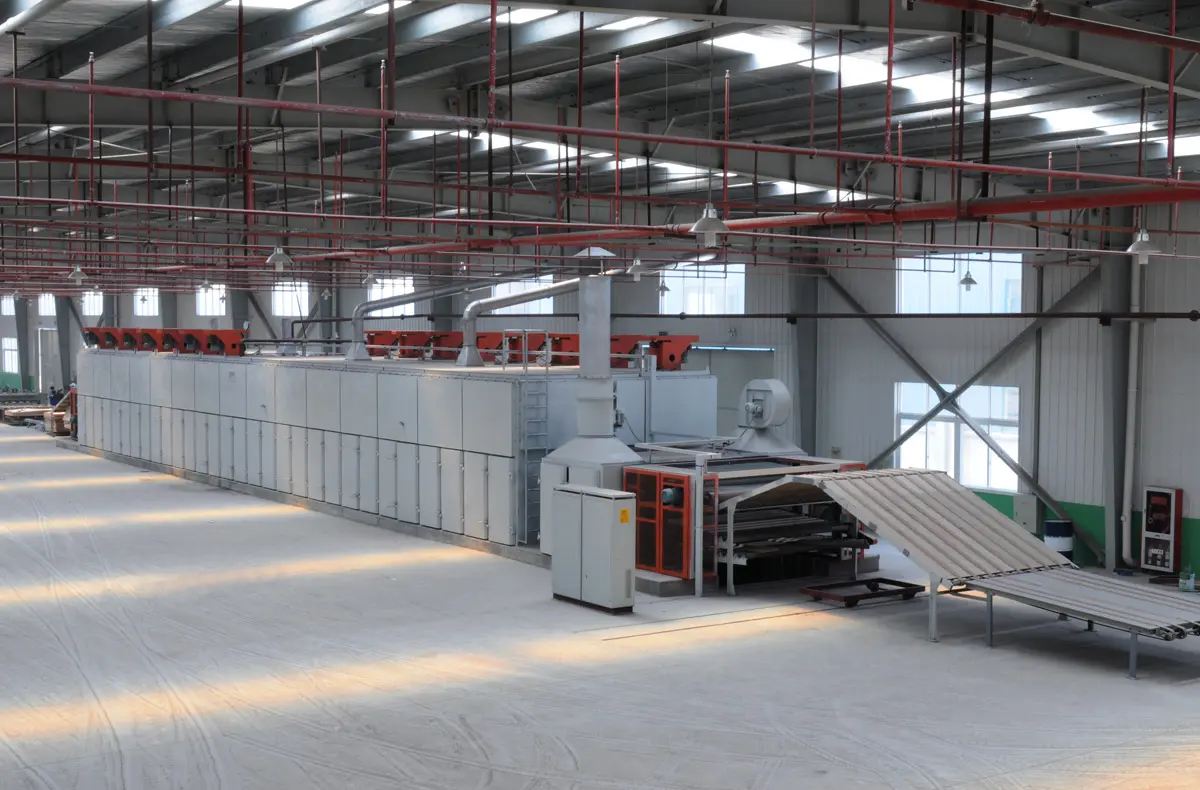
Kaplama Kurutma Makinesi Seçim Kılavuzu: Ağlı, Silindirli veya Ağ-Silindir Kompoziti?
Kaplama kurutucu sadece bir ısıtma tüneli değildir. Ahşaptan nemi öngörülebilir bir hızda uzaklaştırırken, düzlüğü, yüzey kalitesini ve kullanılabilir verimi koruması gereken bir üretim kontrol sistemidir. Yanlış taşıma yapısını seçmek, yıllarca pahalıya mal olan darboğazlar yaratabilir: ince yüzey kaplaması kırışabilir veya kırılabilir, kalın iç kaplama düzensiz bir nem profiliyle çıkabilir ve aşırı büyük bir hat, karşılık gelen çıktıyı üretmeden zemin alanını ve ısı enerjisini tüketebilir.
Kontrplak, döşeme, blok levha, konteyner döşemesi ve mimari kalıp üreticileri için ilk pratik seçim genellikle ağlı kaplama kurutucu, silindirli kaplama kurutucu ve ağ-silindir kompozit kaplama kurutucu arasında yapılır. Her yapı farklı bir malzeme karışımını destekler. Doğru karar, makine broşürüyle değil, kaplama malzemesiyle başlar.
1. Kaplama karışımıyla başlayın.
Kat sayılarını veya ısıtma bölümlerini karşılaştırmadan önce, kurutucuya girecek malzemeyi tanımlayın. Ağaç türünü, kalınlık aralığını, yaş nem aralığını, levha boyutlarını, hedeflenen nihai nemi, istenen günlük çıktıyı ve yüzey ile iç kaplama yüzdesini kaydedin. Bu değişkenler, gerekli hava dağıtımını, taşıma desteğini, bekleme süresini ve soğutma kapasitesini belirler.
İnce yüzey kaplamasının katlanmayı, kenar hasarını ve bölgesel aşırı kurumayı azaltmak için nazik, sürekli desteğe ve düzgün hava akışına ihtiyacı vardır.
Daha kalın iç kaplama, istikrarlı bir tutunma ve tutarlı ısı transferi sağladığı için nem, ıslak bir iç kısım oluşturmadan merkezden dışarıya doğru hareket edebilir.
Karma ürün üreten bir tesiste esneklik gereklidir; yüzey ve iç kaplamanın tek bir hatta kurutulması, her ikisi için de tasarlanan bir konfigürasyon sayesinde taşıma ve alan ihtiyacını azaltabilir.
Nemli iklimlerde, ısıtma bölgesinden çıktıktan sonra sıcak kaplamanın kolayca nem kazanmaması için yeterli soğutma ve açık bölümler gereklidir.
2. Fileli kurutucu: İnce ve hassas çarşaflar için en uygunudur.
Ağlı kaplama kurutucu, levhaları bir ağ veya bant üzerinde sürekli ısıtma bölümlerinden geçirir. Geniş destek yüzeyi, buharlaşma hızı kadar istikrarlı taşımanın da önemli olduğu ince ön ve arka kaplamalar için oldukça uygundur. Xiangying'in çok katmanlı ağlı kurutucuları, enine sirkülasyonlu, dikey püskürtmeli bir konsept kullanır ve iki, üç ve dört katmanlı düzenlemelerde sunulmaktadır.
Bu format, özellikle bitmiş kaplama malzemesinin dekoratif panellerde, doğrama levhalarında, döşemelerde, konteyner taban levhalarında veya mimari kalıplarda kullanılacağı durumlarda önemlidir. Çok katmanlı bir düzen, birden fazla tek katlı hattın kapladığı alanı gerektirmeden etkili kurutma alanını artırır. Isıtma bölümü sayısı da üretim kapasitesine ve tesis düzenine göre ayarlanabilir.
3. Silindirli kaplama kurutucu: daha kalın iç kaplama için sabitleyici
Silindirli kaplama kurutucu, kaplamayı tahrikli silindirler arasında veya üzerinden geçirir. Mekanik destek, daha kalın çekirdek levhaların ısıtma ve soğutma yoluyla kontrol altında tutulmasına yardımcı olur. Yapısal kontrplak veya çok katmanlı paneller üreten fabrikalar için, düzlük, güvenilir besleme ve istikrarlı yüksek verimli çalışma öncelikli olduğunda silindirli sistemler yaygın olarak değerlendirilir.
Doğru merdane konfigürasyonu hala ağaç türü yoğunluğuna, gelen neme ve levha kalınlığına bağlıdır. Üretim asla yalnızca nominal kapasiteye göre değerlendirilmemelidir. Tedarikçiden, sıcaklık, başlangıç ve son nem, kaplama levha boyutları, çalışma saatleri ve kullanılabilir verim tanımı da dahil olmak üzere, rakamın arkasındaki varsayımları belirtmesini isteyin.
4. Ağ silindirli kompozit kurutucu: daha geniş ürün yelpazesi için tek hat
Ağ ve silindirli kompozit kaplama kurutucu, düz taşıma ve enine sirkülasyon sisteminde ağ ve silindir taşıma bölümlerini birleştirir. Başlıca avantajı üretim esnekliğidir: yüzey kaplaması ve daha kalın iç kaplama, her malzemeye uygun yapılar kullanılarak aynı makinede işlenebilir.
Xiangying'in kompozit tasarımı, ısıtılmış havayı kaplama yüzeyine dağıtmak için yanlara monte edilmiş santrifüj fanlar, güncellenmiş ısı eşanjörleri ve dikdörtgen değişken kesitli jet kutuları kullanır. Ön ve arka ısıtma alanlarının solunda ve sağında yer alan fanlar, son nem dengesini sağlamaya yardımcı olur. Sınırlı alana sahip veya sık ürün değişikliği yapan fabrikalar için bu çok amaçlı konfigürasyon, iki bağımsız hattan daha pratik olabilir.
5. Çalışma verilerini kullanarak yapılandırmaları karşılaştırın.
Karar faktörü
Ağ kurutucu
Rulo kurutucu
Net-roller kompozit
Tipik öncelik
İnce ön/arka kaplama
Daha kalın çekirdek kaplama
Karma yüz + çekirdek üretimi
desteği iletmek
Sürekli ağ/bant
Tahrikli silindir yapısı
İki yapı da tek bir hat üzerinde
Bitki uyumu
Özel ince kaplama akışı
Merkez odaklı, istikrarlı beslenme
Esnek tesisler; sınırlı alan gereksinimi
Anahtar doğrulama
Levha taşıma ve homojen hava
Kalınlık boyunca düzlük ve nem
Devir değişimi, denge ve eş zamanlı yükleme
6. Komple ısı ve nem kontrol sistemini belirtin.
Kurutma makinesinin performansı sadece güverte sayısına ve taşıma şekline bağlı değildir. Isıtma kaynağı olarak buhar veya termal yağ kullanılabilir; her ikisi de doğru tasarlanmış boru tesisatı, ısı eşanjörleri ve güvenlik kontrolleri gerektirir. HavaAkış hacmi, jet kutusu geometrisi, egzoz dengesi, izolasyon, erişim kapıları ve soğutma uzunluğu, enerji kullanımı ve nem homojenliğini etkileyen faktörlerdir.
Bu nedenle, profesyonel bir fiyat teklifi, kurutucu konfigürasyonunu ölçülebilir kabul koşullarıyla ilişkilendirmelidir. En azından, hedef son nem aralığını, izin verilen tabaka-tabaka değişimini, kapasite esasını, ısı kaynağı parametrelerini, elektrik standardını, mevcut zemin alanını, ortam koşullarını ve devreye alma sorumluluklarını tanımlamalıdır.
7. Fiyat teklifi istemeden önce sorulması gereken sorular
Kapasite hesaplamasında hangi kaplama türleri, kalınlıkları ve yaş nem aralıkları kullanıldı?
Kaç adet ısıtma ve soğutma bölümü önerilir ve neden?
Çalışma genişliği boyunca hava dağılımı, soldan sağa nem değişimini azaltmak için nasıl yapılır?
Hangi ısı kaynağı, sıcaklık ve ısı tüketimi varsayılmıştır?
Bu hat, mevcut bina uzunluğuna, malzeme akışına ve elektrik standardına uyarlanabilir mi?
Kurulum, operatör eğitimi, yedek parça ve uzaktan destek hizmetleri nelerdir?
Sonuç: Maksimum nominal çıktı yerine, istikrarlı verim için seçim yapın.
En iyi kaplama kurutucu, fabrikanın gerçek çalışma koşulları altında satılabilir, tutarlı şekilde kurutulmuş kaplama üreten konfigürasyondur. Ağ kurutucular ince ve hassas levhalar için idealdir; silindir kurutucular daha kalın çekirdek kaplama için kontrollü taşıma sağlar; ve ağ-silindir kompozit kurutucular, yüzey ve çekirdek üretiminin aynı alanı ve olanakları paylaşması gereken durumlarda esneklik sunar.
Xiangying, çok katmanlı ağ, silindir ve ağ-silindir kompozit kaplama kurutucuları üretmekte olup, ısıtma bölümlerini ve yerleşimini üretim gereksinimlerine göre ayarlayabilmektedir. Konfigürasyon önerisi almak için kaplama kalınlığınızı, ağaç türünü, başlangıç ve son nem oranını, levha boyutunu, günlük üretimi, ısı kaynağını ve atölye boyutlarınızı paylaşın.
SSS
Bir kaplama kurutucusunda kaç katman bulunmalıdır?
Cevap, gerekli çıktıya, mevcut alana, kaplama malzemesinin işlenmesine ve termal koşullara bağlıdır. Daha fazla katman, etkili kurutma alanını artırır, ancak tüm hava akışı ve yükleme planı bunları desteklemelidir.
Kaplama kurutma makinesinin gerçek kapasitesini ne belirler?
Kurutma sıcaklığı, tür yoğunluğu, kaplama kalınlığı, başlangıç nemi, hedef son nem, levha boyutu ve işletme verimliliği kapasiteyi etkileyen faktörlerdir. Aynı varsayımları kullanarak tedarikçileri karşılaştırın.
Soğutma bölümü neden önemlidir?
Soğutma, istifleme veya sonraki işlemlerden önce sıcak kaplamanın stabilitesini sağlar. Nemli iklimlerde, yeterli açık soğutma uzunluğu, hızlı nem geri kazanımını azaltmaya da yardımcı olur.
Önerilen iç bağlantılar: Kaplama Kurutma Makinesi kategorisi; 4 Katmanlı File Kaplama Kurutma Makinesi; 3 Katmanlı File/Rulo Kaplama Kurutma Makinesi; 4 Katmanlı Rulo Kaplama Kurutma Makinesi; Projeler; İletişim.