VỀ CHÚNG TÔI
Xiangying là nhà sản xuất chuyên nghiệp các loại máy sấy ván lạng và thiết bị sản xuất ván ép.
Khuôn viên rộng 18.000 m² của chúng tôi bao gồm 15.000 m² nhà xưởng, hỗ trợ phát triển sản phẩm, sản xuất và dịch vụ cho khách hàng trong và ngoài Trung Quốc.
NHẬN BÁO GIÁ MIỄN PHÍ
Lỗi: Không tìm thấy biểu mẫu liên hệ.

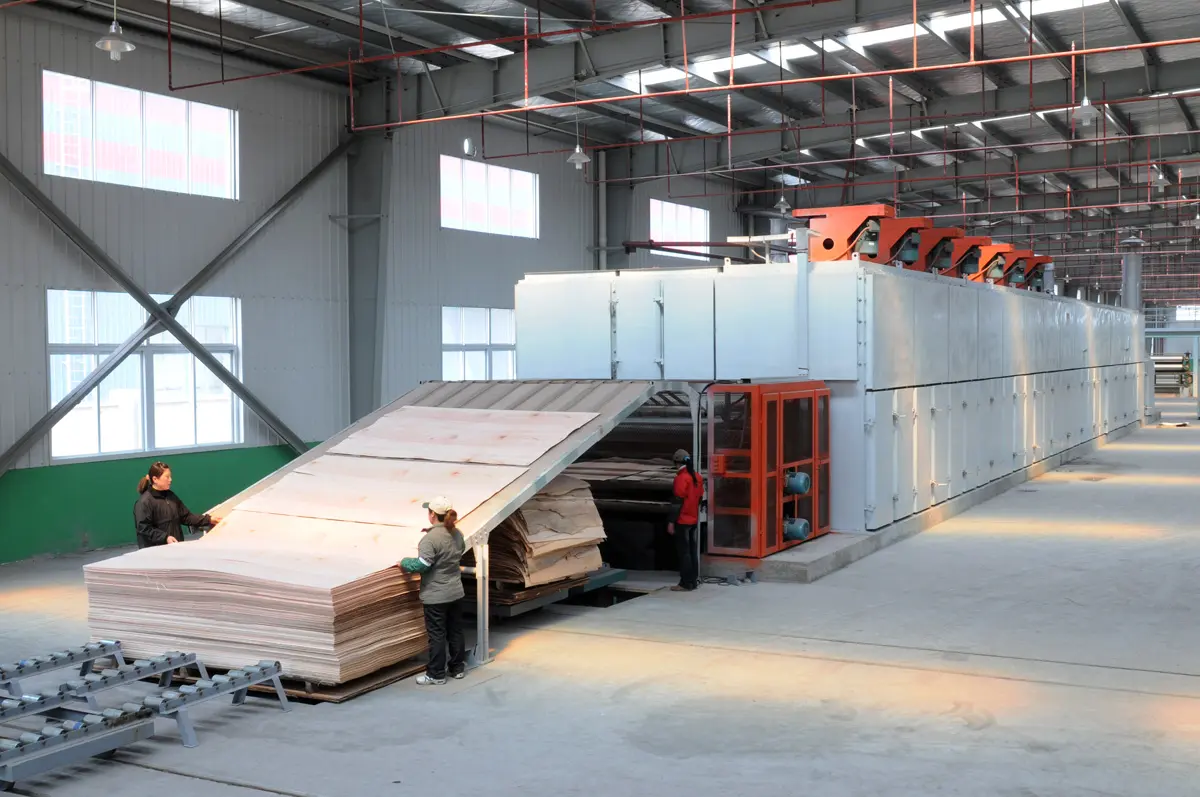
Cách thức sấy ván lạng và phết keo hoạt động cùng nhau trong sản xuất ván ép
Trong sản xuất ván ép, việc sấy khô và phết keo thường được mua và quản lý như các bước riêng biệt. Trên thực tế, chúng tạo thành một chuỗi kiểm soát chất lượng. Máy sấy thiết lập độ ẩm, nhiệt độ và độ phẳng của lớp ván lạng trước khi xếp lớp; máy phết keo sau đó kiểm soát độ đều của keo trên bề mặt đó. Nếu bất kỳ bước nào không ổn định, máy ép nhiệt không thể khắc phục vấn đề một cách đáng tin cậy.
Do đó, các nhà máy muốn có độ bám dính tốt hơn, tiêu thụ keo ít hơn và chất lượng tấm ván ổn định hơn nên đánh giá sự tương tác giữa máy sấy ván lạng và máy trải keo—chứ không chỉ từng máy móc riêng lẻ.
1. Tại sao độ ẩm của lớp phủ ảnh hưởng đến hiệu quả liên kết
Ván lạng tươi chứa quá nhiều độ ẩm, gây khó khăn cho việc dán keo và ép nóng. Quá trình sấy khô loại bỏ nước đến mức phù hợp với quy trình và giúp tấm ván dễ vận chuyển, phân loại và lắp ráp hơn. Tuy nhiên, mục tiêu không chỉ đơn giản là "càng khô càng tốt". Ván lạng bị sấy quá khô có thể trở nên giòn, hấp thụ keo quá nhanh hoặc tiêu thụ thêm năng lượng nhiệt. Ván lạng vẫn còn quá ẩm có thể làm loãng lớp keo, làm chậm quá trình khô keo và tăng nguy cơ bong tróc hoặc các khuyết tật liên quan đến hơi nước trong quá trình ép.
Mục tiêu chính xác phụ thuộc vào loại gỗ, độ dày ván lạng, hệ thống keo dán, thời gian bảo quản và lịch trình ép. Máy sấy cần cung cấp một phạm vi nhiệt độ được kiểm soát với độ biến thiên thấp trên toàn bộ tấm ván và giữa các tấm ván liên tiếp. Tính nhất quán có giá trị hơn là một giá trị trung bình riêng lẻ.
2. Luồng khí đồng đều và hệ thống làm mát bảo vệ quá trình tiếp theo.
Máy sấy ván lạng hiện đại sử dụng luồng khí tuần hoàn, bộ trao đổi nhiệt và hộp phun khí để phân phối nhiệt đều khắp chiều rộng khu vực làm việc. Ví dụ, thiết kế lưới-con lăn tổng hợp của Xiangying đặt quạt ở cả hai phía của khu vực gia nhiệt phía trước và phía sau để thúc đẩy độ ẩm cuối cùng đồng đều từ trái sang phải. Điều này rất quan trọng vì mép ướt và trung tâm khô sẽ hấp thụ và giữ keo khác nhau.
Làm mát cũng rất cần thiết. Ván lạng sau khi ra khỏi khu vực gia nhiệt sẽ nóng và có thể tiếp tục mất hoặc hút ẩm trong quá trình xếp chồng. Một khu vực làm mát có kích thước phù hợp giúp ổn định vật liệu trước khi phân loại, lưu trữ hoặc phết keo. Ở những vùng khí hậu ẩm ướt, chiều dài khu vực làm mát mở rộng có thể giảm nguy cơ hút ẩm ngay lập tức.
3. Vai trò của máy trải keo bốn con lăn
Máy trải keo bốn con lăn định lượng và bôi keo lên bề mặt ván lạng trước khi ghép lớp. Model SDJ2700 dài 2,4 mét của Xiangying được thiết kế để trải keo đều trên ván lạng lõi và được coi là thiết bị cần thiết trong sản xuất ván ép. Hệ thống bốn con lăn tách biệt việc chuyển keo và định lượng, cho phép người vận hành kiểm soát lớp keo một cách nhất quán hơn so với việc bôi keo thủ công.
Việc thi công đều keo giúp đạt được ba kết quả kinh doanh: độ bám dính tốt, giảm thiểu lượng keo tiêu hao không cần thiết và quy trình thi công sạch sẽ, ổn định hơn. Tuy nhiên, tỷ lệ trải keo chính xác vẫn cần được lựa chọn tùy thuộc vào loại keo, vật liệu, điều kiện bề mặt và tiêu chuẩn sản phẩm.
4. Các lỗi thường gặp cho thấy sự không phù hợp ở khâu trước đó.
Vấn đề đã được quan sát
Nguyên nhân có thể ở thượng nguồn
Cần xác minh những gì
Sự tách lớp hoặc liên kết yếu
Lớp gỗ dán quá ướt; lượng keo không đủ hoặc keo dán không đều.
Phân bố độ ẩm, tốc độ trải, khe hở con lăn, tình trạng keo dán
Sử dụng keo quá mức
Bề mặt lớp phủ không đều hoặc định lượng kém
Độ phẳng khi sấy, độ sạch của trục lăn, khe hở và tính nhất quán của nguyên liệu cấp liệu
Mụn nước / sự bất ổn khi ép
Độ ẩm lớp phủ cao hoặc thay đổi
Phạm vi độ ẩm cuối cùng, các vùng ẩm ướt, làm mát và bảo quản
Các đốm khô có thể nhìn thấy
Truyền tải không đồng đều hoặc con lăn bị nhiễm bẩn
Độ phủ trên toàn chiều rộng, bề mặt con lăn, căn chỉnh bộ cấp liệu
5. Xây dựng một phạm vi hoạt động thay vì chỉ một điểm đặt duy nhất
Để đảm bảo sản xuất ổn định, cần có một khung thời gian vận hành đã được thống nhất cho cả hai máy. Đối với máy sấy, cần ghi lại độ ẩm đầu vào, nhiệt độ, tình trạng quạt và ống xả, tốc độ băng tải, độ ẩm cuối cùng và kết quả làm mát. Đối với máy trải keo, cần ghi lại độ nhớt và nhiệt độ của keo, khe hở con lăn, tốc độ dây chuyền, tốc độ trải và độ phủ keo nhìn thấy được.
Khi xảy ra lỗi, những ghi chép này giúp việc khắc phục sự cố nhanh hơn. Vấn đề về liên kết sau đó có thể được truy tìm nguồn gốc từ sự thay đổi độ ẩm, quá trình chuẩn bị keo, sự truyền keo, thời gian lắp ráp hoặc ép – thay vì giải quyết bằng cách liên tục thay đổi lịch trình ép.
6. Danh sách kiểm tra lựa chọn thiết bị cho đường dây kết nối
Điều chỉnh cấu trúc băng tải của máy sấy sao cho phù hợp với tỷ lệ giữa lớp ván lạng mỏng và lớp ván lạng dày ở lõi.
Xác nhận chiều rộng làm việc hữu ích cho khổ ván lạng lớn nhất, bao gồm cả dung sai cấp liệu.
Hãy xác định phạm vi và sự biến động độ ẩm mục tiêu, chứ không chỉ là mức độ ẩm trung bình.
Cung cấp các thông số về hơi nước hoặc dầu dẫn nhiệt và yêu cầu điện tại địa phương.
Chọn chiều rộng của dụng cụ trải keo và cách bố trí con lăn phù hợp với kích thước ván lạng, loại keo và phạm vi trải keo mong muốn.
Lên kế hoạch bố trí không gian đệm, làm mát và xử lý vật liệu giữa các công đoạn sấy, phân loại, dán keo và xếp lớp.
Thống nhất các bài kiểm tra nghiệm thu sử dụng lớp phủ bề mặt của người mua và các điều kiện vận hành thực tế.
7. Tại sao trải nghiệm của nhà cung cấp lại quan trọng
Nhà cung cấp thiết bị dán veneer cần hiểu rõ về vật liệu, nhiệt độ, luồng không khí và các yếu tố khác ảnh hưởng đến quá trình này như thế nào.Tương tác liên kết m. Xiangying có hơn 30 năm kinh nghiệm trong phát triển thiết bị sản xuất ván lạng và cung cấp các loại máy sấy lưới nhiều tầng, máy sấy trục lăn và máy sấy lưới-trục lăn kết hợp cũng như máy trải keo bốn trục lăn. Các dự án đã công bố của công ty bao gồm máy sấy trục lăn và máy sấy băng tải lưới được sử dụng bởi các nhà sản xuất ván ép và ván gỗ, với thiết bị được cung cấp cho khách hàng tại hơn 30 quốc gia.
Kinh nghiệm này sẽ hữu ích nhất khi được chuyển hóa thành đề xuất cụ thể cho từng dự án: các mẫu ván lạng và dữ liệu sản xuất sẽ là cơ sở để đề xuất các loại ván, tiết diện, chiều rộng làm việc, nguồn nhiệt, bố trí dây chuyền và các yêu cầu phụ trợ.
Kết luận: kiểm soát giao diện, cải thiện bảng điều khiển.
Chất lượng ván ép được tạo ra trước khi máy ép đóng lại. Máy sấy ván lạng được lựa chọn kỹ lưỡng sẽ tạo ra độ ẩm, độ phẳng và nhiệt độ ổn định; sau đó, máy trải keo bốn con lăn được điều chỉnh chính xác sẽ phủ một lớp keo được kiểm soát lên bề mặt đó. Quản lý các bước này như một quy trình duy nhất giúp giảm sự biến động, tiết kiệm chi phí keo và giúp máy ép có được lớp ván ép đồng đều hơn.
Để nhận được đề xuất kỹ thuật, vui lòng cung cấp cho Xiangying thông tin về loại ván lạng, phạm vi độ dày, kích thước tấm, độ ẩm trước và sau khi sử dụng, công suất hàng ngày, nguồn nhiệt, loại keo dán, chiều rộng làm việc yêu cầu và bố trí xưởng hiện có.
Câu hỏi thường gặp
Ván lạng ướt có thể dùng nhiều keo hơn không?
Điều này có thể làm cho đặc tính của keo khó dự đoán hơn và có thể làm loãng hoặc cản trở sự liên kết. Giải pháp đúng đắn là ổn định độ ẩm của lớp gỗ dán và sau đó xác định tỷ lệ trải keo phù hợp với thông số kỹ thuật của sản phẩm.
Máy trải keo bốn con lăn cải tiến được những gì?
Nó tách biệt chức năng định lượng và truyền tải, giúp tạo ra một lớp màng keo đồng đều hơn trên bề mặt gỗ dán đồng thời hỗ trợ kiểm soát lượng keo tiêu thụ.
Có cần làm nguội ván lạng trước khi phết keo không?
Thời gian đệm cần thiết phụ thuộc vào chất kết dính và thiết kế dây chuyền, nhưng nhiệt độ và độ ẩm của lớp phủ phải ổn định và nằm trong phạm vi cho phép của quy trình trước khi thi công.
Các liên kết nội bộ được đề xuất: Sản phẩm; Danh mục Máy sấy ván lạng; Máy trải keo 8 feet; Máy trải keo 4 feet; Dự án; Công ty; Liên hệ.
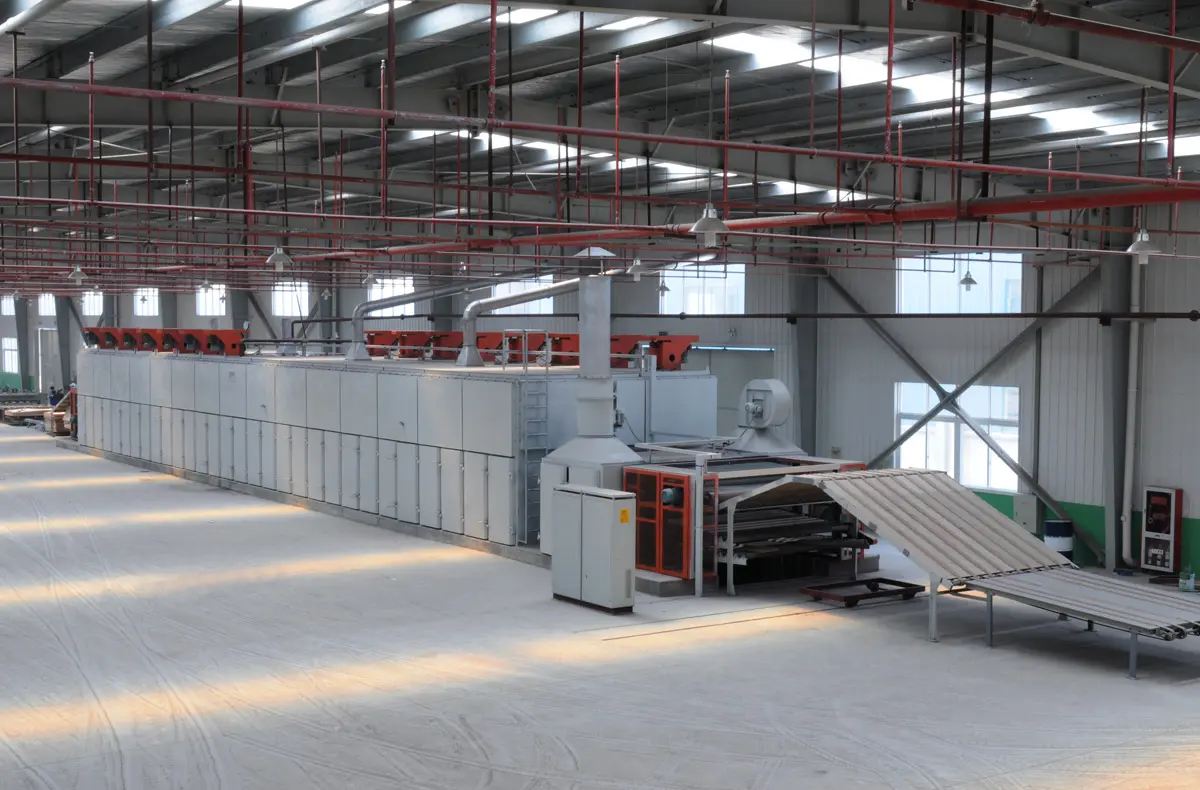
Hướng dẫn lựa chọn máy sấy ván lạng: Loại lưới, loại trục lăn hay loại kết hợp lưới-trục lăn?
Máy sấy ván lạng không chỉ đơn thuần là một đường hầm gia nhiệt. Nó là một hệ thống kiểm soát sản xuất phải loại bỏ độ ẩm khỏi gỗ với tốc độ có thể dự đoán được, đồng thời duy trì độ phẳng, chất lượng bề mặt và năng suất sử dụng. Việc lựa chọn cấu trúc vận chuyển không phù hợp có thể tạo ra các điểm nghẽn gây tốn kém trong nhiều năm: ván lạng mỏng có thể bị nhăn hoặc vỡ, ván lạng lõi dày có thể có độ ẩm không đồng đều, và dây chuyền quá khổ có thể chiếm diện tích sàn và năng lượng nhiệt mà không tạo ra sản lượng tương ứng.
Đối với các nhà sản xuất ván ép, ván sàn, ván ghép, ván lót container và ván khuôn kiến trúc, lựa chọn thực tế đầu tiên thường là giữa máy sấy ván lạng dạng lưới, máy sấy ván lạng dạng trục lăn và máy sấy ván lạng composite dạng lưới-trục lăn. Mỗi cấu trúc hỗ trợ một hỗn hợp vật liệu khác nhau. Quyết định đúng đắn bắt đầu từ ván lạng – chứ không phải từ tài liệu quảng cáo máy móc.
1. Bắt đầu với hỗn hợp ván lạng
Trước khi so sánh số lượng tầng sấy hoặc các phần gia nhiệt, hãy xác định rõ loại vật liệu sẽ thực sự được đưa vào máy sấy. Ghi lại loại gỗ, phạm vi độ dày, phạm vi độ ẩm khi còn ướt, kích thước tấm, độ ẩm cuối cùng mục tiêu, sản lượng hàng ngày mong muốn và tỷ lệ phần trăm ván lạng mặt so với ván lạng lõi. Các biến số này sẽ quyết định sự phân bổ không khí cần thiết, hệ thống hỗ trợ vận chuyển, thời gian lưu và công suất làm mát.
Các loại ván lạng mỏng cần được nâng đỡ nhẹ nhàng, liên tục và luồng khí thổi đều để giảm hiện tượng gấp mép, hư hại cạnh và khô quá mức cục bộ.
Lớp gỗ dán lõi dày hơn có ưu điểm là giữ ổn định và truyền nhiệt đều đặn, cho phép hơi ẩm thoát ra từ lõi mà không làm lõi bị ẩm ướt.
Nhà máy sản xuất nhiều loại sản phẩm cần sự linh hoạt; việc sấy ván lạng mặt và lõi trên cùng một dây chuyền có thể giảm thiểu công đoạn xử lý và diện tích mặt bằng khi cấu hình được thiết kế cho cả hai mục đích.
Khí hậu ẩm ướt đòi hỏi hệ thống làm mát đầy đủ và các khu vực thông thoáng để ván lạng nóng không dễ dàng hút ẩm trở lại sau khi rời khỏi khu vực gia nhiệt.
2. Máy sấy ván ép dạng lưới: thích hợp nhất cho các tấm ván mỏng và dễ rách.
Máy sấy ván lạng dạng lưới vận chuyển các tấm ván trên lưới hoặc băng tải qua các bộ phận gia nhiệt liên tục. Bề mặt đỡ rộng giúp máy phù hợp với ván lạng mỏng ở mặt trước và mặt sau, nơi mà việc vận chuyển ổn định cũng quan trọng như tốc độ bay hơi. Máy sấy dạng lưới nhiều lớp của Xiangying sử dụng nguyên lý tuần hoàn ngang, phun thẳng đứng và được cung cấp với các cấu hình hai, ba và bốn lớp.
Định dạng này đặc biệt phù hợp khi ván lạng thành phẩm được sử dụng trong các tấm trang trí, ván mộc, ván sàn, ván đáy container hoặc ván khuôn kiến trúc. Bố trí nhiều lớp giúp tăng diện tích sấy hiệu quả mà không cần diện tích lớn như nhiều dây chuyền một tầng. Số lượng bộ phận gia nhiệt cũng có thể được điều chỉnh phù hợp với công suất sản xuất và bố cục nhà máy.
3. Máy sấy ván lạng dạng con lăn: dùng để cố định ván lạng lõi dày hơn.
Máy sấy ván lạng dạng con lăn vận chuyển ván lạng giữa hoặc ngang qua các con lăn dẫn động. Hệ thống hỗ trợ cơ khí giúp kiểm soát độ dày của các tấm ván lõi thông qua quá trình gia nhiệt và làm mát. Đối với các nhà máy sản xuất ván ép kết cấu hoặc tấm nhiều lớp, hệ thống con lăn thường được đánh giá khi độ phẳng, khả năng cấp liệu đáng tin cậy và hoạt động ổn định với năng suất cao là những ưu tiên hàng đầu.
Cấu hình trục lăn chính xác vẫn phụ thuộc vào mật độ gỗ, độ ẩm đầu vào và độ dày tấm gỗ. Sản lượng không bao giờ nên được đánh giá chỉ dựa trên công suất danh nghĩa. Hãy yêu cầu nhà cung cấp nêu rõ các giả định đằng sau con số đó, bao gồm nhiệt độ, độ ẩm ban đầu và cuối cùng, kích thước ván lạng, số giờ hoạt động và định nghĩa về năng suất sử dụng được.
4. Máy sấy lưới-con lăn tổng hợp: một dây chuyền cho nhiều loại sản phẩm hơn
Máy sấy ván lạng composite dạng lưới-con lăn kết hợp các bộ phận vận chuyển dạng lưới và con lăn trong một hệ thống vận chuyển thẳng, tuần hoàn ngang. Giá trị chính của nó là tính linh hoạt trong sản xuất: ván lạng mặt và ván lạng lõi dày hơn có thể được xử lý trên cùng một máy bằng cách sử dụng các cấu trúc phù hợp với từng loại vật liệu.
Thiết kế kết hợp của Xiangying sử dụng quạt ly tâm gắn bên hông, bộ trao đổi nhiệt được cải tiến và các hộp phun hình chữ nhật có tiết diện thay đổi để phân phối không khí nóng khắp bề mặt ván lạng. Quạt được bố trí ở bên trái và bên phải của khu vực gia nhiệt phía trước và phía sau giúp cân bằng độ ẩm cuối cùng. Đối với các nhà máy có không gian hạn chế hoặc thường xuyên thay đổi sản phẩm, cấu hình đa dụng này có thể thiết thực hơn so với hai dây chuyền độc lập.
5. So sánh các cấu hình bằng cách sử dụng dữ liệu vận hành
Yếu tố quyết định
Máy sấy lưới
Máy sấy trục lăn
Lưới-con lăn tổng hợp
Ưu tiên điển hình
Lớp phủ mỏng mặt trước/mặt sau
Lớp phủ lõi dày hơn
Sản xuất hỗn hợp mặt + lõi
Truyền đạt sự hỗ trợ
Lưới/băng tải liên tục
Cấu trúc con lăn dẫn động
Cả hai cấu trúc trên cùng một dòng
Phù hợp với cây trồng
Dòng chảy lớp phủ mỏng chuyên dụng
Chế độ ăn uống ổn định, tập trung vào các thành phần cốt lõi.
Các nhà máy linh hoạt; diện tích chiếm dụng hạn chế.
Xác thực khóa
Xử lý tấm và không khí đồng đều
Độ phẳng và độ ẩm xuyên suốt chiều dày
Chuyển đổi, cân bằng và tải đồng thời
6. Mô tả chi tiết hệ thống kiểm soát nhiệt và độ ẩm hoàn chỉnh
Hiệu suất của máy sấy phụ thuộc vào nhiều yếu tố hơn là chỉ kiểu sàn và hệ thống băng tải. Nguồn nhiệt có thể sử dụng hơi nước hoặc dầu dẫn nhiệt; cả hai đều yêu cầu hệ thống đường ống, bộ trao đổi nhiệt và các thiết bị điều khiển an toàn được thiết kế đúng cách. Không khíLưu lượng dòng chảy, hình dạng hộp phun, cân bằng khí thải, vật liệu cách nhiệt, cửa ra vào và chiều dài làm mát đều ảnh hưởng đến mức tiêu thụ năng lượng và độ đồng đều của độ ẩm.
Do đó, báo giá chuyên nghiệp cần liên kết cấu hình máy sấy với các điều kiện nghiệm thu có thể đo lường được. Tối thiểu, cần xác định phạm vi độ ẩm cuối cùng mục tiêu, độ sai lệch cho phép giữa các tờ giấy, công suất cơ bản, thông số nguồn nhiệt, tiêu chuẩn điện, diện tích sàn có sẵn, điều kiện môi trường xung quanh và trách nhiệm vận hành.
7. Những câu hỏi cần đặt ra trước khi yêu cầu báo giá
Những loại gỗ dán, độ dày và phạm vi độ ẩm tươi nào đã được sử dụng để tính toán khả năng chịu tải?
Nên sử dụng bao nhiêu bộ phận sưởi và làm mát, và tại sao?
Làm thế nào để phân bổ không khí dọc theo chiều rộng khu vực làm việc nhằm giảm thiểu sự chênh lệch độ ẩm từ trái sang phải?
Nguồn nhiệt, nhiệt độ và mức tiêu thụ nhiệt nào được giả định?
Liệu dây chuyền sản xuất có thể được điều chỉnh cho phù hợp với chiều dài công trình hiện có, lưu lượng vật liệu và tiêu chuẩn điện?
Dịch vụ lắp đặt, đào tạo người vận hành, phụ tùng thay thế và hỗ trợ từ xa bao gồm những gì?
Kết luận: Hãy chọn sản lượng ổn định, chứ không phải sản lượng tối đa ghi trên nhãn.
Máy sấy ván lạng tốt nhất là cấu hình tạo ra ván lạng khô đều, đạt chất lượng thương phẩm trong điều kiện vận hành thực tế của nhà máy. Máy sấy dạng lưới rất phù hợp với các tấm ván mỏng và dễ vỡ; máy sấy dạng trục lăn cung cấp khả năng vận chuyển được kiểm soát cho ván lạng lõi dày hơn; và máy sấy kết hợp lưới-trục lăn mang lại sự linh hoạt khi sản xuất ván lạng mặt và lõi phải dùng chung không gian và tiện ích.
Xiangying sản xuất máy sấy ván lạng nhiều lớp dạng lưới, dạng trục lăn và dạng lưới-trục lăn kết hợp, có thể điều chỉnh các bộ phận gia nhiệt và bố trí theo yêu cầu sản xuất. Hãy chia sẻ độ dày ván lạng, loại gỗ, độ ẩm ban đầu và cuối cùng, kích thước tấm, sản lượng hàng ngày, nguồn nhiệt và kích thước xưởng để nhận được đề xuất cấu hình.
Câu hỏi thường gặp
Máy sấy ván lạng cần có bao nhiêu lớp?
Câu trả lời phụ thuộc vào sản lượng yêu cầu, diện tích sẵn có, việc xử lý ván lạng và điều kiện nhiệt độ. Càng nhiều lớp ván lạng thì diện tích sấy hiệu quả càng tăng, nhưng toàn bộ hệ thống luồng không khí và kế hoạch xếp dỡ phải hỗ trợ điều này.
Điều gì quyết định công suất thực tế của máy sấy ván lạng?
Nhiệt độ sấy, mật độ gỗ, độ dày ván lạng, độ ẩm ban đầu, độ ẩm cuối cùng mục tiêu, kích thước tấm và hiệu suất vận hành đều ảnh hưởng đến công suất. So sánh các nhà cung cấp dựa trên cùng các giả định đã nêu.
Tại sao khu vực làm mát lại quan trọng?
Quá trình làm nguội giúp ổn định lớp ván lạng nóng trước khi xếp chồng hoặc xử lý tiếp theo. Ở những vùng khí hậu ẩm ướt, thời gian làm nguội thoáng đủ cũng giúp giảm hiện tượng hút ẩm nhanh.
Các liên kết nội bộ được đề xuất: Danh mục Máy sấy ván lạng; Máy sấy ván lạng lưới 4 lớp; Máy sấy ván lạng lưới/con lăn 3 lớp; Máy sấy ván lạng con lăn 4 lớp; Dự án; Liên hệ.