TENTANG KAMI
Xiangying adalah produsen profesional pengering veneer dan peralatan kayu lapis.
Lahan kami seluas 18.000 m² mencakup bangunan seluas 15.000 m², yang mendukung pengembangan produk, manufaktur, dan layanan bagi pelanggan di Tiongkok dan luar negeri.
DAPATKAN PENAWARAN GRATIS
Eror: Formulir kontak tidak ditemukan.
-
Rumah

-
Blog
-
Pertanyaan yang Sering Diajukan
- Panduan Memilih Mesin Pengering Veneer: Net, Roller, atau Komposit Net-Roller?
Panduan Memilih Mesin Pengering Veneer: Net, Roller, atau Komposit Net-Roller?
-
 admin
- 7 Juli
Pengering veneer bukan sekadar terowongan pemanas. Ini adalah sistem kontrol produksi yang harus memindahkan kelembapan keluar dari kayu dengan kecepatan yang dapat diprediksi sambil menjaga kerataan, kualitas permukaan, dan hasil yang dapat digunakan. Memilih struktur pengangkutan yang salah dapat menciptakan hambatan yang tetap mahal selama bertahun-tahun: veneer permukaan tipis dapat mengerut atau pecah, veneer inti tebal dapat keluar dengan profil kelembapan yang tidak merata, dan jalur yang terlalu besar dapat menghabiskan ruang lantai dan energi termal tanpa menghasilkan output yang sesuai.
Bagi produsen kayu lapis, lantai, blockboard, lantai kontainer, dan bekisting arsitektur, pilihan praktis pertama biasanya antara pengering veneer jaring, pengering veneer rol, dan pengering veneer komposit jaring-rol. Setiap struktur mendukung campuran material yang berbeda. Keputusan yang tepat dimulai dengan veneer—bukan dengan brosur mesin.
1. Mulailah dengan campuran veneer.
Sebelum membandingkan jumlah dek atau bagian pemanas, tentukan material yang sebenarnya akan masuk ke pengering. Catat jenis kayu, rentang ketebalan, rentang kadar air basah, dimensi lembaran, kadar air akhir yang ditargetkan, hasil harian yang diinginkan, dan persentase veneer permukaan dibandingkan veneer inti. Variabel-variabel ini menentukan distribusi udara yang dibutuhkan, dukungan pengangkutan, waktu tinggal, dan kapasitas pendinginan.
- Veneer tipis membutuhkan penyangga yang lembut dan berkelanjutan serta aliran udara yang seragam untuk mengurangi lipatan, kerusakan tepi, dan pengeringan berlebihan di area tertentu.
- Veneer inti yang lebih tebal memiliki keunggulan dalam hal penahan yang stabil dan perpindahan panas yang konsisten sehingga kelembapan dapat berpindah dari bagian tengah tanpa menciptakan inti yang basah.
- Pabrik produk campuran membutuhkan fleksibilitas; pengeringan veneer permukaan dan inti dalam satu jalur dapat mengurangi penanganan dan kebutuhan ruang lantai jika konfigurasi dirancang untuk keduanya.
- Iklim lembap membutuhkan pendinginan yang cukup dan bagian yang terbuka agar veneer panas tidak mudah menyerap kembali kelembapan setelah meninggalkan zona pemanasan.
2. Pengering jaring veneer: paling cocok untuk seprai tipis dan halus.
Pengering veneer jaring mengangkut lembaran pada jaring atau sabuk melalui bagian pemanas kontinu. Permukaan penopang yang lebar membuatnya sangat cocok untuk veneer tipis bagian depan dan belakang, di mana pengangkutan yang stabil sama pentingnya dengan laju penguapan. Pengering jaring multi-lapisan Xiangying menggunakan konsep sirkulasi melintang, penyemprotan vertikal dan ditawarkan dalam susunan dua, tiga, dan empat lapis.
Format ini sangat relevan terutama ketika veneer jadi akan digunakan dalam panel dekoratif, papan pertukangan, lantai, papan dasar kontainer, atau bekisting arsitektur. Tata letak multi-lapisan meningkatkan area pengeringan efektif tanpa memerlukan lahan yang sama dengan beberapa jalur satu tingkat. Jumlah bagian pemanas juga dapat disesuaikan dengan kapasitas produksi dan tata letak pabrik.
3. Pengering veneer rol: penahan untuk veneer inti yang lebih tebal
Pengering veneer rol mengangkut veneer di antara atau melintasi rol yang digerakkan. Dukungan mekanis membantu menjaga lembaran inti yang lebih tebal tetap terkontrol melalui pemanasan dan pendinginan. Untuk pabrik yang memproduksi kayu lapis struktural atau panel multilapis, sistem rol umumnya dievaluasi di mana kerataan, pengumpanan yang andal, dan operasi throughput tinggi yang stabil menjadi prioritas.
Konfigurasi rol yang tepat masih bergantung pada kepadatan spesies, kadar air masuk, dan ketebalan lembaran. Hasil produksi tidak boleh dinilai hanya berdasarkan kapasitas nominal saja. Mintalah pemasok untuk menyatakan asumsi di balik angka tersebut, termasuk suhu, kadar air awal dan akhir, dimensi veneer, jam operasi, dan definisi hasil yang dapat digunakan.
4. Pengering komposit rol jaring: satu lini untuk campuran produk yang lebih luas
Pengering veneer komposit tipe rol jaring menggabungkan bagian pengangkutan jaring dan rol dalam satu sistem pengangkutan lurus dan sirkulasi melintang. Nilai utamanya adalah fleksibilitas produksi: veneer permukaan dan veneer inti yang lebih tebal dapat diproses dalam mesin yang sama menggunakan struktur yang sesuai dengan masing-masing material.
Desain komposit Xiangying menggunakan kipas sentrifugal yang dipasang di samping, penukar panas yang diperbarui, dan kotak jet penampang variabel persegi panjang untuk mendistribusikan udara panas ke seluruh permukaan veneer. Kipas yang ditempatkan di sisi kiri dan kanan area pemanasan depan dan belakang membantu menyeimbangkan kelembapan akhir. Untuk pabrik dengan ruang terbatas atau perubahan produk yang sering, konfigurasi multiguna ini dapat lebih praktis daripada dua jalur produksi independen.
5. Bandingkan konfigurasi menggunakan data operasional.
| Faktor penentu | Pengering jaring | Pengering rol | Komposit rol jaring |
| Prioritas umum | Veneer tipis di bagian depan/belakang | Veneer inti yang lebih tebal | Produksi campuran muka + inti |
| Menyampaikan dukungan | Jaringan/sabuk kontinu | Struktur rol penggerak | Kedua struktur dalam satu garis |
| Tanaman cocok | Aliran veneer tipis khusus | Pemberian makan yang stabil dan berfokus pada inti tubuh | Tanaman yang fleksibel; lahan yang terbatas. |
| Validasi kunci | Penanganan lembaran dan udara seragam | Kerataan dan kelembapan merata di seluruh ketebalan. | Pengalihan, penyeimbangan, dan pemuatan simultan |
6. Sebutkan sistem pengendalian suhu dan kelembapan secara lengkap.
Kinerja pengering bergantung pada lebih dari sekadar dek dan gaya pengangkutan. Sumber pemanas dapat menggunakan uap atau minyak termal; keduanya memerlukan pipa, penukar panas, dan kontrol keselamatan yang dirancang dengan benar. Volume aliran udara, geometri kotak jet, keseimbangan pembuangan, isolasi, pintu akses, dan panjang pendinginan semuanya memengaruhi penggunaan energi dan keseragaman kelembapan.
Oleh karena itu, penawaran profesional harus menghubungkan konfigurasi pengering dengan kondisi penerimaan yang terukur. Minimal, tentukan kisaran kelembaban akhir yang ditargetkan, variasi antar lembar yang diizinkan, basis kapasitas, parameter sumber panas, standar listrik, luas lantai yang tersedia, kondisi lingkungan, dan tanggung jawab pengoperasian.
7. Pertanyaan yang perlu diajukan sebelum meminta penawaran harga
- Jenis veneer, ketebalan, dan kisaran kadar air basah apa yang digunakan untuk menghitung kapasitas?
- Berapa banyak bagian pemanas dan pendingin yang direkomendasikan, dan mengapa?
- Bagaimana udara didistribusikan di sepanjang lebar kerja untuk mengurangi variasi kelembapan dari kiri ke kanan?
- Sumber panas, suhu, dan konsumsi termal apa yang diasumsikan?
- Apakah jalur produksi dapat disesuaikan dengan panjang bangunan, alur material, dan standar kelistrikan yang tersedia?
- Layanan instalasi, pelatihan operator, suku cadang, dan dukungan jarak jauh apa saja yang termasuk di dalamnya?
Kesimpulan: pilihlah hasil produksi yang stabil, bukan output nominal maksimum.
Pengering veneer terbaik adalah konfigurasi yang menghasilkan veneer yang layak jual dan kering secara konsisten di bawah kondisi operasi nyata pabrik. Pengering jaring sangat cocok untuk lembaran tipis dan halus; pengering rol menyediakan pengangkutan terkontrol untuk veneer inti yang lebih tebal; dan pengering komposit jaring-rol menawarkan fleksibilitas di mana produksi permukaan dan inti harus berbagi ruang dan utilitas.
Xiangying memproduksi pengering veneer komposit multi-lapisan tipe jaring, rol, dan jaring-rol, serta dapat menyesuaikan bagian pemanas dan tata letak sesuai dengan kebutuhan produksi. Berikan informasi ketebalan veneer, jenis kayu, kadar air awal dan akhir, ukuran lembaran, hasil produksi harian, sumber panas, dan dimensi bengkel Anda untuk menerima proposal konfigurasi.
Pertanyaan yang Sering Diajukan (FAQ)
Pengering veneer harus memiliki berapa lapisan?
Jawabannya bergantung pada hasil produksi yang dibutuhkan, luas lahan yang tersedia, penanganan veneer, dan kondisi termal. Semakin banyak lapisan akan meningkatkan area pengeringan efektif, tetapi keseluruhan aliran udara dan rencana pemuatan harus mendukungnya.
Apa yang menentukan kapasitas pengering veneer yang sebenarnya?
Suhu pengeringan, kepadatan spesies, ketebalan veneer, kadar air awal, kadar air akhir yang ditargetkan, ukuran lembaran, dan efisiensi operasional semuanya memengaruhi kapasitas. Bandingkan pemasok dengan menggunakan asumsi yang sama.
Mengapa bagian pendinginan itu penting?
Pendinginan menstabilkan veneer panas sebelum ditumpuk atau diproses lebih lanjut. Di iklim lembap, durasi pendinginan terbuka yang memadai juga membantu mengurangi penyerapan kelembapan yang cepat.
Tautan internal yang disarankan: Kategori Pengering Veneer; Pengering Veneer Jaring 4 Lapis; Pengering Veneer Jaring/Roller 3 Lapis; Pengering Veneer Roller 4 Lapis; Proyek; Kontak.
Produk Terkait
Produk Terlaris
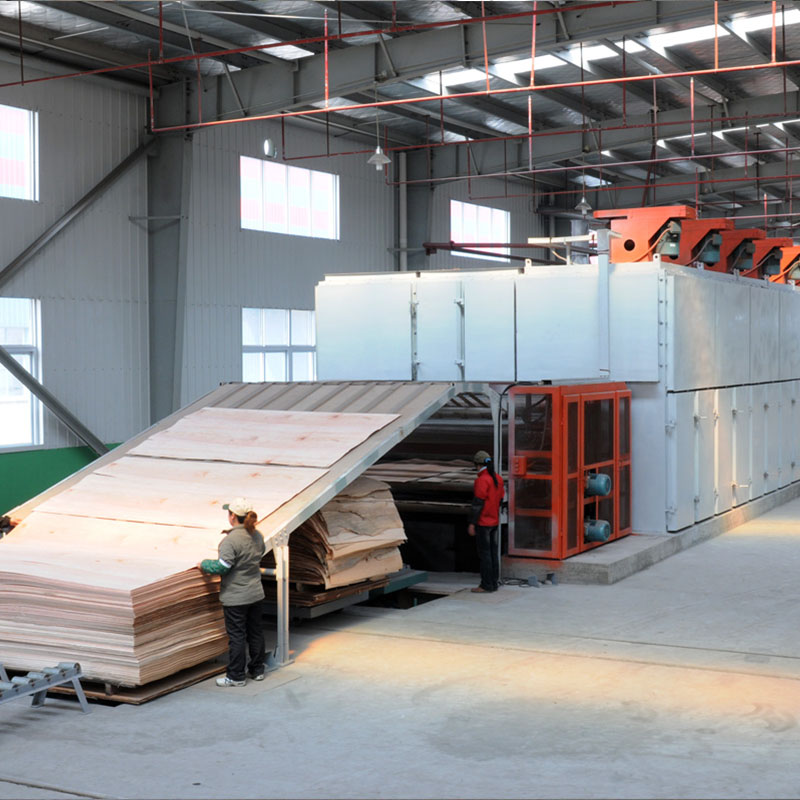
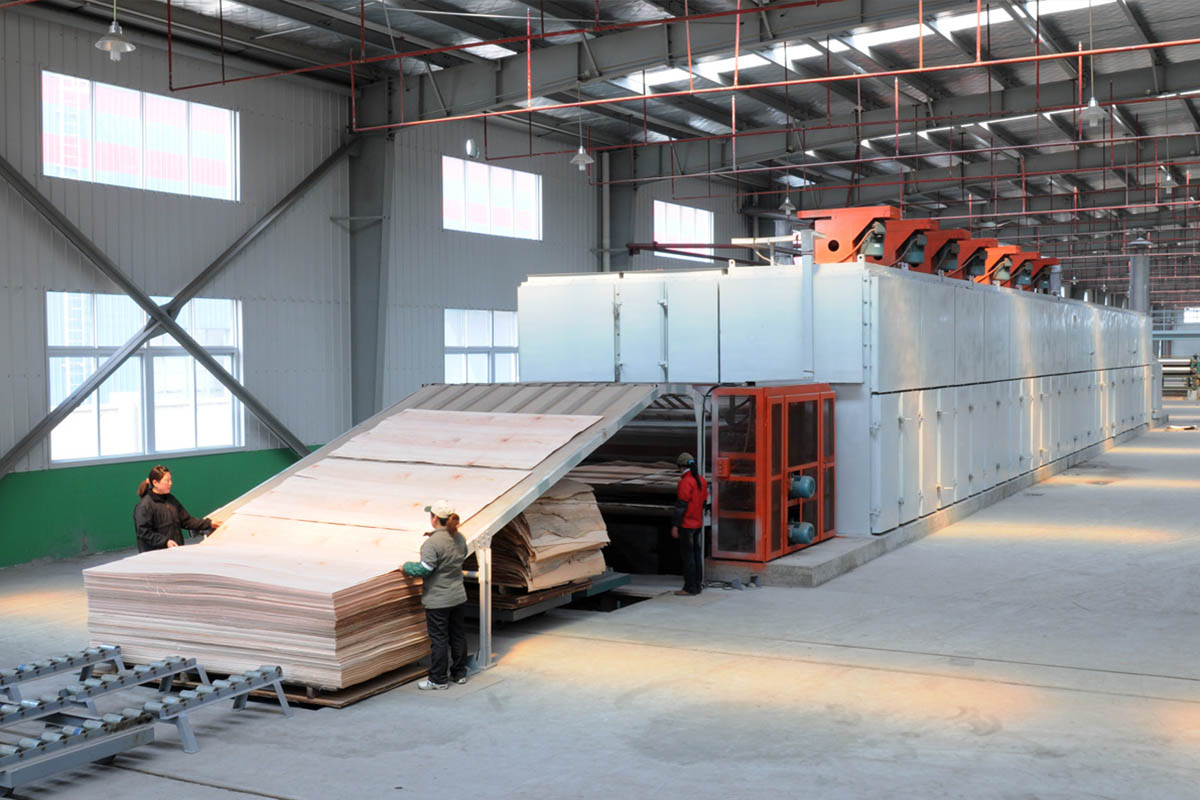
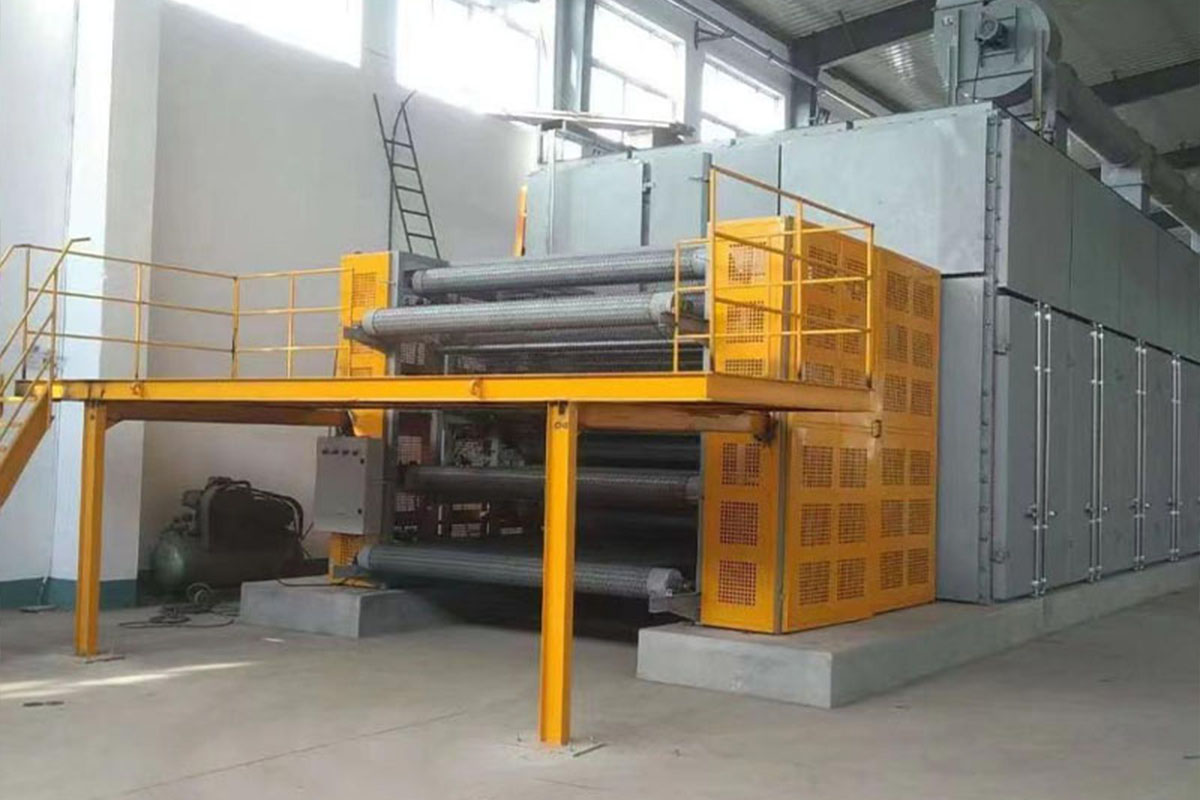
Pengering Veneer Kombinasi Rol Jala Tiga Tingkat BG1933B
Produk kami adalah sejenis pengering rol jaring sirkulasi melintang konveyor lurus, yang dilengkapi dengan struktur jaring dan rol. Pengering veneer rol jaring memiliki dua jenis lapisan jaring dan rol; dapat digunakan untuk mengeringkan pelat muka dan pelat inti tebal secara bersamaan. Keunggulannya adalah membutuhkan ruang lahan yang lebih sedikit dan dapat digunakan untuk berbagai keperluan.
Produk kami adalah sejenis pengering rol jaring sirkulasi melintang konveyor lurus, yang menggabungkan keunggulan pengering Eropa. Pengering ini menggunakan kipas sentrifugal yang dilengkapi di samping (aliran udara 62 ribu m³/jam). Penukar panas baru dan kotak semprot penampang variabel persegi panjang membuat permukaan veneer seragam untuk udara pemanas. Kipas bagian pemanas di area depan dan belakang dilengkapi di sisi kiri dan kanan, sehingga veneer memiliki kelembapan akhir yang sama setelah dikeringkan. Selain itu, untuk kondisi iklim lembap, pengering ini menambahkan bagian terbuka pendingin yang panjang, yang menguntungkan pendinginan veneer karena mencegahnya menjadi lembap.
Sistem pemanas pengering menggunakan boiler uap atau minyak. Jika menggunakan boiler minyak, perlu diperhatikan keamanan sistemnya; tabung sistem pemanas dan penukar panas harus menghindari endapan karbon dan kecelakaan kebakaran. Jangan sampai air, zat asam, dan bahan dengan titik didih rendah masuk ke dalam sistem.
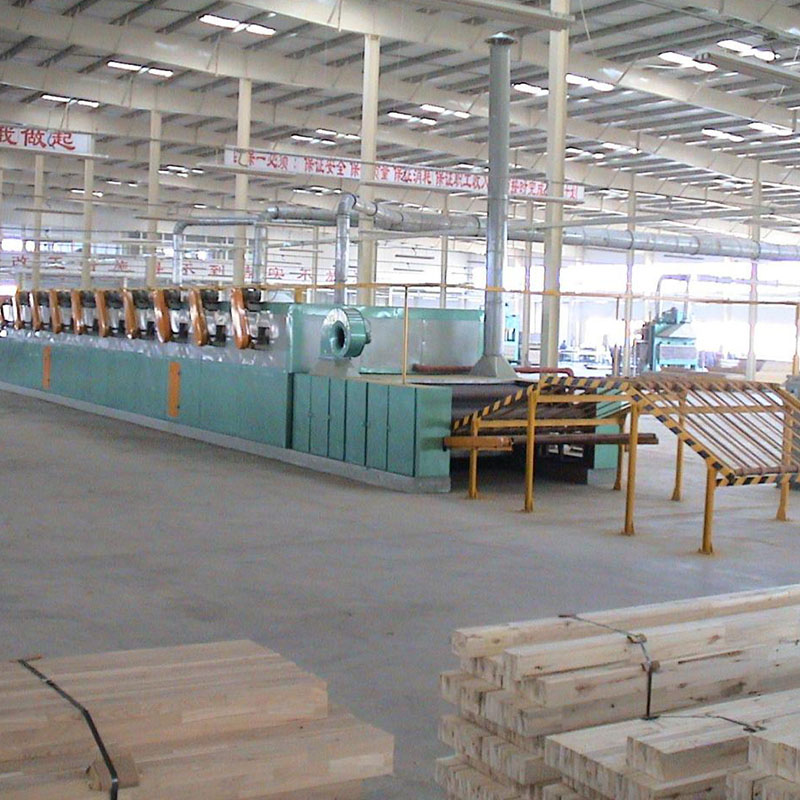
Pengering Veneer Kombinasi Rol Jala Dua Tingkat BG1932
Pengering veneer rol jaring 2 lapis BG1932 memiliki dua jenis lapisan jaring dan rol; dapat digunakan untuk mengeringkan pelat muka dan pelat inti tebal secara bersamaan. Keunggulannya adalah membutuhkan ruang yang lebih sedikit dan dapat digunakan untuk berbagai keperluan.
Mesin pengering rol jaring BG1932 dirancang berdasarkan prinsip struktur unit, tipe standarnya adalah 10 bagian. Luas standar untuk satu bagian pengering adalah 2 meter persegi, terdiri dari satu bagian ruang pendingin, satu sistem penggerak, meja rol masukan, dan meja rol keluaran. Pelanggan dapat memilih jumlah bagian mesin pengering sesuai kebutuhan (5 bagian hingga 15 bagian).
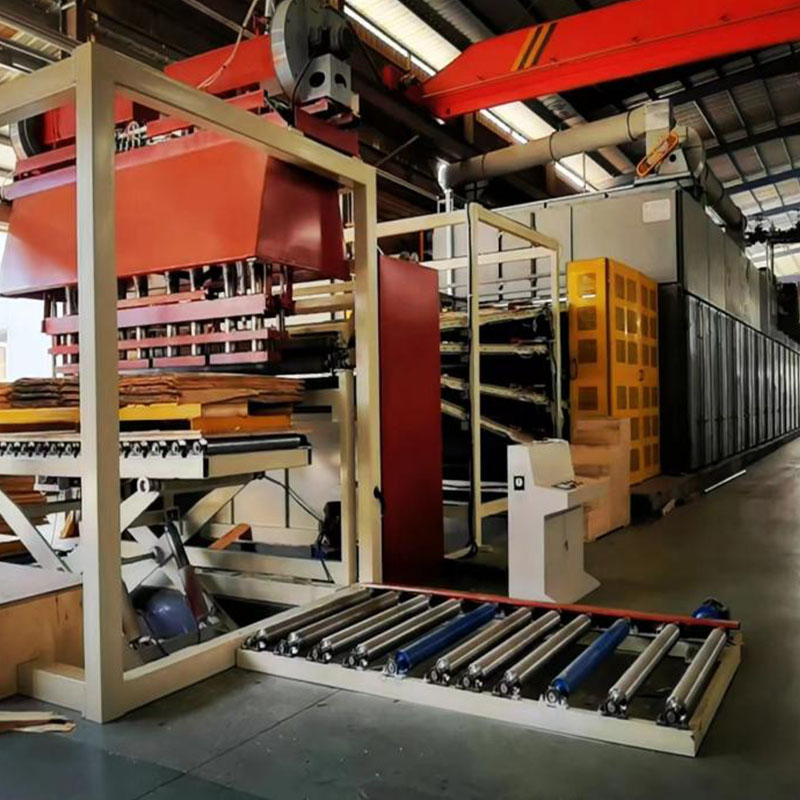
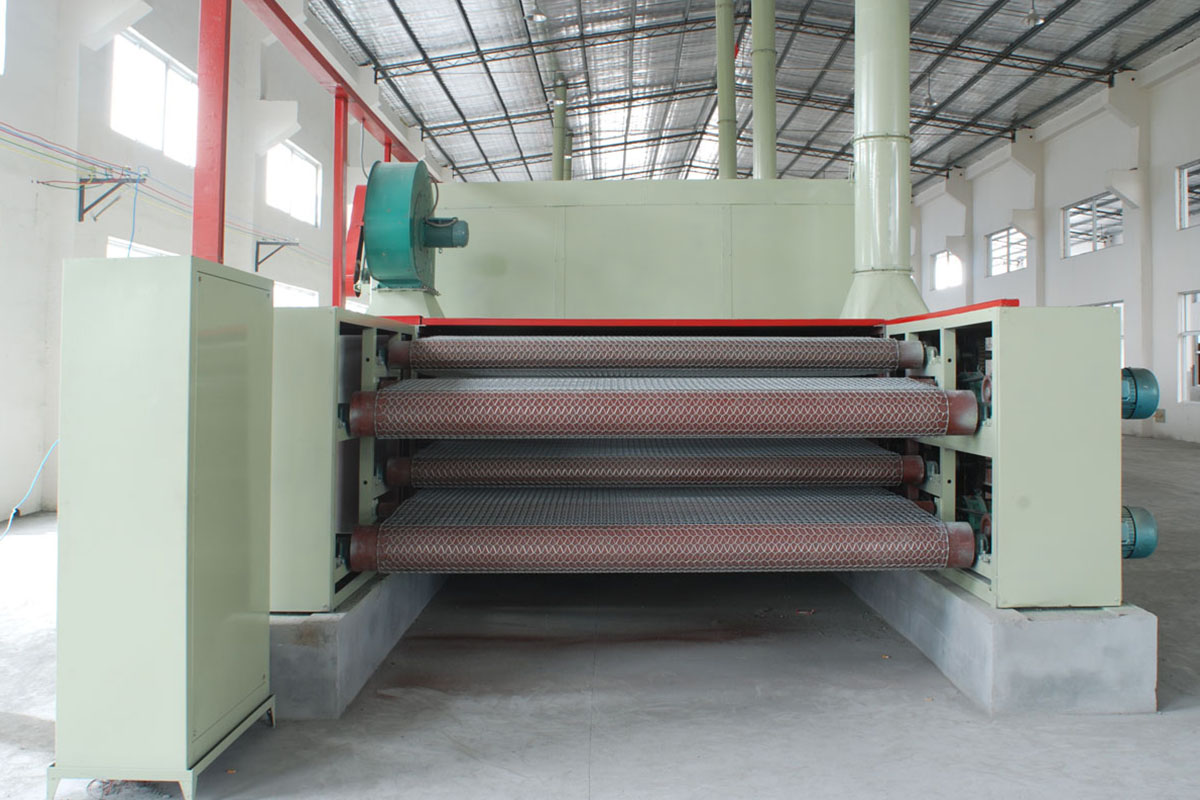
Pengering Veneer Rol Empat Tingkat BG1334
Pengering veneer rol jetting 4 dek BG1334 terdiri dari sistem konveyor, bagian pemanas, sistem uap, bagian pendingin, sistem pembuangan, dan sistem rol input & output. Bagian pemanas terdiri dari dua bagian, bagian depan dan belakang, dengan kipas pemanas yang dipasang di kedua sisi untuk memastikan kelembapan akhir yang konsisten di setiap titik.
Dalam proses pemanasan, udara dikompresi ke dalam pemanas oleh kipas sentrifugal tegak untuk pemanasan, dan kemudian dikompresi ke dalam bellow penyemprot. Setelah itu, udara panas disemprotkan ke veneer yang diangkut di antara rol untuk pengeringan. Udara lembap panas kemudian ditarik kembali ke kipas sentrifugal untuk penggunaan sirkular. Sebagian udara lembap panas dibuang melalui sistem pembuangan untuk diganti dengan udara segar agar kelembapan udara tetap terjaga. Proses ini menyesuaikan dengan kondisi teknologi: pertama, pemotongan; kedua, pengeringan. Proses ini terutama digunakan untuk mengeringkan papan inti veneer. Orientasi serat veneer kering sama dengan veneer masukan, dan lebarnya harus lebih dari 350 mm, atau akan terjadi fenomena penumpukan veneer.
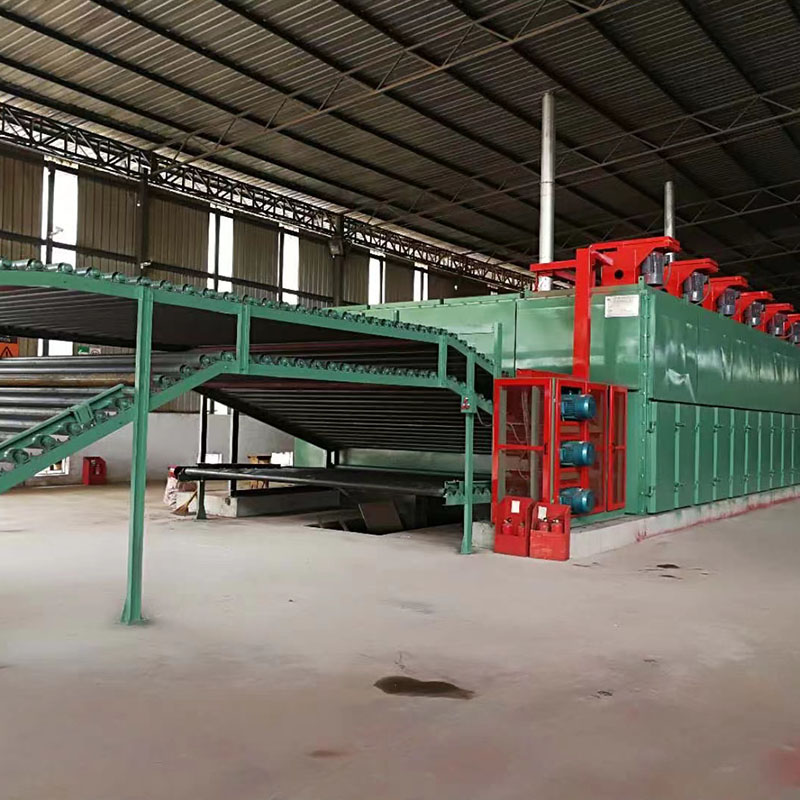
Pengering Veneer Rol Tiga Tingkat BG1333
Pengering veneer rol jetting 3 dek BG1333 terdiri dari sistem konveyor, bagian pemanas, sistem uap, bagian pendingin, sistem pembuangan, dan sistem rol input & output. Bagian pemanas terdiri dari dua bagian, bagian depan dan belakang, dengan kipas pemanas yang dipasang di kedua sisi untuk memastikan kelembapan akhir yang konsisten di setiap titik.
Dalam proses pemanasan, udara dikompresi ke dalam pemanas oleh kipas sentrifugal tegak untuk pemanasan, dan kemudian dikompresi ke dalam bellow penyemprot. Setelah itu, udara panas disemprotkan ke veneer yang diangkut di antara rol untuk pengeringan. Udara lembap panas kemudian ditarik kembali ke kipas sentrifugal untuk penggunaan sirkular. Sebagian udara lembap panas dibuang melalui sistem pembuangan untuk diganti dengan udara segar agar kelembapan udara tetap terjaga.
Prosesnya disesuaikan dengan kondisi teknologi: pertama, pemotongan; kedua, pengeringan. Terutama digunakan untuk mengeringkan papan inti veneer. Orientasi serat veneer kering sama dengan veneer yang dimasukkan, dan lebarnya harus lebih dari 350 mm, jika tidak akan terjadi fenomena penumpukan veneer.
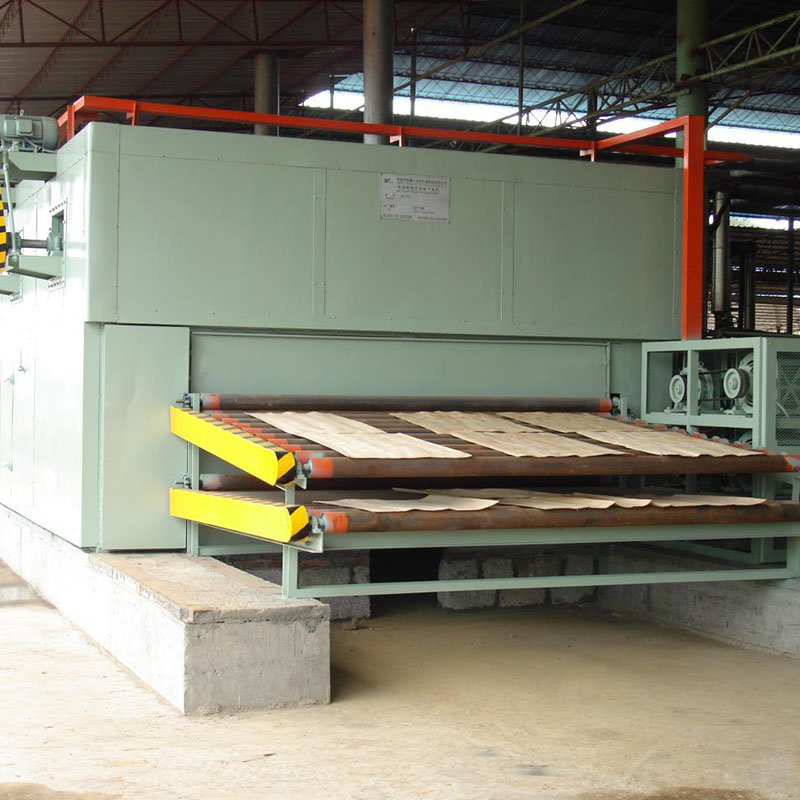
Pengering Veneer Rol Dua Tingkat BG1332
Pengering veneer rol jetting 2 dek BG1332 adalah peralatan utama dalam produksi veneer. Alat ini beradaptasi dengan kondisi teknologi: pertama, potong, kedua, keringkan. Alat ini terutama digunakan untuk mengeringkan papan inti veneer. Orientasi serat veneer kering sama dengan veneer masukan, dan lebarnya harus lebih dari 350 mm, jika tidak akan terjadi fenomena veneer yang menggumpal. Terdapat ventilator di setiap unit area pengeringan; alat ini menggunakan metode jetting sirkulasi melintang lurus, yang memungkinkan panas masuk dan mengeluarkan kelembapan (basah), sehingga mempercepat proses pengeringan. Selain itu, alat ini membuat veneer kering secara proporsional, mengurangi lengkungan akibat kelembapan. Produk ini memiliki beberapa keunggulan: perawatan mudah, aman dan andal, dan sebagainya. Oleh karena itu, ini adalah produk yang sempurna untuk mengeringkan veneer tebal dalam proses produksi veneer.
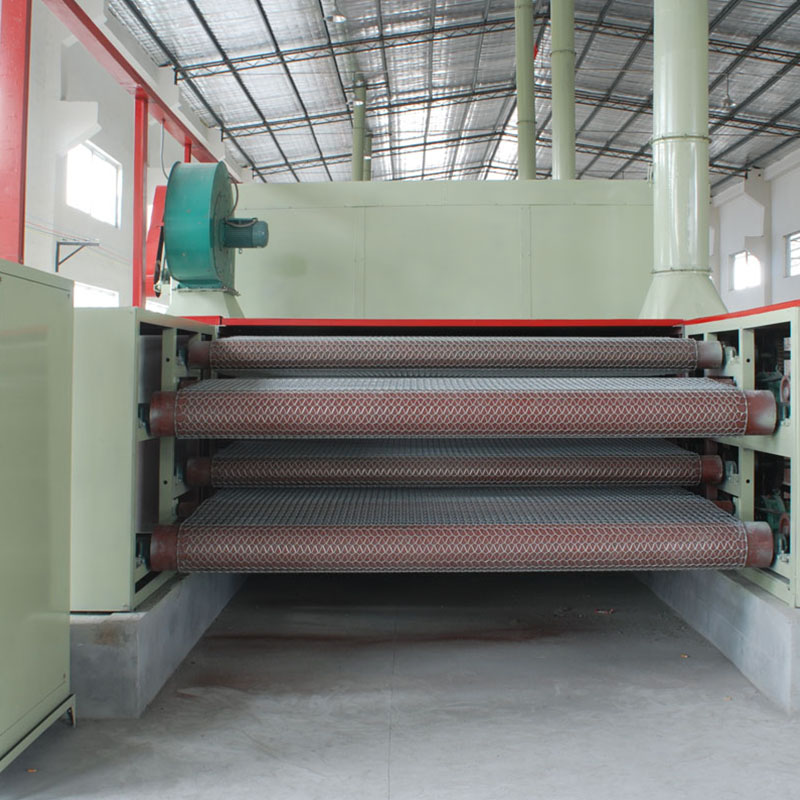
Pengering Veneer Sabuk Jala Dua Tingkat BG183
Produk kami adalah sejenis pengering sabuk jet vertikal sirkulasi melintang, yaitu sejenis peralatan pengeringan kontinu. Produk kami dapat diaplikasikan untuk proses pengeringan veneer atas dan bawah, yang dapat digunakan untuk memproduksi papan cetakan arsitektur, papan kayu, papan lantai, papan dasar kontainer, dan sebagainya. Dengan fitur lahan yang lebih kecil dan penggunaan yang lebih luas, serta memanfaatkan keunggulan pengering veneer canggih di dalam dan luar negeri, dan dirancang untuk tujuan ekonomis, andal, dan bermutu tinggi, produk kami menjamin peningkatan hasil produksi, peningkatan kualitas produk, pengurangan konsumsi energi dan biaya produksi, serta peningkatan keuntungan yang memuaskan.
Tipe standar mencakup 13 bagian pemanas, satu bagian pendingin (sebelah kiri), dan kami dapat menambah atau mengurangi bagian pemanas yang sesuai serta menyesuaikan tipe header untuk memenuhi kebutuhan produksi Anda, terkait hasil, pengaturan, dan lokasi. Kami akan melakukan yang terbaik untuk membantu Anda mendapatkan kemampuan produksi maksimal dengan investasi minimal.